ホーム

ブログ

最新のブログ
タグ

ブログ

  • 合金製の刃の表面に使用後に小さなひび割れが生じた場合、まだ使用できますか?
    Jul 03, 2026
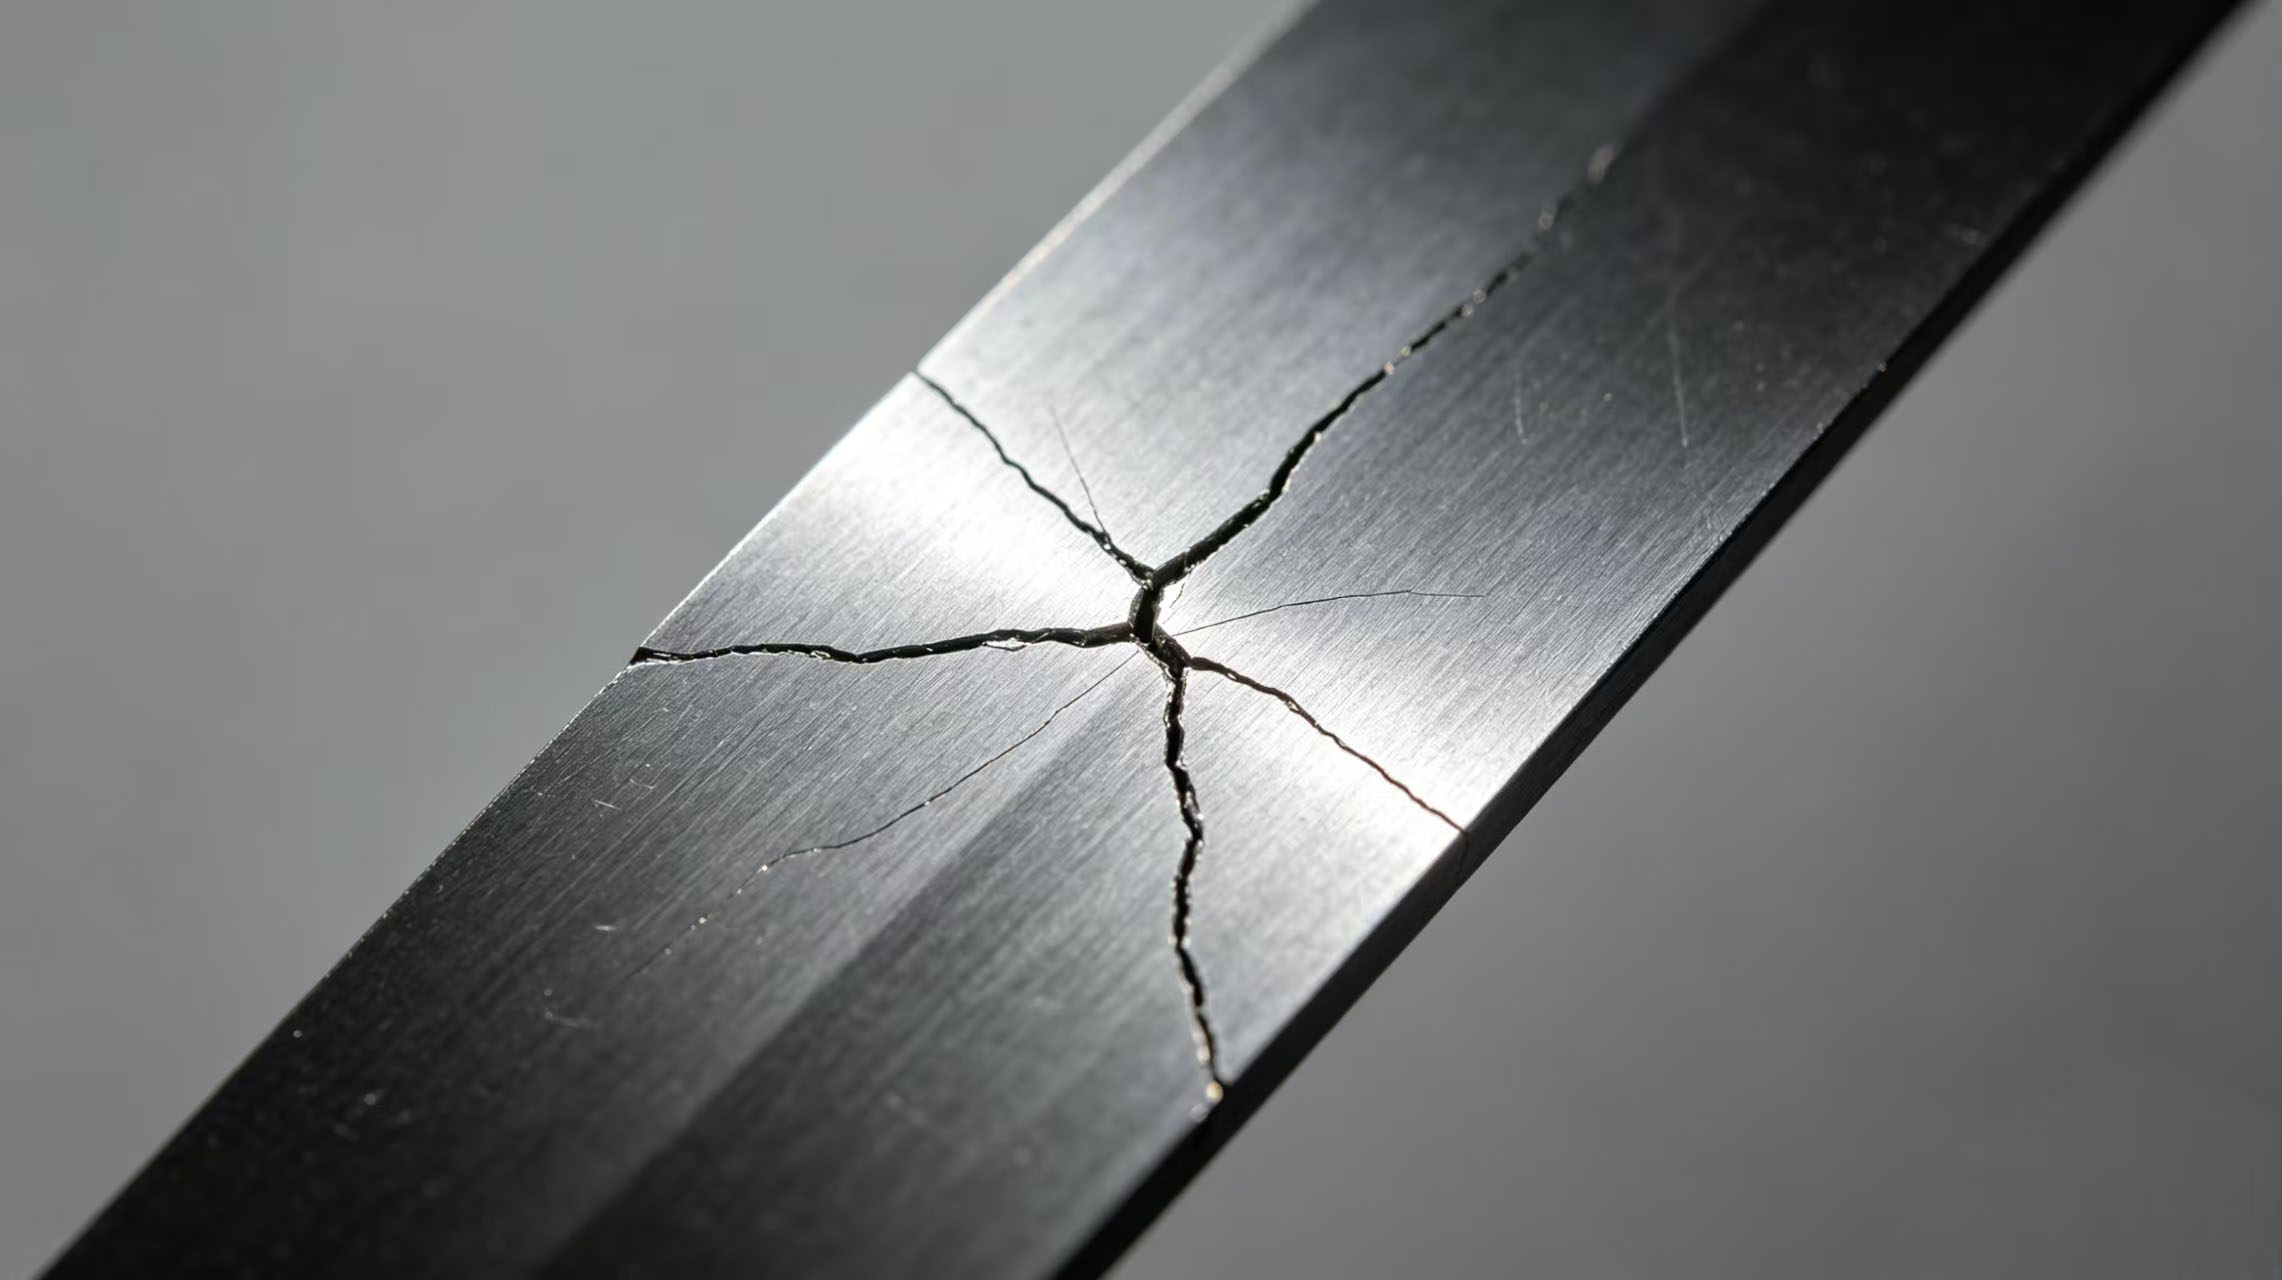
    スリット加工において、作業員は合金刃の表面に小さな亀裂を発見することがあります。これらの亀裂の中には肉眼で見えるものもあれば、拡大鏡を使わないと見えないものもあります。このような状況に遭遇した多くの人は、「まだ使えるのか?」と疑問に思うでしょう。明白機械工具科技有限公司は、材料科学と現場経験に基づき、判断基準と対処方法に関する推奨事項を提供します。 1. 亀裂の種類:表面亀裂と深層亀裂 表面の微細な亀裂深さは通常0.05mm未満で、刃の表面層のみに存在します。このような亀裂は、研削熱応力、コーティング収縮応力、または軽微な衝撃によって発生する可能性があります。亀裂が刃先まで達しておらず、刃の材質が靭性である場合は、 高速度鋼ブレード低負荷条件下では一時的に使用できる可能性がある。 深い亀裂深さが0.1mmを超えるか、表面から内側に広がっている場合。このような亀裂は、多くの場合、過度の熱処理応力、焼入れによる微小亀裂、または長期疲労に起因します。深い亀裂が発生すると、 超硬ブレード いつでも完全に破損する可能性があり、その場合は直ちに使用を中止しなければならない。 2. ひび割れの一般的な原因 1. 研磨焼け再研磨中、送り速度が過剰であったり、冷却が不十分であったりすると、局所的な過熱が発生し、研削割れが生じます。このような割れは通常、網目状または細い線状で、刃先付近に分布しています。 精密スリット用円形ブレード.  2. 熱処理の欠陥焼き入れ温度が高すぎたり、焼き戻しが不十分だったりすると、刃の内部に過剰な残留応力が残り、使用中に徐々に解放されてひび割れの原因となる。 3.疲労亀裂シリコン鋼のスリット加工用合金ブレード 長期間にわたって交互に切削応力にさらされ、応力集中箇所で疲労亀裂が発生する。 4. 衝撃による亀裂刃に予期せぬ衝撃(材料の継ぎ目や硬い異物など)が加わると、局所的な欠けが生じ、それが亀裂へと進行する。 5.コーティングのひび割れPVDコーティングは硬いが脆い。大きな衝撃を受けると、コーティングに亀裂が入るが、基材は無傷のままとなることがある。このような亀裂はコーティングの寿命にのみ影響し、基材は損傷しない。 コーティングされた合金ブレード 引き続き使用できます。 3. 使用可能かどうかを判断するための3段階の方法 ステップ1:亀裂の位置を特定する ・端に亀裂が入っている → 危険です。切断中に破片が飛び散る恐れがあります。使用を中止してください。・ブレード本体の応力がかからない部分(例えば、穴の近く)に亀裂が発生した場合 → リスクが低く、短期的な監視で使用できます。・端面に亀裂があるが、外径まで達していない → より詳細な深さの検査が必要です。  ステップ2:亀裂の深さを評価する ・10倍以上の拡大鏡で観察してください。ひび割れが髪の毛のように細く、表面を貫通していない場合は、表面のひび割れである可能性があります。・浸透探傷検査:刃を清掃し、浸透液を塗布し、拭き取り、現像液を塗布します。現像線が連続していて明瞭であれば、亀裂は比較的深いです。・爪や金属片で軽くこすってみてください。もしはっきりと溝が感じられる場合は、深さが0.1mmを超えている可能性があります。  ステップ3:労働条件に基づいて決定する ・低速、低負荷、安全上重要でない位置 → 表面の亀裂は一時的に使用できる可能性があるが、検査頻度を増やす必要がある。・高速、高負荷、自動生産ライン → 亀裂が見つかった場合は、使用を中止することをお勧めします。・貴重な材料を切断したり、人員の安全に関わる場合は、直ちに交換してください。 4. 異なるブレード材料における亀裂許容度 · 高速度鋼ブレード靭性に優れており、表面に微細な亀裂があっても、監視しながら短期間であれば使用可能です。· 超硬ブレード非常に脆いため、亀裂が入った場合は使用を中止することをお勧めします。超硬合金の亀裂は非常に速く進行します。  · ステンレス鋼製の刃靭性が最も高く、表面の亀裂に対する許容度も比較的高い。· コーティングされた刃塗膜にひび割れが生じ、基材が損傷していない場合は、引き続き使用できますが、塗膜の保護効果は低下します。 5.刃が割れた場合の緊急時の対処法 一時的に使用する必要がある場合は カスタムスリッターブレード ひび割れが発生する場合は、以下のルールに従ってください。 1. 切断速度を通常の60%以下に下げてください。2. ブレードの間隔と重なりを減らして、衝撃を軽減する。3. 30分ごとに作業を中断し、亀裂が広がっていないか確認してください。4. 刃の周りに保護カバーを取り付けます。 6.ひび割れを防ぐには? · 再研磨の標準化工場へ送り返してCNC研削を行い、研削焼けを防ぐために送り速度と冷却を制御します。· 熱処理を最適化する適切な焼き戻しを確実にするため、金属組織検査能力を持つサプライヤーを選定してください。· 適切な材料を選択してください衝撃の大きい状況では、より丈夫で耐摩耗性に優れた円形ブレードをお選びください。· 設置前に点検してください新しい刃の刃先と表面を、拡大鏡で確認してください。 7. 明柏科技の推奨事項と検査サービス 明柏機械工具科技有限公司は、刃先まで達する亀裂、または深さが0.1mmを超える亀裂は、直ちに使用を中止することを推奨します。深さが判断できない亀裂については、明柏の研究所に刃をお送りいただければ、浸透探傷検査または磁粉探傷検査を実施いたします。検査報告書には、亀裂の位置、長さ、深さを明記し、使用可能か廃棄かの結論をお伝えいたします。  結論 小さな亀裂は必ずしも廃棄を意味するわけではありませんが、決して軽視すべきではありません。亀裂の位置、深さ、使用条件、材質などによって、亀裂の運命は大きく異なります。判断に迷う場合は、使用を中止し、点検を行い、専門メーカーに相談するのが最も安全な選択です。明百科事典は、亀裂検査およびリスク評価サービスを提供いたします。ウェブサイト:www.mingbaiblade.com
  • スリッターの刃が切断中に鋭い音を発する場合、それは刃の問題でしょうか、それとも装置の問題でしょうか?
    Jun 30, 2026
    金属スリット加工において、切断中にスリッターブレードから突然鋭く突き刺すような音がする場合は、警戒信号です。このような音は作業環境に影響を与えるだけでなく、ブレードや装置に潜在的な問題があることを示している場合も少なくありません。多くの作業員は音源の特定に苦労し、闇雲にブレードを交換したり、検査のために生産を停止したりしますが、これは時間とコストの無駄につながります。明白機械工具技術有限公司は、豊富な現場診断実績に基づき、鋭い音がブレードから発生しているのか、装置から発生しているのかを迅速に判断するお手伝いをいたします。 1. 鋭いノイズの典型的な発生源2つ  1. 高周波の連続的なキーキーという音(金属が擦れるような音に似ている) この音は連続的で鋭く、通常は刃または刃軸の回転周波数に関連しています。一般的な原因: ・刃の隙間が狭すぎて、上下の刃先が擦れ合っている・潤滑不足、刃と材料間の乾摩擦・刃先クリアランス角が小さすぎるため、刃本体と材料との接触面積が大きすぎる。・ブレード表面の粗さが高すぎるため、摩擦係数が高くなる。 2. 周期的な衝撃音(「カチッ」や「カチッ」といった音に似ています) この音は、1回転につき1回または数回、リズミカルに発生します。一般的な原因: ・刃先に欠けがあり、回転中に欠けた部分が材料に接触する。・ブレードまたはブレードシャフトの偏心により、回転ごとに衝撃が発生する・ブレード穴とブレード軸の間に過剰な隙間があり、ブレードが軸上でぐらつく。 2. 3段階診断:刃物か器具か? ステップ1:無負荷テスト  材料を取り除き、スリッターの刃を無負荷で回転させてください。異音が消えた場合は、材料または切断パラメータに問題があります。異音が続く場合は、刃または装置に問題があります。 ステップ2:交換テスト 異音のする円形ブレードを別の正常な機械に移して運転してみてください。異音がブレードに追従する場合は、ブレード自体に問題があります。異音が元の機械に残る場合は、装置に問題があります。 ステップ3:部品ごとの検査 ・ブレードを取り外し、ブレードシャフトだけを回転させ、ベアリングの異音がないか確認してください。・ブレードシャフトの振れをチェックします(ダイヤルゲージで測定します。ラジアル振れは0.005mm以下である必要があります)。・ブレードギャップを確認します(シックネスゲージで測定します。材料の厚さの5~10%である必要があります)。 3.ブレード関連の騒音問題 1. エッジの欠け ステンレス鋼帯のスリット加工用円形ブレード 材料の硬い部分に接触すると、微細な欠けが生じる場合があります。欠けた部分が回転して接触すると、材料に衝撃を与え、周期的な「カチッ」という音が発生します。  2. 縁の摩耗が不均一 シリコン鋼のスリット加工用合金ブレード 素材の硬さゆえに、局所的な摩耗帯が発生しやすい。摩耗した部分と摩耗していない部分が交互に接触することで、周期的なキーキーという音が発生する。 3. 塗膜の剥離 PVDコーティング後 高速スリッターブレード 剥離すると、露出した基材と材料との摩擦係数が高くなり、連続的なキーキーという音が発生する。 4. ブレードの変形 極薄円形ブレード 熱処理中または使用中に端面が反り、回転中にエッジ軌道が波打って高周波ノイズが発生する可能性がある。 4.機器関連の騒音問題 1. ベアリングの損傷 スピンドルベアリングが摩耗したり、ピッチングが発生したりすると、損傷部分を通過する転動体が高周波の振動と軋み音を発生させ、回転速度が上がるにつれてその振動と軋み音は強くなる。  2. 曲がった刃軸 わずかに曲がった刃の軸が、1回転ごとに放射状の衝撃を生み出し、リズミカルな衝撃音を発生させる。 3. ギアのバックラッシュが大きすぎる バックラッシュが増加した摩耗した伝動歯車は、切削負荷がかかった状態で歯車が噛み合う際に衝撃音を発する。 4. 潤滑システムの故障 潤滑油が不足したり、油路が詰まったりすると、ベアリングやギアが乾いた状態で回転し、金属同士が擦れ合うような甲高い音が発生します。 5. 解決策 ブレードの問題: ・欠けや摩耗が生じた場合は、工場へ返送して再研磨または交換を依頼してください。・塗膜の剥がれ → 再塗装または交換 カスタムスリッターブレード.・変形 → 平面度をチェックし、許容範囲外の場合は廃棄する。 機器に関する問題: ・ベアリングの損傷 → スピンドルベアリングを交換し、ブレードシャフトを点検してください。・ブレードシャフトが曲がっている場合は、まっすぐにするか交換してください。・潤滑システム → オイル通路を清掃し、潤滑油を交換する。 6. 明百科事典の診断サービス 明柏機械工具科技有限公司は、騒音診断サービスを提供しています。 ・無料のリモート音声診断(機器の動作音を録音して弊社までお送りください)。・振動計を用いて現場で振動試験を行い、スペクトルデータを取得する。・騒音源を明確に特定し、解決策を提示する診断レポートを発行する。・騒音低減に関する推奨事項(ギャップ調整、潤滑改善、ブレード選定など)を提供する。  7. 事例研究 ステンレス鋼帯スリット加工工場で、鋭く連続的な突き刺すような音が発生 精密スリット加工用円形ブレード 切断作業中に異音が発生しました。お客様は3つの異なるサプライヤーの刃を試しましたが、異音は解消されませんでした。明白の技術者が現場で調査したところ、下刃軸ベアリングのラジアルクリアランスが0.08mm(標準値≤0.02mm)で、ベアリングケージが破損していることが判明しました。ベアリングを交換したところ、異音は完全に解消しました。 結論 スリッターの刃が切断時に鋭い音を発する場合、刃の不具合か装置の不具合の可能性があります。「無負荷テスト+交換テスト+部品ごとの検査」の3段階の手順で、原因を迅速に特定できます。明白科技は、専門的な診断能力で、騒音の解消とスムーズな生産の回復をお手伝いいたします。ウェブサイト:www.mingbaiblade.com
  • 機械刃メーカーが約束する「無料再研磨」の裏には、どのような隠れた条件が潜んでいるのか?
    Jun 29, 2026
    特注刃、丸刃、スリッター刃を購入する際、多くのメーカーは顧客獲得のために「無料再研磨」を宣伝しています。切れ味の鈍くなった刃を送り返せば無料で再研磨してもらえるというのは、とてもお得な話に聞こえます。しかし、明柏機械工具科技有限公司は、次の点に注意を促しています。 無料の再研磨は、無条件の再研磨を意味するものではありません。この記事では、「無料」オファーの裏に隠された一般的な制限事項を明らかにします。 1. なぜメーカーは「無料再研磨」を提供するのか? ・長期的な協力関係を築き、顧客ロイヤルティを高める・再研磨を通じて顧客の利用パターンを理解し、再注文の機会を得る。・再研磨中に寿命が近づいている刃を特定し、新しい注文を生成する 2. 最も一般的な6つの隠れた疾患  1. 最初の再研磨のみが無料です 多くのメーカーの「無料研ぎ直し」は、実際には最初の研ぎ直しのみが対象で、それ以降の研ぎ直しには料金が発生します。 精密スリット加工用円形ブレード 通常、その全寿命期間中に3~5回の再研磨が必要となる。 2. 通常の摩耗のみで、異常な損傷は含まれません。 刃に欠け、ひび割れ、変形、その他の異常な摩耗が見られる場合、通常、無料の再研磨サービスは適用されません。メーカーはこれらを「不適切な使用」とみなし、有料修理または廃棄処分を求めます。 3. 刃の残厚に応じて研ぎ直す頻度 再研磨による刃の除去量が元の厚さの10~15%を超えると、メーカーは刃が「寿命の限界に達した」として、それ以上の再研磨を拒否する場合があります。しかし、 高速度鋼カスタムブレード適切な再研磨の回数はもっと多くあるべきだ。 4. 送料は含まれていません 「無料研ぎ直し」には送料が含まれていない場合が多い。 高耐久性スリッターブレード 重量は数十キログラムにもなる場合があり、往復の送料が研ぎ直し自体の費用を上回る可能性もある。  5. 最低返送頻度要件 一部のメーカーは、顧客に年間一定回数の刃の研ぎ直しを依頼し、そうしないと無料資格を取り消すとしている。これは、 小ロットスリット加工用合金ブレード 会うために。 6. 再研磨後の性能は保証されません 最も隠れた問題点は、一部のメーカーが無料再研磨後に検査レポートを提供せず、角度や振れなどの精度指標を保証しないことである。 精密機械刃 以前よりもパフォーマンスが低下する可能性がある。  3.これらの落とし穴を避けるには? ・契約前に、無料研ぎ直しの回数、範囲、送料負担について確認してください。・再研磨レポートを依頼する:再研磨の前後の角度と振れの比較データを提供する。  ・異常な損傷を明確に定義する:何が「異常な」欠けで、何が「通常の」摩耗であるか。・元の検査記録を保管してください。再研磨後の比較の基礎となります。 4. 明白科技の再強化方針 明柏機械工具科技有限公司は、透明性の高い再研磨サービスを提供しています。 ・初回研磨は無料です(送料込み)・その後の再研磨料金は、刃の直径と材質によって明確に設定されており、隠れた料金は一切ありません。・研磨作業ごとに、研磨前後のデータを示す検査レポートが付属します。・異常な損傷は事前に通知され、顧客は修理するか廃棄するかを決定する。・最小リターン周波数しきい値なし — 必要に応じて再シャープニングが実行されます  5. コスト比較 を カスタムスリッターブレード 例えば、800人民元の価値があり、そのライフサイクル中に4回研ぎ直しを行った場合: ・「無料」研ぎ直しプラン:初回は「無料」、その後3回は1回につき300人民元+送料、研ぎ直しレポートなし、合計約900人民元+送料。・明白の透明研ぎ直しプラン:初回は送料込みで無料、その後3回は1回200人民元で料金が明確、研ぎ直しレポート付き、合計600人民元。  結論 「無料研ぎ」は魅力的に聞こえますが、その裏には隠れた条件が潜んでいることがよくあります。刃物を選ぶ際には、購入価格だけでなく、研ぎ直しにかかる費用とサービスの透明性も考慮する必要があります。明百科事典は、透明性の高い研ぎ直しポリシーを提供し、すべての費用を明確にご理解いただけるようにしています。研ぎ直しの料金の詳細については、料金表をご請求ください。ウェブサイト:www.mingbaiblade.com
  • 円形刃で厚みの異なる材料を切断する場合、刃先の個別加工は必要ですか?
    Jun 23, 2026
    スリット加工において、多くのユーザーが次のような問題に直面します。同じ装置と円形刃のセットは、0.5mm厚の材料では完璧に機能しますが、同じ材料を1.5mm厚に切り替えると、バリ、裂け、さらには欠けなどの問題が発生します。そこで、円形刃で異なる厚さの材料を切断する場合、刃先を個別にカスタマイズする必要があるのか​​、という疑問が生じます。明柏機械工具科技有限公司が回答します。 必ずしも毎回ではないが、厚みの差が一定範囲を超えると、カスタマイズが必要になる。この記事では詳細な分析を提供します。 1. 厚みの違いがエッジ要件に与える影響 1. 刃先角度と切削抵抗の関係 刃の切れ味と強度は、刃の角度(くさび角)によって決まります。 ・薄い材料(
  • スリッターブレードの動的バランスが悪いと、装置のスピンドルに損傷を与える可能性がありますか?
    Jun 22, 2026
    答えは: はい、そしてその結果はあなたが想像する以上に深刻です。多くのスリット加工工場は、刃の材質と刃先の鋭さにのみ注目し、動的バランスという重要な指標を見落としている。 動的バランスの悪いスリッターブレード 高速運転中に発生する遠心力は、「高周波ハンマー」のようにスピンドルベアリングに継続的に衝撃を与えます。時間が経つにつれて、これはスピンドル精度の低下、ベアリングの損傷、さらには機械全体の故障につながります。明柏機械工具技術有限公司は、動的バランス不良の危険性とその解決策について詳細な分析を提供します。 1. 動的バランス不良はスピンドルにどのような損傷を与えるのか?  が 高速スリッターブレード 質量偏心があるため、回転ごとに遠心力による衝撃が発生します。300 RPMでは、1日あたり約43万回の衝撃が発生し、1000 RPMでは、1日の衝撃回数は144万回にも達します。 これらの衝撃はブレードシャフトを通してスピンドルベアリングに伝達され、以下の現象を引き起こします。 · ベアリングのピッチング微小な衝撃によって転動体や軌道面に小さな凹みが形成され、徐々に振動レベルが上昇する。· ケージ骨折高周波の交番応力は、軸受ケージの疲労破壊を引き起こす。· スピンドル曲げ長期間にわたる片側からの力は、スピンドルの永久的な曲げ変形を引き起こします。· ブレードシャフトの摩耗シャフトとベアリングの接合部におけるフレッティング摩耗により、クリアランスが生じる。 2. 動的バランス不良の4つの典型的な症状  1. スピンドルの振動レベルは継続的に上昇する振動計で測定した振動速度(実効値)が、通常の1.0mm/sから3.0mm/s以上に増加する。2. 刃の異常摩耗縁には「波状」の摩耗パターンが見られ、 精密スリット加工用円形ブレード 特定の箇所では、摩耗が著しく速い。3. 製品精度の低下スリット幅の変動が増加し、バリが大小交互に発生する。4. スピンドルハウジングの過熱ベアリングの摩擦が増加すると、スピンドルハウジングの温度が通常より10~20℃上昇します。  3. 動的バランス不良の一般的な原因 ・ブレード材料の不均一性(偏析、多孔性)・研削加工時の内径と外径の非同心度(過度の同心度誤差)・シャフト、スペーサー、ナットによる累積的な取り付け誤差・使用後のエッジの不均一な摩耗 ステンレス鋼帯スリット用円形刃・再研磨後にバランス調整がうまくいかない 4. 動的バランス等級基準および推奨事項  のために 高速スリッターブレード (ライン速度 > 500m/分)の場合、動的バランス等級はG2.5以上である必要があります。例えば、直径200mm、重量5kgのブレードの場合、G2.5では残留アンバランスは約0.025g・mとなり、これは半径100mmの偏心質量0.025g(塩粒2粒分程度)に相当します。 5. 動的バランス問題の解決方法  1. 出荷前に動的バランス調整を実施する 毎 高精度カスタムブレード 明柏科技製の製品は、出荷前に単面または二面の動的バランス試験を受け、残留アンバランスはG2.5の要件よりも優れています。 2. 現場での動的バランス調整サービス 既に設置済みのブレードについては、ポータブルダイナミックバランサーを使用すれば、機器を分解することなく補正を行うことができます。 3. 定期的な検査 特に、高負荷条件下で自動車パネルのスリット加工に使用される耐摩耗性ブレードについては、3~6ヶ月ごとにブレードの動的バランスをテストすることをお勧めします。 6.動的バランス問題のコスト比較 ・予防的なバランス調整:刃1枚あたり約200~500元・スピンドルベアリングの交換:約5,000~20,000人民元、ダウンタイム2~3日・スピンドルアセンブリ全体の交換:約30,000~100,000人民元、ダウンタイム1~2週間 結論 動的バランスの悪いスリッターブレードは、短期的にはわずかな振動増加しか示さないかもしれませんが、長期的にはスピンドルを損傷させる原因となります。動的バランスは「オプション機能」ではなく、高速スリッティングにおける「標準的な安全対策」です。明百科事典は、お客様に安心してお使いいただけるよう、特注スリッターブレードごとに動的バランス検査レポートを提供しています。現場での動的バランスサービスについては、お気軽に弊社の技術チームまでお問い合わせください。ウェブサイト:www.mingbaiblade.com
  • ブレードをカスタマイズする際、「サンプルベース製造」を依頼すると、実際にはより多くの問題が発生するのでしょうか?
    Jun 17, 2026
    特注ブレードを製作する際、多くのお客様は「サンプルベース製造」が最も安全な方法だと考えています。「古いブレードを提供すれば、それをコピーしてくれる」というわけです。しかし、明柏機械工具科技有限公司は、この一見単純な依頼が実は最も問題を起こしやすいことを発見しました。なぜでしょうか?それは、古いブレード自体がすでに「嘘をついている」可能性があるからです。 1. 古い刀が教えてくれない3つのこと  1. すでに複数回研ぎ直されています A 使用済みスリット刃 3~5回研ぎ直されている可能性があり、外径が小さくなり、刃の角度が変わり、内径が拡大している場合があります。そのままコピーすると、新しい刃は最初から「摩耗後の寸法」で製造されるため、取り付け時にクリアランスが大きくなり、切断品質が低下します。 2. すでに変形していたり​​、微細な亀裂が入っている可能性があります。 長期間使用後の精密な円形ブレード 端面にわずかな反り(平面度が許容範囲外)や、目に見えない微細な亀裂が生じている可能性があります。コピー時に外形のみを測定し、変形の有無を確認しない場合、新しい刃にもこれらの欠陥が引き継がれてしまいます。 3. 選択ミスが原因である可能性もある 元の刃の材質や角度が作業環境に適していない場合、それを複製しても同じ欠点が引き継がれるだけです。 シリコン鋼のスリット加工用合金刃 エッジの角度が小さすぎて頻繁に欠けが生じる場合、コピーでもやはり欠けが生じるでしょう。 2. サンプルベース製造における3つの最も一般的な落とし穴 1. 寸法のみを測定し、作業条件については尋ねない 一部のメーカーは、機器の種類、材料の厚さ、切断速度などを尋ねずに単に寸法を測るだけです。その結果 高速度鋼カスタムブレード 寸法は正しくても、材質や硬度が間違っている場合があり、設置時に問題が発生する可能性があります。  2. 摩耗補正を無視する 古い刃の外径は再研磨によって縮小しています。新しい刃をこの寸法で作ると、取り付け時に隙間が大きくなりすぎて、深刻なバリが発生します。正しい方法は、リバースエンジニアリングで再研磨の回数に基づいて元の工場出荷時の外径を推定し、そのサイズで製造することです。   3. コーティングの見落とし 古い刃のコーティングは完全に剥がれ落ち、肉眼では見えなくなっている可能性があります。サンプル製造時にコーティング要件が具体的に指定されていない場合、メーカーは元の刃の寿命の3分の1しかないコーティングされていない刃を製造する可能性があります。 3.「サンプルベース製造」を適切に実施する方法 1. サンプルと動作条件に関する情報を提供してください。 送信に加えて 古いスリッターブレード サンプルには、材料のグレード、厚さ、装置の速度、および現在の切削に関する問題(バリ、欠け、寿命の短さなど)を記載してください。 2. 逆最適化の提案を受け入れる サンプルを受け取った後、明百科技は以下の対応を行います。 ・寸法と角度を測定する・硬度試験および金属組織検査・作業条件に基づいて、元の設計が妥当かどうかを評価する 元の設計に欠陥がある場合、例えば、エッジの角度が小さすぎる場合 ステンレス鋼帯スリット用円形刃私たちは、盲目的に模倣するのではなく、積極的に最適化を提案します。  3. 工場出荷時のオリジナル図面を優先する オリジナル図面が入手可能な場合は、古いサンプルを参考にして、図面に基づいて製造します。図面が存在しない場合は、明百科技がリバースエンジニアリングによってCAD図面を作成し、製造前にご確認いただきます。 4. サンプルベース製造が最適な選択肢となるのはどのような場合か? ・オリジナルの刃のデザインは非常に成功しており、長年にわたり安定した性能を発揮しています。・元の製造元は生産を中止しており、図面を提供できません。・刃の形状は複雑で、図面では完全に表現できない。 5. 明柏科技の「サンプルベース製造」プロセス 1. お客様は、動作状態の説明を添えて古いブレードを送付します。2. 明白研究所は3D測定と硬度試験を実施する3. リバースエンジニアリング図面には、推奨される最適化項目がマークされています。4. 顧客確認後、生産を開始し、初回品検査を行った上で量産出荷を行う。5. 古い刃は出荷品と一緒に返送されます  結論 「サンプルベース製造」とは、単なる複製ではなく、古い刃物の使用履歴を「理解する」ことです。明白科技は複製にとどまらず、最適化を目指し、新しい刃物を古いサンプルよりも耐久性が高く、より使いやすくすることを目指しています。サンプルベース製造のご要望がございましたら、お気軽に弊社の技術チームまでお問い合わせください。ウェブサイト:www.mingbaiblade.com
  • なぜ機械式芝刈り機の刃は、夏よりも冬の方が壊れやすいのでしょうか?
    Jun 16, 2026
    多くのスリット加工工場では、奇妙な現象が起こっています。同じ円形刃やスリッター刃が夏場は問題なく使えるのに、冬になると頻繁に破損してしまうのです。刃の品質が「劣化」したのではないかと疑う人もいますが、明白機械工具科技有限公司は、問題は刃ではなく温度にあると断言します。冬の低温は材料の機械的特性を変化させるため、この原理を理解することが効果的な予防策の鍵となります。 1. 低温破壊の物理的本質 ほとんどの機械刃材(高速度鋼、合金工具鋼など)は低温脆性を有しています。周囲温度が材料の延性-脆性遷移温度(通常-10℃~10℃)を下回ると、材料の衝撃靭性が急激に低下します。夏期(25℃以上)には、刃は塑性変形によって衝撃エネルギーを吸収できますが、冬期(0℃付近)には、同じ衝撃エネルギーを放散することができず、刃先に亀裂が発生し、急速に伝播します。これが刃の破損の直接的な原因となります。  2. 冬季骨折の主な原因3つ  1. 材料の収縮による内部応力の増加 ブレードとブレードシャフトは、熱膨張係数の異なる異なる材料で作られています。冬期には、ブレードの穴が収縮し、シャフトとの嵌合がきつくなり、取り付け時の応力が増加します。 高速スリット用円形ブレード 運転中に横方向の力が加わると、既存の応力とせん断応力によって、ボアのキー溝や軽量化穴などの応力集中箇所で容易に破壊が生じる。 2. 潤滑油の粘度上昇により、衝撃荷重が増加する。 低温では、潤滑油が粘度を増し、刃と材料間の潤滑が低下し、切断抵抗が増加します。急激な抵抗変化によって生じる衝撃荷重は、ますます脆くなる刃先によって支えられ、 厚板切断用機械刃 交戦の瞬間に割れる。 3. 作業場の温度差によって生じる熱応力 冬期には、朝の作業場の温度はわずか 5℃ ですが、高速運転後にはブレードの温度が 40~50℃ に達することがあります。この大きな温度差による急激な加熱は熱応力を発生させ、微細構造に厳しい試練を与えます。 精密カスタムブレード. 3. 冬季に最も損傷を受けやすい刃はどれですか? · 高硬度合金ブレードs: 硬度が高いほど、延性-脆性遷移温度が高くなり、低温に対する感度も高くなります。· 大型スリッターブレード体積が大きいほど、内部欠陥や応力集中点が多くなる。· 薄刃の円形ブレードエッジの断面積が小さいため、耐衝撃性が低下します。· 長寿命の古い刃すでに微細な疲労亀裂が生じており、低温下では亀裂がより容易に進行する。 4.冬季骨折を防ぐための6つの対策 1. 刃を予熱する取り付け前に、ブレードを20℃以上の環境に少なくとも2時間置くか、誘導加熱器を使用してブレードを30~40℃に予熱してください。  2. 切断速度を落とす冬季は衝撃エネルギーを軽減するため、速度を10~15%落としてください。3. 低温潤滑油に切り替えるt: 低温での良好な流動性を確保するため、粘度指数が高い合成潤滑油を使用してください。  4. ブレードギャップを小さくする冬場は材料が硬くなるため、隙間を適切に狭めることで衝撃を軽減できる。5. 無負荷ウォームアップを増やす刃を徐々に温めるために、機械を無負荷状態で5~10分間運転してから始動してください。6. 受領時に検査する冬期に届いた特注のスリッターブレードは、すぐに取り付けず、室温に馴染ませるため24時間放置してください。 5. 骨折発生後 ・破断面が細かい陶器のような外観を呈している場合は、低温脆性破壊を示しています。環境調整で十分です。・破断面に古い亀裂痕が見られる場合、ブレードは既に疲労損傷を受けていた。非破壊検査の強化が必要である。・バッチ破壊の場合、材料の低温衝撃靭性を確認してください。明柏科技は低温衝撃試験サービスを提供できます。 ステンレス鋼帯スリット用円形刃.  6. 明柏科技の冬季保護ソリューション 明柏機械工具科技有限公司は 低温耐性に優れた合金ブレード 特に冬季の使用を想定して、熱処理工程における焼き戻し温度を調整することで、硬度を維持しながら低温靭性を向上させています。また、お客様が冬をスムーズに乗り切れるよう、刃の予熱装置や低温潤滑剤もご提供しています。  結論 冬季のブレード破損は品質の問題ではなく、温度の問題です。低温脆性を理解し、適切な予熱を行い、パラメーターを調整し、適切なブレード材料を選択することで、破損を防ぐことができます。明白科技は、冬季ブレードの使用に関する専門的な指導を提供いたします。ウェブサイト:www.mingbaiblade.com
  • 円形ブレードのキー溝の摩耗:修理するか、ブレード全体を廃棄するか?
    Jun 15, 2026
    スリット加工装置では、 円形の刃 トルクは、ボアのキー溝を通してブレードシャフトに伝達されます。長期間使用すると、キー溝の側壁は、繰り返しの衝撃により摩耗、塑性変形、さらには亀裂が生じます。このような状況に直面した多くのユーザーは、ブレードを直接廃棄して無駄を生み出し、また一部のユーザーはしぶしぶ使用を続け、機器の損傷につながります。明白機械工具技術有限公司は、判断基準と修理ソリューションを提供します。 1. キー溝摩耗の3つの典型的な形態 · ライトウェア:キー溝側壁幅の増加 < 厚さ0.1mm、変形なし、ひび割れなし。取り付け後もブレードに若干の遊びがあります。· 適度な摩耗幅が0.1~0.3mm増加し、キー溝の縁にへこみやわずかな反りが見られる。動作中にブレードが周期的にぐらつく。· 激しい摩耗幅の増加が0.3mm以上、キー溝の縁にひび割れや欠けが生じる。取り付け後に刃が明らかに偏心しており、適切にスリット加工ができない。  2.修理か廃棄か?判断基準 低速スリット加工用高耐久性円形刃キー溝の摩耗が軽度の場合(幅の増加) < 刃の切れ味が0.1mm程度しか残っておらず、かつ刃にはまだ複数回の研ぎ直しの余地がある場合は、修理をお勧めします。修理費用は新品の刃の価格の約15~25%です。 高速スリット加工用精密合金刃高速運転には高い動的バランスが求められるため、中程度の摩耗(>0.2mm)は、修理後の不安定性による機器事故を防ぐため、直接廃棄することをお勧めします。 ステンレス鋼帯 スリット加工用耐摩耗性円形ブレードキー溝の摩耗が片側のみの場合は、オーバーレイ溶接と再フライス加工による修理が可能です。両側が摩耗している場合、または亀裂が生じている場合は、ブレードを廃棄してください。 3.詳細な修理方法 1. オーバーレイ溶接+再研磨(高速度鋼ブレードに適しています) ・ニッケル系またはコバルト系の溶接棒を使用して、摩耗したキー溝の側壁を肉盛りする。・溶接後に応力除去のための焼きなまし処理を行う。・元の寸法に従って、フライス盤でキー溝を再加工します。幅の公差は+0.02/+0.05mmです。・適している 自動車パネルスリット加工用カスタムブレード.  2. ブッシュスリーブ方式(内径の大きいブレードに適しています) ・元の穴を1~2mm広げ、熱処理済みのインナースリーブを圧入する。・インナースリーブに、元のキー溝の位置から一定の角度だけずらした位置に新しいキー溝を加工する。・適している 厚板スリット加工用機械刃. 3. 特注の非標準キー(緊急対応) ・摩耗後の実際のキー溝幅を測定し、特大サイズのキー(非標準サイズ)をカスタマイズします。・一時的な使用のみを想定しており、200時間を超えないことを推奨します。・バッテリー駆動による緊急時使用に適しています 電極スリット加工用極薄円形ブレード. 4. 修理が推奨されない状況 ・キー溝の縁に既に亀裂が入っている(たとえ非常に短い亀裂であっても)。・刃は5回以上研ぎ直されており、残りの厚みが不足している。・穴が真円ではなくなり、同心度が0.03mmを超えています。・小型の円形ブレードで単価が低い場合は、直接交換する方が経済的です。 5. 修理後の検証 修理された精密機械式ブレードは、取り付け前に以下の検査に合格する必要があります。 1. キー溝の幅、深さ、位置は図面の要件を満たしている。2. 穴の真円度 ≤ 0.005mm。3. 刃先面の平面度 ≤ 0.003mm。4. シャフト取り付け後の半径方向振れは0.01mm以下。  6. 明柏科技の修理サービス 明柏機械工具科技有限公司は、オーバーレイ溶接、焼きなまし、精密フライス加工、検査などを含む、円形ブレードの穴のキー溝摩耗修理サービスを提供しています。リチウムイオン電池電極スリット加工用超硬ブレードのキー溝修理ソリューションもご提供可能です。また、使用済みブレードのリサイクル評価も承っており、修理または廃棄に関する無料アドバイスも提供いたします。  結論 円形ブレード穴のキー溝の摩耗は、ブレード全体を廃棄することを意味するものではありません。軽度の摩耗はオーバーレイ溶接で修理可能であり、中程度の摩耗は慎重な評価が必要です。重度の摩耗や亀裂のあるブレードは、断固として廃棄する必要があります。明白科技は、専門的な修理技術を用いて、お客様のブレード寿命の延長と工具コストの削減をお手伝いいたします。ウェブサイト:www.mingbaiblade.com
  • 焼きなましによって軟化した機械刃を、再び硬化させる方法はありますか?
    Jun 10, 2026
    スリット加工では、 スリッターブレード または 円形の刃 過度の摩擦熱、乾式切断、または再研磨中の過熱により、「焼きなまし」が頻繁に起こり、刃先が局所的に軟化し、硬度が低下します。多くのユーザーは、刃はスクラップであり、捨てるしかないと考えています。明白機械工具技術有限公司は、次のように説明しています。 場合によっては、再硬化が可能である。ただし、一定の条件を満たす必要があります。 1. アニーリングはどのように起こるのか? 焼きなましは、刃先温度が材料の焼き戻し温度(高速度鋼の場合は約550~600℃、超硬合金の場合は800℃以上)を超えたときに発生し、マルテンサイト組織の分解、炭化物の析出、および硬度の急激な低下を引き起こします。一般的な原因としては、以下のようなものがあります。 ・摩擦による発熱を伴う、ステンレス鋼または高強度鋼の高速乾式切断・研削砥石の摩耗や再研磨時の送り速度の過剰により、 研削焼鈍機械刃・潤滑と冷却が中断され、刃と材料の間で乾摩擦が発生する。  2. 焼きなましされた刃は再硬化できますか? 答えは、「場合による」です。 · 高速度鋼ブレード再焼入れと焼き戻しを行うことで、元の硬度を回復させることができます。ただし、刃が変形する可能性があり、表面の脱炭層を除去する必要があります。· 超硬ブレード従来の熱処理では硬度を回復できません。基材は不可逆的な相変態を起こしています。· ステンレス鋼製の刃析出硬化型ステンレス鋼の中には、再固溶化処理と時効処理が可能なものもありますが、マルテンサイト系ステンレス鋼は焼鈍後に再焼入れが必要です。  3. 再硬化の方法と限界 1. 高速度鋼ブレードに適した再熱処理プロセス 焼きなまし 高速鋼製スリッターブレード 次のような状態になる可能性があります: ・焼きなまし軟化(元の構造を除去するため)・再焼入れ(1180~1240℃の油またはガスによる焼入れ)・3~4回の焼き戻しサイクル(550~560℃)これにより、HRC63~65の元の硬度を回復できます。ただし、刃が0.05~0.1mm変形する可能性があり、その後の精密研磨が必要になります。  2. 局所消光法 のために 円形ブレードの局所的なエッジアニーリング火炎または高周波誘導加熱による局所的な焼入れは、全体的な変形を避けてエッジ領域のみを硬化させるために使用できます。この方法は、 薄板スリット加工用精密円形刃.  3. コーティングを代替手段として 焼きなまし深さが非常に浅い場合(
  • 新しく購入した円形ブレードが精密研磨されているかどうかを、簡単な方法で判断する方法は?
    Jun 09, 2026
    新品を購入する際 円形の刃最も恐れているのは、表面は光沢があるものの、取り付け後に常にバリが発生し、刃の寿命が半分になってしまうような粗悪品に出くわすことです。真に精密研磨された刃は、刃先や表面に識別可能な微細な特徴があります。明柏機械工具科技有限公司は、専門的な機器を使わずに見分けるためのいくつかの簡単な方法を教えています。 1. 見る:肉眼または虫眼鏡で縁を観察する 精密スリット加工用高精度円形ブレード 精密研磨後、刃先には幅約0.05~0.1mmの均一で非反射性の「暗線」(実際には非常に小さなエッジランド)が現れます。これに対し、通常の研磨を施した刃には、バリ、欠け、または刃先に局所的な反射斑が見られることがよくあります。  2. 感触:爪または指の背で縁の側面を軽くこすってみる 鏡面仕上げ用の研磨済み円形ブレード 精密研磨を施した刃は、両面とも鏡のように滑らかで、爪が引っかかることなくスムーズに滑ります。粗研磨された刃には微細な溝があり、爪が引っかかるため、指の腹を使って切るようにしてください。  3. シャイン:強い光で表面反射面を側面から照らす ステンレス鋼帯切断用耐摩耗性円形ブレード 精密研磨後、表面に映る像は鮮明で歪みがありません。通常の研磨面では、ランプ管の反射像が歪み、ぼやけてしまいます。良質な刃は、均一な反射光と鮮明なランプ管のエッジを示します。  4. 測定:シックネスゲージまたはダイヤルゲージで素早く確認する 高硬度合金材料用合金ブレード 刃を清潔な花崗岩の定盤またはガラス板の上に平らに置き、刃と板の間に0.02mmのシックネスゲージを差し込んでみてください。ゲージが5mm以上差し込める場合は、平面度が不良です。次に、マイクロメーターを使用して刃先の異なる位置の厚さを測定します。その差は0.005mm以下である必要があります。  5. テスト:設置後、無負荷回転音を聞く 高速スリット加工用スリッターブレード ブレードを機器に取り付け、手動または低速で回転させ、ドライバーの柄を耳に当てて音を聞いてください。精密に研磨されたブレードは、一定の連続した音で回転します。振れや研磨不良のあるブレードは、周期的な「シューシュー」という音を発します。  6. 比較:既知の良質な刃を基準として使用する 食品包装フィルムのスリット加工用超薄型円形ブレード ―もし良好な性能を発揮している刃をお持ちでしたら、新しい刃と並べて強い光の下で照らし、刃先の反射を比較してください。良質な新しい刃の暗い線の幅は、基準となる刃の暗い線の幅とほぼ同じであるはずです。  明百科技の品質への取り組み 毎 カスタムブレード そして ステンレス鋼の刃 明柏機械工具科技有限公司製の製品は、5軸CNC研削盤による精密研削加工と出荷前の100%エッジ検査を経て製造されます。エッジ粗さRa≦0.2μm、平面度≦0.002mm(直径200mm以内)、エッジランド幅0.03~0.08mm(材質に応じて調整)を保証します。 結論 円形ブレードが精密研磨されているかどうかを判断するのに、複雑な機器は必要ありません。刃先の黒線を確認し、表面の滑らかさを触って確かめ、光沢を上げて反射の鮮明さを確認し、平面度と平行度を測定し、無負荷時の音を聞き、基準サンプルと比較するだけです。これらの6つのテクニックを習得すれば、高品質のブレードを簡単に識別できます。明白科技は、お客様の信頼できるブレードサプライヤーとなることをお約束します。ウェブサイト:www.mingbaiblade.com
  • スリッターの刃で波状の切り口が生じる場合、問題は刃にあるのか、それとも装置にあるのか?
    Jun 08, 2026
    金属スリット加工では、スリットされた材料の波状の縁(「スカラップエッジ」または「スネークベンド」とも呼ばれる)は、 スリッターブレード 刃の波状変形は、トラブルシューティングが最も難しい不具合の一つです。多くのユーザーはまず刃の品質を疑いますが、明柏機械工具科技有限公司は数百件の現場診断に基づき、波状変形の約60%は機器に起因し、刃自体に原因があるのはわずか40%であることを突き止めました。この記事では、根本原因を迅速に特定し、さまざまな作業条件に応じた刃の選定に関する推奨事項を提供します。 1. 波状の縁の2つの典型的なタイプ · 高周波の細かい波状のエッジ山と谷の間の距離は小さく(5~20mm)、通常はブレードまたはブレードシャフトの回転周波数に関係しています。· 低周波の大きな波状のエッジピークと谷の間の距離が大きい(50~200mm)場合、通常は機器の振動、張力の変動、または材料自体に関係しています。  2. まず、機器を点検する:最も問題のある3つの箇所 1. ブレードシャフトベアリングのクリアランスが過剰 ベアリングが摩耗すると、ブレードはせん断力によって半径方向に動き、刃先の軌跡が楕円形または振動状になり、波状の刃先が生じます。検査方法:機械を停止し、ダイヤルゲージをブレードシャフトの外径に当てて上下に動かします。クリアランスが0.02mmを超える場合は、ベアリングを交換する必要があります。  2. 上下ブレード軸間の平行度が低い 軸が平行でない場合、ブレードの隙間が軸方向に変化し、材料に局所的な応力が不均一にかかり、エッジが波打つ原因となります。検査方法:シックネスゲージを使用して、軸の両端で上下のブレード間の隙間を測定します。1メートルあたり0.02mmを超える差がある場合は、調整が必要です。  3. 装置ベースまたはブレードホルダーの剛性が不十分 高速スリット加工中、刃ホルダの振動周波数と刃軸の回転周波数の共振によって、刃先が波打つことがあります。切断速度を10~15%変更してみてください。波打った刃先が消えたり、位置がずれたりすれば、問題は装置の共振です。 3. ブレード関連の問題:さまざまなシナリオにおける検査の優先順位 機器の点検で問題が見つからない場合、波状の縁は刃の精度不足または刃の選択ミスが原因である可能性があります。以下に、さまざまなスリット加工シナリオにおける一般的な刃の問題点を示します。 ステンレス鋼帯のスリット加工用高硬度円形ブレード真円度が0.005mmを超える場合、回転ごとに半径方向の振れが発生し、均等な間隔で波状の刃先が生じます。真円度テスターを使用し、許容範囲外の場合は、再研磨または交換のために返送してください。明柏科技では、真円度を0.003mm以内に制御した刃を提供しています。  シリコン鋼のスリット加工用耐摩耗合金ブレード端面の平面度は0.003mm以下である必要があります。平面度が高すぎると軸方向の振れが生じ、細かい波状のエッジが発生します。ブレードを花崗岩製の定盤に置き、シックネスゲージで確認してください。新エネルギー車用モーターのシリコン鋼のスリット加工には、より高い平面度を持つ精密グレードのブレードを選択してください。  アルミ帯切断用ステンレス鋼ブレードブレード穴とブレード軸の間のクリアランスは 0.02mm 以下でなければなりません。クリアランスが大きすぎると、取り付けが偏心し、回転中に周期的な半径方向の衝撃が発生し、波状のエッジが形成されます。明柏科技 付着防止円形ブレード アルミ帯のスリット加工用に設計されており、波状の縁を軽減するために鏡面研磨が施されています。 複合フィルムスリット加工用超薄型機械刃硬度の均一性は非常に重要です。熱処理による硬度偏差が±2 HRCを超えると、局所的な刃先摩耗率が異なり、不規則な波状の刃先が発生します。硬度計を使用して多点検査を行ってください。明白 高精度フィルムスリット用円形ブレード 各バッチごとに100%硬度検査を実施する。 バッテリー電極スリット加工用超硬ブレード: 微細なエッジの傷も波状のエッジを引き起こす可能性があります。 リチウム電極専用円形ブレード出荷前に、200倍の倍率でエッジの完全性を検査します。 自動車パネルのスリット加工用カスタムスリッターブレードコーティングの厚さが不均一だと、局所的な摩擦係数の変動が生じ、エッジが波打つ原因となります。明柏科技は 自動車用鋼材専用スリッターブレード PVDコーティングの均一性は±0.5μm以内に制御されている。 4. 迅速な判断フローチャート 1. まず機器を点検するベアリングクリアランス、ブレードシャフトの平行度、ブレードホルダーの剛性。2. 次に刃を点検する:真円度、平面度、穴の嵌合性、硬度の均一性、コーティングの品質。3. 交換テスト疑わしい刃を別の正常な機械に移して稼働させてください。・波状の縁が消えた場合 → 元の機器に問題があります。・波状の縁が続く場合は、刃に問題があります。 5. 明柏科技のソリューション 明柏機械工具技術有限公司は、スリッターブレードの波状エッジ診断に関するワンストップサービスを提供しています。 ・刃の真円度、平面度、硬度を無料で現地検査いたします。・機器のベアリングクリアランスと平行度に関するトラブルシューティングの支援。・真円度≦0.003mm、平面度≦0.002mmの高精度カスタムスリッターブレードの供給。・さまざまな材料(ステンレス鋼、ケイ素鋼、アルミニウムストリップ、複合フィルム、バッテリー電極、自動車パネル)に対応した専用ブレード選定推奨事項。  6. 事例研究 ステンレス鋼帯スリット加工工場では、高硬度の円形ブレードを使用してステンレス鋼帯をスリット加工していましたが、それでもエッジが波打つという問題が発生していました。明白の技術者が現場調査を行ったところ、下部ブレードシャフトベアリングのラジアルクリアランスが0.08mm(標準値≤0.02mm)であることが判明しました。ベアリングを交換したところ、エッジの波打ちは完全に解消されました。 結論 スリッターの刃で波状の切り口が生じる場合、刃だけに注目するのではなく、まず装置のベアリング、平行度、剛性を確認し、次に刃が使用する材料に適しているかどうかを確認してください。明百科事典は、さまざまなスリット加工シナリオに対応した専用刃を提供しており、より正確な選択とスムーズな切断を実現します。https://www.mingbaiblade.com/
  • カスタムブレードの製作にあたり、古いブレードのサンプルしか提供しなくても良いのでしょうか?その場合、どのような点に注意すべきでしょうか?
    Jun 03, 2026
    多くの顧客は、再注文が必要な場合 カスタムブレード手元にあるのは使い古した刃だけで、オリジナルの図面がない場合、よく「古い刃のサンプルだけを提供すれば、正確な複製を依頼できますか?」と尋ねられます。答えは「はい」ですが、注意すべき重要な点がいくつかあります。明白機械工具技術有限公司は、数多くの「サンプルベースのカスタマイズ」事例に基づいて、作業上のポイントと注意事項をまとめています。 1. 古い刃のサンプルのみを提供することも可能 古い刃がひどく変形したり、欠けたり、腐食したりしていない限り、明柏科技はリバースエンジニアリング測定技術を用いて、その幾何学的寸法と刃先パラメータを正確に復元できます。当社は座標測定機とプロファイル測定器を使用して刃の主要な特徴点を捉え、製造図面を作成します。この方法は、図面のない古い刃の複製に特に適しており、お客様自身で再測定する手間を省きます。  2. 古い刃のサンプルを提供する際に注意すべき6つのポイント 1. サンプルが代表的であるかどうかを確認する 同じ仕様の古いブレードが複数ある場合は、摩耗が最も少なく、明らかな変形がないものをサンプルとして選択することをお勧めします。摩耗が最も少ないサンプルを選択することで、リバースエンジニアリングの精度が向上します。すべてのブレードがひどく摩耗または欠けている場合は、新しいブレードのサンプルを提供するか、元の製造元に図面を依頼することをお勧めします。 2. サンプル表面を清掃する  送付前に、古い刃の表面をアルコールまたはクリーナーで十分に洗浄し、油分、錆、付着物を取り除いてください。汚れが残っていると、特に刃先の細かい部分の測定精度に影響が出ます。  3. エッジの方向と取り付け面をマークする リバースエンジニアリングの際に表裏を間違えないように、古いブレードのエッジ方向と取り付け面をマーカーペンまたはラベルでマークしてください。 円形の刃 またはスリッターブレード 非対称なエッジを持つ場合、これは特に重要です。  4. 補足的な運転条件情報を提供する 古い刃のサンプルだけでは、メーカーは材質、厚さ、装置の種類などを把握できません。スリット加工する材料のグレードと厚さ、装置の速度と張力範囲をご提供いただくことをお勧めします。この情報は、明白のエンジニアが元の刃の設計が妥当であったかどうかを判断し、必要に応じてパラメータを最適化するのに役立ちます。 5. 最適化の提案を受け入れるかどうかを示してください。 古い刃の設計は最適ではない可能性があります。明白科技は、お客様の使用条件に基づいて、刃の角度やコーティングの最適化ソリューションをご提案いたします。完全な1:1レプリカをご希望の場合は、その旨を明確にお伝えください。最適化をご希望の場合も、その旨をお知らせください。 6. 衝撃や損傷から保護するパッケージ 古い刃自体に欠けや脆い部分がある可能性があります。 輸送中の衝突による二次的な損傷を防ぐため、個別に発泡材またはエアクッション袋で包装されています。 3. リバースエンジニアリングによるカスタマイズの標準プロセス ステップ1顧客は、使用済みブレードのサンプルと、動作状況の説明、および複製要件を送付します。ステップ2明白研究所は、3Dスキャンまたは座標測定を行い、CAD図面を作成します。  ステップ3: 図面パラメータ(外径、内径、厚さ、エッジ角度など)を顧客と確認してください。ステップ4図面に基づいて製造し、初回品検査を実施した後、バッチごとに納品する。ステップ5古いブレードのサンプルを発送物と一緒に返送してください。 4. サンプルのみを提供することが適切でない状況 ・刃が著しく変形している(平面度 > 0.1mm)・縁に広範囲の欠け(1mm以上)がある・刃の表面はひどく腐食しており、特徴が失われている。・元の刃の設計自体が不適切である(例:材質が間違っている、角度が小さすぎる) 上記のような場合、明白のエンジニアは盲目的にコピーするのではなく、再設計することをお勧めします。 5. 明百科事典のリバースエンジニアリングカスタマイズにおける優位性 明柏機械工具技術有限公司は、複雑な形状のリバースエンジニアリングが可能な高精度座標測定機とプロファイロメーターを保有しています。 特殊形状の刃 精度は±0.002mmまで。当社は以下のことをお約束します。 ・1対1の複製、寸法は完全に一致・無料の図面確認サービスを提供・古い刃のサンプルは適切に保管され、返却される。・材質アップグレードのサポート(例:普通鋼から合金鋼ブレードやステンレス鋼ブレードへのアップグレード)  6. 顧客事例 包装機械工場で フィルム切断用円形ブレード 元の製造元が生産を中止していたため、顧客は摩耗した古い刃を送付しました。明百科技はリバースエンジニアリングを行い、50枚の刃を製造しました。取り付け後、切断性能は元の刃と全く同じで、顧客の緊急の問題を解決しました。 結論 古い刃のサンプルのみを提供してカスタムブレードを製作することは十分に可能ですが、サンプルの選定、洗浄、マーキング、情報補足という6つの点に注意する必要があります。明柏機械工具科技有限公司は、専門的なリバースエンジニアリング技術を用いて、「サンプルはあるが図面がない」という問題を解決するお手伝いをいたします。ウェブサイト:www.mingbaiblade.com
1 2 3 4 5 6 7 8
伝言を残す
弊社の製品にご興味があり、詳細を知りたい場合は、こちらにメッセージを残してください。できるだけ早く返信させていただきます。
提出する

伝言を残す

伝言を残す
弊社の製品にご興味があり、詳細を知りたい場合は、こちらにメッセージを残してください。できるだけ早く返信させていただきます。
提出する

ホーム

製品

ワッツアップ

お問い合わせ