ホーム

ブログ

最新のブログ
タグ

ブログ

  • シリコン鋼のスリット加工における異常な刃の摩耗 ― 硬度の問題か、それともコーティングの問題か?
    Aug 11, 2026
    シリコン鋼帯のスリット加工において、刃の異常摩耗は多くのユーザーを悩ませる慢性的な問題です。刃先の過度の摩耗は、刃の交換による頻繁なダウンタイムにつながり、生産効率に影響を与え、工具コストを直接増加させます。摩耗に直面すると、多くのユーザーは本能的に「硬度が不足している」と考えますが、より硬度の高い刃に交換しても摩耗は解消されません。コーティングを疑うユーザーもいますが、さまざまなコーティングを試しても改善が見られません。明百機械工具技術有限公司は、シリコン鋼スリット加工の材料特性と長年の現場経験を組み合わせて、異常摩耗の根本原因は硬度かコーティングか、体系的に分析します。 1. シリコン鋼 ― 刃の「天然研磨材」 ケイ素鋼(電磁鋼板)は通常、0.5%~4.5%のケイ素を含み、ケイ素は固溶体およびケイ化物として存在します。これらの硬い粒子は、切断時に刃先に激しい摩耗を引き起こし、その摩耗性は通常の低炭素鋼よりもはるかに高くなります。同時に、ケイ素鋼は硬くて脆いため、切断刃は切断時の摩耗荷重と衝撃荷重の両方に耐える必要があり、刃には硬度と靭性という二重の課題が課せられます。  2. 硬度不足:摩耗が速く、刃先がすぐに丸くなる 刃の硬度がケイ素鋼の硬質相よりも低い場合、せん断時にケイ化物粒子によって刃先が「切断」され、次のような現象が現れる。 ・エッジの急速な丸み(顕微鏡下では弧状の摩耗面が見られる)・切断面に徐々にバリが増加する・刃の交換間隔が大幅に短縮 試験データによると、同じケイ素鋼を切断する場合、硬度HRC58の刃の寿命は、硬度HRC62の刃の寿命のわずか50~60%に過ぎません。したがって、刃の硬度を高めることは、寿命を延ばすための直接的な手段となります。 しかし、硬度が高いほど良いとは限らない。硬度がHRC64を超えると、刃の靭性が急激に低下し、ケイ素鋼の脆性衝撃によって刃こぼれしやすくなり、結果として寿命が短くなる。 3. コーティング不足:摩擦と密着性の増加により摩耗が加速する ケイ素鋼のスリット加工におけるコーティングの役割は、しばしば過小評価されている。ケイ素鋼のせん断加工中、切削刃と材料の間には激しい摩擦が生じ、局所的な温度は400~600℃に達する。コーティングがない場合、またはコーティング性能が不十分な場合: ・高温になると刃の基材が軟化し、摩耗が加速する。・シリコン鋼中のシリコンが刃の表面に付着し、「冷間溶接」効果を生み出す。・接着された材料が剥がれ、端の材料も一緒に剥がれ、摩耗が悪化する。 高品質のPVDコーティング(TiAlN、AlCrNなど)は、エッジ表面に耐熱性と低摩擦性を備えた保護層を形成し、摩耗や凝着摩耗を大幅に低減します。  4. 硬度とコーティング:主な原因を特定するには? シリコン鋼製の耐摩耗性ブレード刃先に均一な丸みが見られ、徐々にバリが増え、欠けや付着がない場合は、主な原因は硬度不足であり、刃の硬度を優先的に改善する必要があります。 刃先に小さな欠けや剥離が見られる場合は、硬度が高すぎて靭性が不足していることを示しているため、硬度を適切に下げるか、熱処理を最適化する必要がある。 エッジ表面に明らかな付着物(盛り上がりエッジ)や溝状の摩耗が見られる場合は、コーティングが不十分であるか、コーティングの選択が不適切であることを示しているため、コーティングを追加するか、コーティングの種類を変更する必要があります。 エッジ表面に研磨痕が露出した剥離痕が見られる場合は、塗膜の密着不良または塗膜剥離を示しているため、塗膜処理工程を最適化するか、塗膜溶液を変更する必要があります。 複数の摩耗パターンが混在して見られる場合は、硬度とコーティングの両方を最適化する必要があり、材料とコーティングの組み合わせを体系的に調整する必要がある。  5. シリコン鋼スリット刃の最適な組み合わせソリューション 明百科技は、以下の組み合わせを推奨します。 粉末高速度鋼ブレード (ASP2053、ASP2060など)は、微細で均一な炭化物によりHRC64~67の硬度を実現でき、高硬度と優れた靭性を兼ね備えているため、ケイ素鋼のスリット加工に適しています。 超微粒子超硬ブレード 硬度HRA90~93の製品は優れた耐摩耗性を持ち、高速スリット加工に適しています。 コーティングの選択については、 TiAlNコーティングされたブレード 800℃の耐熱性と高い硬度を備え、中速から高速のスリット加工に適しています。 AlCrNコーティングブレード TiAlNよりも優れた耐熱性と耐付着性を持ち、1000℃の高温にも耐え、高負荷条件下に適しています。コーティングの厚さは2~4μmに制御する必要があります。厚すぎるとエッジの鋭さに影響します。 エッジ処理に関しては、微細な欠陥を除去し、欠けを防ぐために、エッジ半径R=0.005~0.010mmのマイクロパッシベーション処理が推奨されます。 6.コーティング問題のさらなる調査 刃の硬度が基準を満たし、コーティングがTiAlNであっても、摩耗が激しい場合がある。そのような場合は、以下の点を調査する必要がある。 ・塗膜の密着性が不十分で、せん断時に剥離が生じる。・塗膜の厚さが不均一で、部分的に薄くなり保護効果が低下する・下地処理が不適切、端部表面の清掃が不十分なため、接着に影響が出る。・低速重切削において高硬度だが靭性が不十分なコーティングを使用するなど、加工条件とコーティングの選択ミス 7. 明柏科技の診断サービス 明柏機械工具科技有限公司は シリコン鋼ブレードの摩耗診断 サービス: ・刃先摩耗形態(丸み/欠け/付着/剥離)の顕微鏡分析・硬度試験による適合性の確認・塗膜の密着性および膜厚の試験・包括的な診断レポートと最適化に関する推奨事項  結論 ケイ素鋼スリット加工において、刃の異常摩耗は、硬度とコーティングの両方の問題が関係していることがよくあります。硬度が不足すると刃先が急速に丸くなり、コーティングが不十分だと刃の密着や剥離が発生します。摩耗形態を体系的に分析することで、主な原因を正確に特定し、的を絞った最適化対策を実施できます。明白科技は、専門的な診断とカスタマイズされたソリューションで、ケイ素鋼スリット加工における摩耗の課題解決をお手伝いいたします。 よくある質問モジュール: Q1:シリコン鋼のスリット刃に最適な硬度はどれくらいですか?A:推奨硬度はHRC62~64です。HRC62未満では摩耗が速く、HRC64を超えると靭性が不足し、欠けが生じます。この硬度範囲では、粉末高速度鋼(ASP2053/ASP2060)が総合的に最も優れた性能を発揮します。 Q2:TiAlNコーティングとAlCrNコーティングの違いは何ですか?また、どのように選択すればよいですか?A:TiAlNは800℃の耐熱性を持ち、中速から高速のスリット加工に適しています。AlCrNは1000℃の耐熱性を持ち、より優れた耐付着性を備えているため、高負荷条件下やシリコン含有量が3%を超えるシリコン鋼に適しています。一般的な条件下ではTiAlNで十分ですが、過酷な条件下ではAlCrNをお勧めします。 Q3:より硬度の高い刃に交換しても、摩耗が速いままなのはなぜですか?A:考えられる原因は3つあります。高温時に基材が軟化するほどコーティングが不十分な場合、せん断時にコーティングの密着性が悪く剥離する場合、またはエッジ処理が不適切で微細な欠陥が生じる場合です。原因を正確に特定するには、摩耗形態分析を行うことをお勧めします。 Q4:コーティングされた刃は繰り返し研ぎ直すことができますか?研ぎ直した後もコーティングの効果は維持されますか?A:はい、再研磨は可能です。ただし、再研磨後は刃先のコーティングが剥がれ、下地が露出します。再研磨後に再コーティングするか、複数回再コーティングが可能な刃物用溶液を使用することをお勧めします。明柏科技では、再研磨と再コーティングをワンストップで提供しています。 Q5:シリコン鋼製のスリット刃はどのくらいの頻度で交換すべきですか?A:普遍的な基準はありません。シリコン含有量、スリット速度、装置の精度など、さまざまな要因によって異なります。「バリ高さ法」を使用することをお勧めします。バリが0.05mmを超えたら再研磨を、0.10mmを超えたら新しい刃に交換してください。刃の交換間隔を定期的に記録して、独自の寿命基準を設定してください。ウェブサイト:www.mingbaiblade.com
  • 銅やアルミニウムなどの軟質材料を切断する際に刃がひどく固着する場合、どの合金刃のグレードが最適でしょうか?
    Aug 10, 2026
    銅板、アルミ板、銅箔、アルミ箔などの軟質材料のスリット加工において、「刃の固着」は作業者にとって最も厄介な問題の一つです。切削刃に材料が付着すると、構成刃先(BUE)が形成され、最良の場合でもバリや表面の傷の原因となり、最悪の場合はチッピング、ストリップの破損、清掃のための頻繁なダウンタイムにつながります。多くの作業者は速度を調整したり冷却を強化したりして対処しますが、効果は限定的です。根本的な原因は、多くの場合、刃の材質グレードと軟質材料の特性とのミスマッチにあります。明百機械工具技術有限公司は、材料科学とスリット加工の経験を活かし、銅とアルミのスリット加工における固着メカニズムを解説し、最適な超硬刃グレードを推奨します。 1. 銅やアルミニウムのような柔らかい素材が刃に付着するのはなぜですか? 銅、アルミニウム、およびそれらの合金は、硬度が低く、延性が高く、接着性が高いという特徴があります。スリット加工中、切削刃と材料の間で激しい圧縮と摩擦が発生し、局所的な温度上昇を引き起こします。高温高圧下では、軟質材料中の金属粒子が刃の表面に「冷間溶接」効果を起こし、徐々に付着・蓄積して構成刃先を形成します。形成された構成刃先は刃先の形状を変化させ、切削抵抗を増加させ、さらに温度を上昇させるという悪循環を生み出します。 さらに、銅とアルミニウムは熱伝導率が高いため、切断箇所から刃全体に熱が急速に伝わり、刃先の軟化を促進し、付着防止能力をさらに低下させます。したがって、付着問題を解決するには、刃の材質、粒度、硬度、表面状態がすべて不可欠です。  2. 選択のためのコアロジック 合金ブレードのグレード 超硬ブレードは、YG(タングステン・コバルト)、YT(タングステン・チタン)、YW(汎用)などのグレードに分類されます。銅やアルミニウムなどの非鉄金属の加工には、YGグレードが最適です。YG合金は、硬質相として炭化タングステン(WC)、結合剤としてコバルト(Co)を使用しており、優れた耐衝撃性と靭性を備えているため、切りくずが短い非鉄金属の加工に適しています。 グレード表記の数字(例:YG6X、YG8、YG15)は、コバルト含有量の概算値を示しています。コバルト含有量が多いほど、靭性と耐衝撃性は向上しますが、硬度と耐摩耗性はやや低下します。したがって、適切なグレードを選択するには、耐付着性(高硬度)と耐チッピング性(高靭性)のバランスを取る必要があります。 3. 推奨学年と適用シナリオ  3.1 YG6X — 薄板材料の精密スリット加工に最適な選択肢 YG6Xは、高硬度(HRA91~91.5)で耐摩耗性に優れた微細粒超硬合金で、コバルト含有量は約6%です。微細粒構造により超硬合金の分布が均一になり、刃先をより鋭利に研削できるため、切削抵抗が低減されます。そのため、銅薄板、アルミ薄板、銅箔、アルミ箔などの高精度スリット加工に最適です。厚さ0.5mm以下の軟質材料の場合、YG6Xは押し出し変形や付着を効果的に低減します。 薄板材料用精密スリット刃 こうした条件には理想的な選択肢です。ただし、YG6Xは靭性が比較的低いため、衝撃荷重のかかる重切削には適していません。 3.2 YG8 — 耐摩耗性と靭性をバランス良く兼ね備えた「万能型」 YG8は、コバルト含有量が約8%、硬度がHRA89~89.5で、YG6Xよりも高い横方向破断強度を有しています。銅およびアルミニウムのスリット加工において最も広く使用されているグレードの一つであり、一般的な厚さ(0.5~3mm)の銅およびアルミニウム帯、ならびにアルミニウム箔および銅箔に適しています。YG8は、耐摩耗性と耐衝撃性のバランスが良く、適度な衝撃荷重に耐えながら刃先の鋭さを維持するため、ほとんどの銅およびアルミニウムのスリット加工用途において「安全な選択肢」と言えます。 3.3 YG15 — 厚い材料、粗い切断、高衝撃条件に最適な選択肢 YG15はコバルト含有量約15%、硬度HRA87~89で、高い横方向破断強度と優れた靭性を備えています。厚板銅板、厚板アルミニウム板(3mm以上)、継ぎ目や厚みの大きな変動がある粗切断用途に適しています。コバルト含有量が高いため、衝撃による刃の欠けが起こりにくく、表面仕上げがそれほど重要でない粗加工に適しています。 厚手の銅板製粗切り刃 このような条件下では優れた性能を発揮します。ただし、耐摩耗性はYG6XやYG8よりも若干劣るため、超薄型精密スリット加工には適していません。 3.4 超微粒子超硬合金 ― ハイエンド精密スリット加工向けのアップグレードオプション 極薄銅箔、アルミ箔(4000N/mm²を実現でき、耐用年数は従来の炭化物の5~10倍です。この材料は、極めて高い硬度を維持しながら刃先の靭性を向上させるため、超薄型軟質材料の高精度バリなしスリット加工に特に適しています。  4. エッジパラメータとコーティングの相乗的最適化 適切なグレードを選ぶことは最初のステップに過ぎず、エッジパラメータとコーティングの選択も同様に重要です。 · エッジ角度銅やアルミニウムなどの軟質材料の場合、切削抵抗と押し出し変形を低減するために、刃先角度を小さく(20°~25°)することが推奨されます。刃先が鈍いと摩擦と付着が悪化します。  · エッジ表面仕上げエッジ表面が滑らかであればあるほど、材料の付着は難しくなります。Ra≦0.1μmまでの研磨と、鋭角なすくい角設計を組み合わせることをお勧めします。· コーティングの選択ほとんどの場合、銅やアルミニウムには、コーティングなしの超硬合金または特殊な非付着性コーティングを使用できます。TiAlN(紫黒色)コーティングは優れた非付着性を発揮し、高速スリット加工に適しています。DLC(ダイヤモンドライクカーボン)コーティングは極めて低い摩擦係数(0.1程度)を持ち、構成刃先(BUE)の形成を効果的に抑制します。極薄アルミニウム箔の場合、コーティングの厚さによる刃先の鋭さの低下を避けるため、コーティングなしを推奨する用途もあります。 付着防止コーティングされた刃 軟質素材のスリット加工に非常に効果的です。  5.プロセスに関する推奨事項のサポート · 冷却と潤滑銅やアルミニウムのスリット加工には、摩擦温度や付着リスクを効果的に低減するために、10~20ml/hの流量でのオイルミスト潤滑または最小量潤滑(MQL)が推奨されます。· 定期点検: 毎シフトごとに刃先を点検し、BUEの初期兆候が見られた場合は、速やかに清掃してください。· 速度制御銅およびアルミニウムのスリット加工における推奨速度:80~150m/分。速度が速すぎると摩擦熱が増加し、遅すぎると材料が端部に滞留する時間が長くなります。 6. 明柏科技の銅・アルミニウム用スリット刃ソリューション 明柏機械工具科技有限公司は、銅やアルミニウムなどの軟質材料のスリット加工専用の刃シリーズを提供しています。 · 銅アルミニウム製スリット用円形刃YG6X、YG8、YG15、および超微粒子グレードがあり、作業条件に合わせて正確に選定できます。· 鏡面研磨された銅アルミニウム製の刃: エッジRa ≤ 0.05μmで、接着を効果的に低減します。・オプションでTiAlN/DLCの防汚コーティングが可能。・材料選定に関する推奨事項および現場での作業状況診断サービス。  7. 事例研究 銅箔のスリット加工工場では、0.2mmの銅箔に従来型の超硬ブレードを使用していた。2時間ごとに激しい粘着が発生し、頻繁な清掃が必要だった。明白科技の製品に切り替えた後、 極薄銅箔スリット刃 (超微粒子YG6X+鏡面研磨)により、接着間隔が8時間に延長され、刃の寿命が3倍に延びました。 結論 銅やアルミニウムなどの軟質材料をスリット加工する際に刃がひどく固着する原因は、刃の材質と材料特性のミスマッチにあります。薄肉精密スリット加工にはYG6Xまたは超微細粒合金、通常厚肉加工にはYG8、厚肉粗切断にはYG15をお選びください。適切な刃角、高い表面仕上げ、および防汚コーティングを組み合わせることで、固着問題を効果的に抑制できます。明白科技は、専門的な材料ソリューションで固着問題の解決をお手伝いいたします。 FAQモジュール: Q1:なぜ通常の高速鋼の刃は銅やアルミニウムのスリット加工に使用できないのですか?A:高速度鋼の硬度(HRC58~62)は超硬合金(HRC89~93)よりもはるかに低い。銅やアルミニウムのスリット加工では、刃先がすぐに摩耗して切れ味が悪くなり、摩擦が増加すると固着が悪化する。一方、超硬合金は硬度と耐固着性に優れているため、銅やアルミニウムのスリット加工には最適な材料である。 Q2:0.3mmの銅板を切断する場合、YG6XとYG8のどちらが適していますか?A:YG6Xをお勧めします。0.3mmは薄板の精密スリット加工に適しています。YG6Xは硬度が高く、結晶粒が細かいため、切断抵抗が低く、より鋭利な切断面が得られ、押し出し変形や接着リスクを低減します。YG8は靭性に優れていますが硬度が低いため、中厚材や衝撃を受ける用途に適しています。 Q3:コーティングされた刃は、銅やアルミニウムのスリット加工に本当に効果的ですか?A:はい。TiAlNまたはDLCコーティングは、摩擦係数と材料の密着性を大幅に低減します。DLCコーティングは摩擦係数を0.1まで低減でき、構成刃先(BUE)の形成を効果的に抑制します。ただし、極薄アルミ箔のスリット加工では、コーティングの厚さが刃先の鋭さに影響を与える可能性があるため、コーティングは推奨されない場合があります。これは、具体的な作業条件に基づいて評価する必要があります。 Q4:銅やアルミニウムのスリット加工における刃の隙間はどのくらいにすべきですか?A:軟質の銅やアルミニウムの場合、推奨されるギャップは材料厚さの4~6%です。ギャップが小さすぎると押し出しや接着が悪化し、大きすぎるとバリが発生します。薄い材料には下限値(4%)、厚い材料には上限値(6%)を使用し、試し切りで微調整してください。 Q5:超微粒子超硬ブレードは、従来のYGグレードのブレードと比べてどれくらい高価ですか?それだけの価値はありますか?A:超微粒子炭化物は、従来のYGグレードに比べて2~3倍の価格ですが、耐用年数は5~10倍長くなります。極薄の銅箔、アルミ箔、またはリチウム電池電極の高精度スリット加工においては、実際には使用コストが低くなるため、非常に費用対効果が高いと言えます。ウェブサイト:www.mingbaiblade.com
  • 食品グレードステンレス鋼板の切断:製品表面への刃材の汚染を防ぐには?
    Aug 05, 2026
    食品グレードのステンレス鋼板のスリット加工において、刃材による製品表面の汚染は、多くのメーカーが直面する深刻な課題です。刃が錆びたり摩耗したりすると、微細な金属粒子が剥離して板材表面に埋め込まれ、食品安全基準を満たさなくなるだけでなく、重金属の移行リスクも生じます。明百機械工具技術有限公司は、食品接触材料の基準と長年のスリット加工経験に基づき、刃側からの汚染リスクを排除するための体系的な分析を提供します。 1. 汚染源はどこにあるのか? ― 3つの汚染源の分析  1. 錆と金属粉塵による汚染 切断加工の際、通常の炭素鋼または低合金鋼の刃は、ステンレス鋼板の表面に付着する微細な鉄粉を生成します。湿度の高い環境では、これらの鉄粉が酸化して錆び、除去が困難な黄褐色の錆斑を形成し、食品グレードとしての外観と耐食性を直接的に損ないます。 2. 重金属元素の移行汚染 GB 4806.9-2016「食品接触用金属材料及び製品に関する国家食品安全基準」によれば、食品と直接接触する金属材料は、人体に害を及ぼしてはならない。一般的な刃物に含まれる鉛、カドミウム、ヒ素などの有害元素は、食品や湿潤環境と接触すると、製品表面に移行する可能性がある。 3. 交差汚染 刃が炭素鋼製の工具、作業台、またはその他の食品グレード以外の材料に接触すると、その表面に鉄イオンや汚染物質が付着し、それがステンレス鋼板に付着する可能性がある。 2.刃面からの汚染物質を除去する方法 ― 5つの基本対策 1. 食品グレードの適合刃材を選択する のために 食品グレードのステンレス鋼ブレード刃の材質はGB 4806.9-2016に準拠する必要があります。FDAの規制によると、食品接触グレードのステンレス鋼のクロム含有量は16%以上でなければなりません。 明柏科技は、以下の材料オプションを推奨します。 ・マルテンサイト系ステンレス鋼(420、440C):高硬度(HRC52~58)、優れた刃持ち、長期にわたるせん断加工に適しています。GB 4806.9-2016によると、マルテンサイト系ステンレス鋼は、ステンレス製食器の本体や食品製造機械のドリル・研削工具に使用できます。・オーステナイト系ステンレス鋼(304、316):優れた耐食性を持ち、湿潤環境や酸性環境に適しています。中でも316はモリブデンを含有しており、塩化物イオン腐食に対する耐性がより優れています。· 食品グレードの超硬合金高硬度または不純物を含むステンレス鋼板には、耐摩耗性と安全性を両立させる、食品接触要件を満たす超微粒子炭化物を使用できます。  2. エッジ表面の仕上げを厳密に管理する 表面粗さは、汚染物質の付着性や洗浄の難易度に直接影響します。食品接触面の表面粗さRa値は0.8μm未満であるべきです。高衛生用途では、エッジをRa≦0.1~0.4μmまで研磨することが推奨されます。これにより、付着や細菌の増殖が大幅に抑制されます。 鏡面研磨仕上げの食品グレードステンレス鋼製スリット刃 明柏科技の製品は、エッジのRa値を0.05μmまで低減することができ、物理的に汚染物質の付着を防ぎます。  3. 刃物の取り扱いに関する厳格な手順を確立する ・非研磨性の手袋を着用してください。 食品グレードの刃 汗染みや油分が刃の表面に付着するのを防ぐため、非研磨性の手袋(革製、ケブラー製、またはニトリル製)を着用して取り扱う必要があります。・専用の取り扱い工具を使用してください:刃を移動する際は、プラスチック製、木製、またはステンレス鋼製の持ち上げ工具を使用してください。炭素鋼製の工具は刃に接触させないでください。・専用刃は専用用途に:食品用刃と非食品用刃を混ぜて使用しないでください。用途を区別するために、色分けによる管理をお勧めします。  4. 科学的な刃物保管管理 ・専用の刃置き:木製、プラスチック製、またはステンレス鋼製の刃置きを使用し、刃同士が接触して傷がつくのを防ぐため、各刃を個別に保管してください。・防塵カバー:保管時には刃カバーを使用して、ほこりや異物の付着を防いでください。・環境管理:湿度の高い環境での錆びを防ぐため、保管場所の湿度は40%~60%に管理する必要があります。  5. コーティングによる保護 特殊な作業環境向けには、食品グレードのコーティングを施した刃を選択できます。 ・DLCコーティング:摩擦係数は0.1と低く、優れた耐付着性能を発揮します。・TiAlNコーティング:800℃までの耐熱性があり、高速スリット加工に適しています。 コーティングは摩擦熱を低減するだけでなく、ブレード基材とプレートの間に物理的な障壁を形成し、金属の移動リスクをさらに低減する。 3. 明柏科技の食品グレードスリットブレードソリューション 明柏機械工具科技有限公司は、食品グレードのステンレス鋼板のスリット加工専用の刃シリーズを提供しています。 · 食品グレードのステンレス鋼製スリット専用刃材質は420/440Cまたは304/316で、GB 4806.9-2016に準拠しています。・鏡面研磨されたエッジ、Ra ≤ 0.05μm・オプションでDLC/TiAlN食品グレードコーティングが可能・各バッチの刃には、材料試験報告書と食品接触安全性に関する宣言書が添付されています。・現場での汚染リスク評価サービス 結論 汚染防止 食品グレードのステンレス鋼 プレートシャーリングは、刃材から操作手順に至るまで、あらゆる面で徹底した取り組みが必要です。適切な刃材の選択、表面仕上げの管理、取り扱いと保管の標準化、適切なコーティングの選択など、すべての工程が最終製品の食品安全基準への適合に不可欠です。明柏科技は、食品安全の最前線を守るための専門的なサポートを提供いたします。 食品グレードのスリット刃 解決策。  よくある質問モジュール: Q1:食品グレードのステンレス鋼板の切断に、一般的な合金製の刃を使用できますか?A:お勧めしません。一般的な合金製の刃には、鉛やカドミウムなどの有害元素が含まれている可能性があり、耐食性も不十分なため、錆びやすく、鉄粉による汚染が発生しやすいです。刃は、GB 4806.9-2016に準拠した食品グレードのステンレス鋼または超硬合金で作られている必要があります。 Q2:食品用刃物にはどのような表面仕上げが求められますか?A:食品接触面の表面粗さRa値は0.8μm未満である必要があります。高衛生食品グレードステンレス鋼板のスリット加工では、エッジをRa≦0.1~0.4μmまで研磨することをお勧めします。明柏科技は、Ra≦0.05μmの鏡面仕上げエッジを提供できます。 Q3:錆びた刃は食品用プレートの切断に引き続き使用できますか?A:いいえ。錆びた刃は錆の粉塵を発生させ、プレート表面を汚染します。また、錆びた部分は細菌の温床となりやすいです。錆びが見つかった場合は、直ちに刃の使用を中止し、専門業者による錆取りまたは交換を行う必要があります。 Q4:食品グレードのステンレス鋼板と通常のステンレス鋼板では、刃の要件に関してどのような違いがありますか?A:食品グレードのステンレス鋼板は、極めて高い表面品質が求められます。鉄粉の混入、傷、錆びなどが少しでもあると、製品が規格に適合しなくなる可能性があります。そのため、刃は優れた耐食性を持つ食品グレードの材料で作られていなければならず、刃先の仕上げは通常のスリット加工の要件をはるかに上回るものでなければなりません。 Q5:コーティングされた刃は食品用途に安全に使用できますか?A:コーティング材が食品接触基準(例:GB 4806.10)に準拠している限り、安全です。DLCやTiAlNなどのコーティングは食品加工で広く使用されています。これらは摩擦や付着を低減するだけでなく、刃の基材とプレートの間に物理的なバリアを形成し、金属の溶出リスクをさらに低減します。明柏科技のコーティングブレードはすべて、関連する食品安全基準に準拠しています。 ウェブサイト:www.mingbaiblade.com
  • ステンレス鋼帯のスリット加工時に切断端に深刻なバリが発生する場合 ― スリッターブレードのエッジパラメータを調整するには?
    Aug 03, 2026
    ステンレス鋼帯のスリット加工において、切断端面に発生する深刻なバリは、最も一般的な品質上の問題の一つです。バリが発生した場合、多くの作業者は「ギャップを調整する」ことしか知らず、エッジパラメータ自体がバリに及ぼす決定的な影響を見落としがちです。明柏機械工具科技有限公司は、長年にわたるステンレス鋼スリット加工の経験に基づき、体系的なエッジパラメータ調整ソリューションを提供します。 1. ステンレス鋼帯のバリの根本原因分析 ステンレス鋼は、高い靭性、高い加工硬化傾向、低い熱伝導率という3つの特性を持つため、通常の炭素鋼に比べて、スリット加工時のバリの問題がはるかに複雑になる。 棘形成の主な経路: ・刃先の鈍化 → せん断力の増加 → 切断ではなく材料の引き裂き → バリの増加・不適切な刃先角度 → 過剰な切削抵抗 → 横方向の材料の流れ → 刃先のバリ・刃先表面仕上げが不十分 → 摩擦係数が高い → 刃先に材料が付着 → バリが不均一になる  2. エッジ角度の調整 1. エッジ角度(くさび角度)を小さくする 刃の角度が小さいほど、刃は鋭くなり、切断抵抗は低くなります。推奨角度 ステンレス鋼帯のスリット加工用鋭利なスリッターブレード: ・一般的なステンレス鋼(304、316):くさび角22°~25°・高硬度ステンレス鋼(430、マルテンサイト系):くさび角25°~28°・極薄ステンレス鋼ストリップ(
  • リチウム電池電極のスリット加工において、円形ブレードは頻繁に欠ける。材料の最適化によってこの問題を解決するにはどうすればよいか?
    Jul 30, 2026
    リチウム電池電極のスリット加工では、 円形の刃 チッピングは、多くの生産ラインを悩ませる根深い問題です。チッピングは、電極エッジに過剰なバリや粉塵の飛散を引き起こすだけでなく、セパレータに穴を開け、バッテリーの短絡リスクを招くこともあります。多くのユーザーはまず機器のパラメータを調整しますが、明百機械工具技術有限公司は、頻繁なチッピングの根本原因は、ブレードの材質と作業条件のミスマッチにあることが多いと述べています。この記事では、材料の観点から体系的な解決策を提供します。 1. 電極スリット加工におけるチッピングの根本原因 リチウム電池の電極は、アルミ箔/銅箔の集電体と正極/負極のコーティング層から構成される。これらのコーティング層は硬くて脆い。スリット加工の際、円形の刃でコーティング層と金属箔を同時に切断する必要があるため、刃先の硬度と靭性という二重の課題が生じる。 欠けの主な原因は以下のとおりです。 硬質コーティング粒子の衝撃リン酸鉄リチウムなどの正極材料は硬度が高く、切断時に刃先に微細な衝撃を与える。箔の厚さの変動集電体の厚さのばらつきが3μmを超えると、切削力が不均一になる。刃の靭性が不十分超硬合金は硬いが脆く、耐衝撃性は弱い。エッジの微細欠陥研削加工中に発生した微小亀裂は、交番応力下で伝播する。  2. 材料最適化のための4つの方向性n 1. 超微粒子炭化物基板を選択する 従来の超硬合金は粒子が粗く、衝撃を受けると超硬粒子が剥離しやすく、それが欠けの原因となる。 超微粒子超硬合金製円形ブレード リチウム電池電極のスリット加工には、粒径0.5μm以下の炭化タングステン粉末を使用し、HRA90~93(HRC68~75相当)の硬度を実現します。微細な結晶粒構造により炭化物の分布がより均一になり、マイクロチッピングに対する耐性が大幅に向上します。超微細粒基板は横方向の破断強度を20~30%向上させ、チッピングの発生を根本的に低減します。  2. 異なる超硬合金グレードを照合する 電極材料によって、刃に求められる硬度は異なります。 銅箔陽極(負極)延性に優れているが、より高い刃の靭性が求められる。推奨はYG10X(HRA90.5)である。アルミ箔陰極(正極)高硬度表面酸化層 ― 推奨はYG12X(HRA91.5)で、アルミ箔上のYG8と比較して寿命を2.3倍延ばすことができます。被覆電極コーティング材は硬くて脆いため、より高い硬度と鋭い刃先を持つ刃が必要となる。 3. PVDコーティングを施して、エッジの耐衝撃性を向上させる。 コーティングは耐摩耗性を向上させるだけでなく、摩擦係数を低減し、付着による欠けも軽減する。 高硬度耐摩耗コーティングを施した円形ブレード リチウム電池のスリット加工に非常に効果的です。 TiAlNコーティング銅箔電極のバリの高さを35%~42%低減します。DLCコーティングアルミ箔電極のバリを50~58%削減し、摩擦係数は0.1と低くなります(コーティングなしの場合は0.4)。TiCNコーティング銅とアルミニウムの密着性を40%低減します。  4. エッジ形状設計の最適化 刃先の角度は、欠けが生じる確率に直接影響する。 高精度電極スリット用円形ブレード 以下の製品との併用が推奨されます: 刃の角度は25°~35°で、切れ味と強度をバランスよく調整しています。エッジ半径を3μm以内に制御することで、微細な欠けを防ぎながらシャープさを維持します。50~100倍の倍率で観察しても欠けがなく、Ra≦0.1μmの鏡面仕上げ研磨。  3.プロセス調整に関する推奨事項の裏付け 材料の最適化後、以下の工程調整も推奨されます。 ブレードギャップ電極全体の厚さの10~20%に制御します。ギャップが大きすぎると(>0.1mm)、バリが発生し、小さすぎると粉末が剥がれ落ちます。スリット速度速度は60~120m/分に制御してください。速度が速すぎると摩擦熱が増加します。定期点検4時間ごとに刃の状態を確認してください。刃こぼれが0.03mmを超える場合は、再研磨が必要です。 4. 明柏科技の電極スリットブレードソリューション 明柏機械工具科技有限公司は、リチウムイオン電池電極のスリット加工専用のブレードシリーズを提供しています。 超微粒子超硬電極スリット用円形ブレード粒径≤0.5μm、硬度HRA90-93。正極材と負極材に最適なソリューションを提供する、オプションのTiAlN/DLC/TiCNコーティング。鏡面仕上げの刃先研磨で、50倍の拡大鏡でも欠けは見られません。材料選定に関する推奨事項および現場での作業状況診断。  5. 事例比較 リチウム電池工場では、リン酸鉄リチウム正極材のスリット加工を行っていた。従来の超硬円形刃では2時間ごとに刃こぼれが発生し、バリが許容範囲を超えていた。そこで、明柏科技の超微粒子超硬電極に切り替えたところ、 スリット加工用円形ブレード TiAlNコーティングを施すことで、チッピング発生間隔が12時間に延長され、ブレード寿命が​​4倍になり、電極のバリは常に5μm以内に抑えられた。  結論 リチウムイオン電池電極のスリット加工における円形ブレードの頻繁な欠けは、多くの場合、材料に起因します。超微粒子超硬合金基材、グレードマッチング、PVDコーティング、刃先形状の最適化など、体系的な材料改良により、欠けを大幅に削減し、ブレード寿命を延ばすことができます。明柏科技は、専門的な材料ソリューションで、電極スリット加工における欠けの問題解決をお手伝いいたします。ウェブサイト:www.mingbaiblade.com
  • 長期保管後、円形ブレードの刃先に錆びが現れることがありますが、これは性能に影響しますか?
    Jul 28, 2026
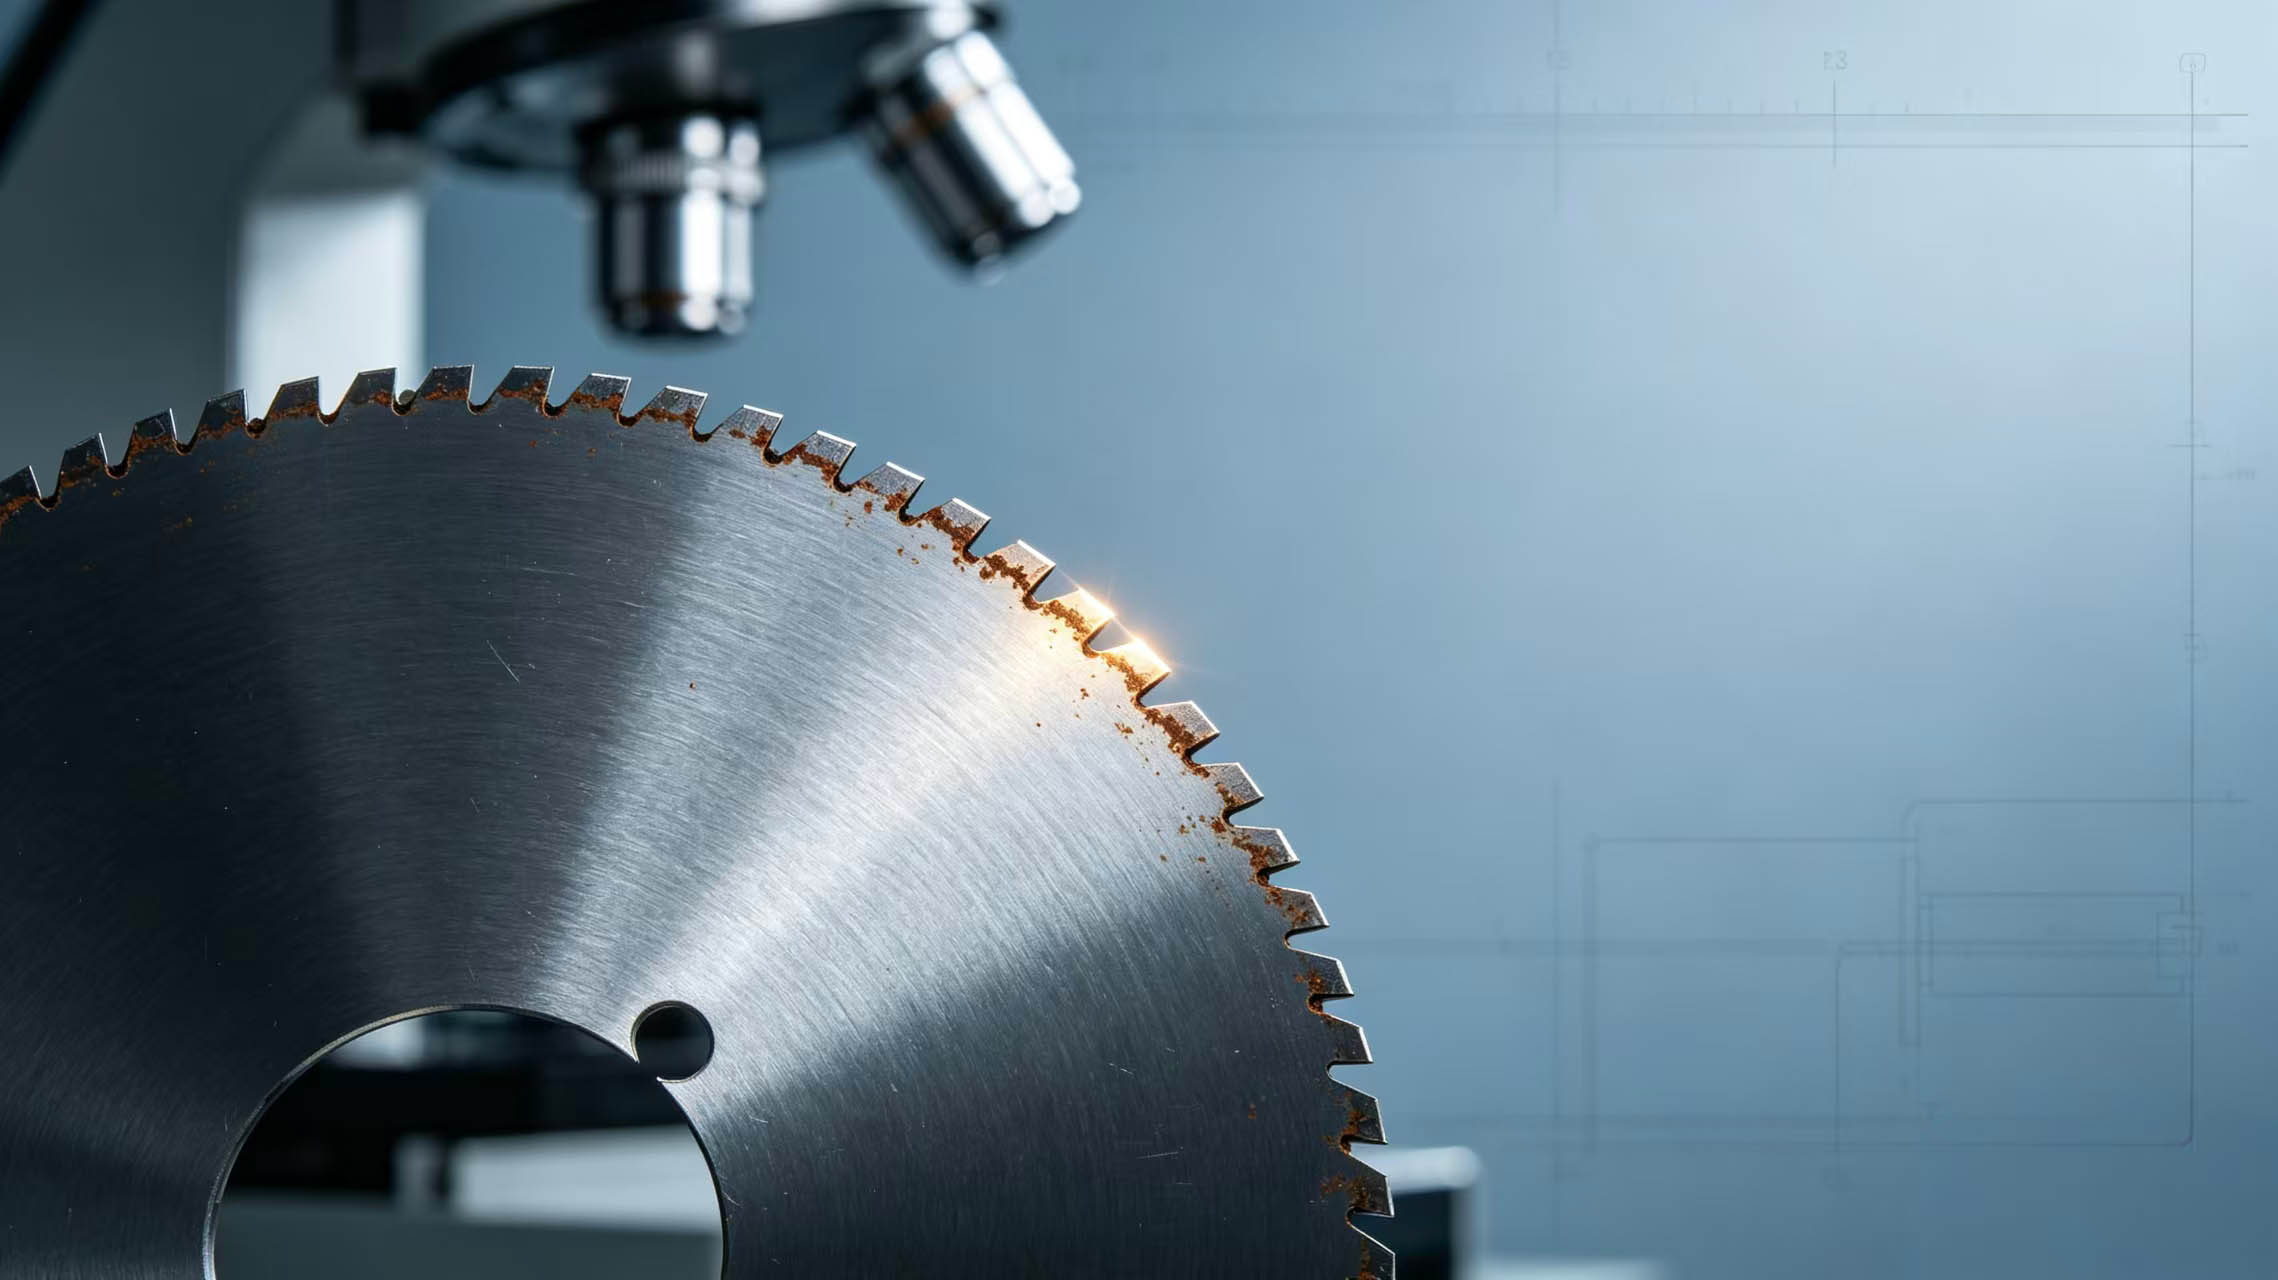
    スリット加工では、多くのユーザーが 円形の刃 長期間倉庫に保管されていた刃物に、黄褐色の錆びが見られることがあります。錆びが見つかった場合、最もよくある懸念は、これらの錆びが切断性能に影響するかどうか、刃物はまだ使用できるかどうかです。明白機械工具技術有限公司は、材料科学と現場経験に基づき、科学的な判断基準と対処方法に関する推奨事項を提供します。 1. 錆び斑の性質と危険性 錆びは、刃の金属表面と空気中の酸素や水分との間の電気化学反応によって生じるものです。 精密機械式ブレード 高炭素鋼、高速度鋼、および類似の材料で作られた製品は、一度錆び始めると表面から内部へと浸透していきます。錆びによる被害は、場所、深さ、形態の3つの要因によって左右されます。 2. 刃先に発生する3種類の錆び  表面の瞬間的な錆(軽度)特徴:黄褐色の粉状の錆で、表面にのみ存在し、深さは < 0.01mm、布で拭き取れます。影響:除去後、縁に目に見える凹みは残らず、性能に影響はありません。 点状の錆(中程度)特徴:濃い茶色または黒色の斑点、深さ0.01~0.03mm、除去後に針で刺したような小さな穴が残る。影響:作業条件によっては、切断品質に影響を与える可能性があります。 穴あき/クレーター状の錆(重度)特徴:濃い茶色または黒色のくぼみ、深さ0.03mm以上、除去後に明らかな窪みや溝が残る。影響:切断時にバリや欠けが発生し、性能に著しい影響を及ぼします。交換をお勧めします。 3. 錆びが性能に影響を与えるかどうかを判断するための4段階の方法 ステップ1:錆びている箇所を確認する 刃先の錆び → 切断品質に直接影響するため、注意して取り扱う必要があります。刃本体(刃先以外の部分)の錆び → 性能に影響はありません。清掃してご使用ください。保管中の丸刃の錆びの検査方法は、まず位置を確認します。  ステップ2:錆びの深さを評価する 錆びた部分を目の細かいサンドペーパーまたはオイルストーンで優しく研磨してください。研磨後に表面に凹みがなく平らであれば(フラッシュラスト)、そのまま使用できます。明らかな凹みが残っている場合は(錆が基材に浸透しているため)、端部の強度に問題がないか確認してください。  ステップ3:エッジの完全性を確認する 拡大鏡を使って端を調べます。端がまっすぐで無傷のままであれば、錆は端の形状を損傷していません。端がギザギザしていたり​​、切り欠きがあったりする場合は、錆が端を損傷しています。 精密スリット加工用円形ブレード 切断精度に直接影響します。  ステップ4:試し切りで確認する 錆を取り除いた後、試し切りを行ってください。バリのない滑らかな切断面であれば、性能は回復しています。明らかなバリや不均一な切断面であれば、錆が性能に影響を与えているため、交換または工場への再研磨をお勧めします。  4. 異なる刃材の耐錆性 高速度鋼製円形ブレード錆びやすい部品です。0.02mm以上の腐食が見られる場合は交換をお勧めします。 超硬ブレード基材は錆びませんが、コバルト結合剤相が腐食する可能性があります。端部の強度を確認する必要があります。 ステンレス鋼製の刃耐食性に優れています。錆びは通常、表面にとどまり、深さも浅いです。 極薄円形ブレード 食品包装フィルムのスリット加工は、欠陥に対してより敏感であり、特別な注意が必要です。 コーティングされた刃錆は塗膜が損傷した箇所で発生しやすいので、錆が塗膜を貫通していないか確認してください。 5.錆除去方法 フラッシュラスト除去油を含ませた目の細かいオイルストーン(1000番以上)で優しく研磨するか、真鍮製のワイヤーブラシで軽くブラッシングした後、防錆油を塗布して保護してください。 中程度の錆除去表面が光沢を帯びるまで、目の細かいサンドペーパー(800~1200番)で研磨します。この際、エッジの形状が変わらないように注意してください。その後、拡大鏡でエッジの状態を確認します。 深錆処理そのまま廃棄するか、明白科技に返送して再研磨による修復が可能かどうか評価を受けてください。再研磨後も刃先が損傷していなければ、引き続き使用できます。 6.保管中に錆びを防ぐには? ・保管環境の湿度を40%~60%に維持する。・長期保存 カスタムスリッターブレード 防錆油を塗布し、真空パックする必要があります。・定期的に在庫を点検し、3ヶ月ごとに抜き打ち検査を実施する。・異なる材質の刃は、ガルバニック腐食を防ぐため、別々に保管してください。  7. 明柏科技の錆検査サービス 明柏機械工具科技有限公司は 保管中の円形ブレードの錆評価 サービス: ・錆の種類と深さを判断するための無料目視検査。・顕微鏡によるエッジの完全性の検査。・修理または交換に関する推奨事項を提供する。・修理可能な刃物に対する、プロによる錆除去および再研磨サービス。 結論 長期間保管された円形刃の刃先に錆びが見られる場合でも、必ずしも刃が廃棄処分となるわけではありません。表面の錆びは除去可能で、性能に影響はありません。穴状の錆びについては、発生箇所と深さを確認する必要があります。穴状の錆びや刃先の損傷が見られる場合は、廃棄処分するか、修理のために返送してください。重要な手順は、「発生箇所の確認、深さの測定、刃先の検査、試し切りによる検証」です。明百科事典は、専門的な錆び検査および修理サービスをご提供いたします。Webサイト: www.mingbaiblade.com
  • 合金製の刃が欠けた場合、何回再研磨できますか?
    Jul 22, 2026
    スリット加工では、 合金ブレード 刃こぼれにより再研磨が必要になることがよくあります。多くのユーザーから、「刃こぼれ後、合金製の刃は何回再研磨できますか?再研磨しすぎると刃がダメになりますか?」という質問が寄せられます。明白機械工具技術有限公司は、材料科学と再研磨の経験に基づき、明確な回答と判断基準を提供します。 1. チッピングの性質 チッピングとは、衝撃や疲労によって刃先から小さな破片が剥がれ落ちる現象で、その深さは0.05mmから数ミリメートルに及ぶ。再研磨の目的は、剥がれた層を取り除き、完全な刃先形状を再構築することである。しかし、再研磨を行うたびに刃の厚みが減る。残りの厚みが通常の切断を支えるのに不十分になると、刃の寿命が尽きる。  2. 再研磨回数に影響を与える4つの要因 1. 元の刃の厚さ 刃が厚いほど、再研磨の回数が増えます。例えば、厚さ5mmの超硬刃は、2mmの刃に比べて数倍の再研磨が可能です。 2. チッピング深さ 切削屑が深いほど、再研磨1回あたりの除去量が多くなり、結果として再研磨の回数は少なくなります。0.1mmの切削屑は最小限の研削で除去できますが、1mmの切削屑は1回の研磨でかなりの量の材料を除去する必要がある場合があります。 3. 研削方法 CNC研削盤は、再研削量(0.05~0.1mm)を精密に制御できるため、刃の寿命を最大限に延ばすことができます。手動グラインダーによる研削は制御が難しく、過剰な材料除去につながることがよくあります。 4. 刃の材質 合金製の刃材は種類によって、研削に対する許容度が異なる。 ステンレス鋼帯のスリット加工用超硬ブレード 硬度が高いため、熱によるひび割れを防ぐために、より慎重な研磨が必要となる。 3. 刃厚ごとの再研磨回数の目安  厚手の合金ブレード(厚さ8mm以上): ・軽い欠け(
  • 上下スリッターブレード間のサイドギャップを計算するための普遍的な公式はありますか?
    Jul 20, 2026
    金属スリット加工において、スリッターブレード間のサイドギャップ(横方向クリアランスとも呼ばれる)は、最も重要なプロセスパラメータの1つです。サイドギャップが大きすぎると、切断面がギザギザになり、バリが発生します。サイドギャップが小さすぎると、ブレード同士が擦れ合い、熱が発生し、欠けが生じることもあります。では、適切なサイドギャップ値を迅速に決定するための普遍的な計算式はあるのでしょうか?明白機械工具技術有限公司は、国内外の規格と長年の実績に基づき、科学的な計算方法を提供します。 1. サイドギャップの汎用計算式 側面隙間計算の核心は「材料厚さ百分率法」であり、その計算式は以下のとおりです。 側面ギャップ C = K × t  どこ: ・C = 側面の隙間 (mm)・K = ギャップ係数(無次元)・t = せん断される材料の厚さ(mm) K値を選択する際の原則: ・硬くて脆い材料(ケイ素鋼、高炭素鋼):K = 8%~12%・軟質で強靭な材料(低炭素鋼、銅、アルミニウム):K = 5%~7%・中硬度材料(普通炭素鋼、ステンレス鋼):K = 6%~10%・超薄型素材(
  • 機械的な刃の硬度は基準を満たしているが、なぜその耐用年数は他の製品よりも短いのか?
    Jul 14, 2026
    スリット加工において、多くのユーザーが不可解な現象に遭遇します。機械刃の硬度試験報告書ではHRC値が要求事項を完全に満たしているにもかかわらず、実際の耐用年数は同業他社や期待値をはるかに下回るのです。硬度は基準を満たしているのに、耐用年数が基準を満たさない――問題はどこにあるのでしょうか?明白機械工具科技有限公司は、広範な現場事例に基づき、硬度以外の6つの「見えないキラー」を明らかにします。 1. 硬度は「合格ライン」に過ぎず、「保証」ではない 硬度は刃の耐摩耗性を示す基本的な指標ですが、それは材料が圧痕変形に耐える能力を表すにすぎません。刃の実際の耐用年数は、靭性、疲労抵抗、微細構造、刃先の状態など、複数の要因によって左右されます。健康診断で「すべての指標が正常」と記載されていても、マラソンを走れるとは限らないのと同様に、硬度が基準を満たしているということは「合格」に過ぎず、寿命は他の「要素」によって決まります。 2. 耐用年数に影響を与える6つの隠れた要因 1. 標準以下の金属組織構造 同じ硬度であっても、金属組織の違いによって耐用年数は2倍以上も異なる場合がある。例えば、硬度HRC60のCr12MoVブレードでは、微細な炭化物が均一に分布しているものの方が、粗大な炭化物が凝集しているものよりもはるかに優れた耐摩耗性を示す。 精密スリット加工用高速度鋼ブレード 炭化物偏析のある部品は、微視的なレベルで「硬い部分と柔らかい部分がモザイク状に混在した」ようなエッジを持ち、柔らかい部分が最初に摩耗して微細な鋸歯状の傷が形成され、全体的な破損を加速させる。  2. エッジの微細欠陥 硬度が基準を満たしている場合でも、せん断中に刃先の微細な欠け、研削による亀裂、または応力集中点が急速に拡大し、刃先の早期破損につながる可能性がある。 高硬度合金ブレード 硬度が高いにもかかわらず靭性が比較的低いため、エッジの微細欠陥に対してより敏感である。  3. 不一致または低品質のコーティング 基材の硬度が同じ場合でも、コーティングの有無、種類、品質は耐用年数に大きな影響を与える。 耐摩耗性コーティングを施した円形ブレード コーティングされた刃は、コーティングされていない刃に比べて2~5倍長持ちする可能性があります。しかし、コーティングの密着性が悪かったり、厚みが均一でなかったり、コーティング材の選択が間違っていたりすると、寿命を延ばすどころか、かえって故障を早めてしまう可能性があります。  4. 再研磨の品質が低い 刃は使用後に切れ味を回復するために再研磨が必要です。しかし、再研磨中に送り速度が速すぎたり、冷却が不十分だったりすると、刃先に「研削焼け」が発生することがあります。硬度は変化していないように見えても、表面には微細な亀裂や残留応力がすでに発生しています。再研磨の品質は カスタムブレード 研ぎ直し後の刃持ち回復度合いを直接的に決定する。  5. 不適切な取り付けと隙間設定 ブレードの取り付けが偏っていたり、隙間が大きすぎたり小さすぎたりすると、刃先に局所的な異常応力が発生する可能性があります。 高速スリッターブレード 隙間が小さすぎると、エッジ摩擦や微細な熱亀裂が発生し、隙間が大きすぎると、エッジに余分な衝撃荷重がかかります。これらの異常な応力は、硬度に関係なく、エッジの破損を加速させます。  6. 作業条件と材料の適合 硬度と使用条件は一致している必要がある。 ステンレス鋼用耐摩耗性円形ブレード ストリップスリットはステンレス鋼のスリット加工において優れた性能を発揮しますが、ガラス繊維を含む複合材に使用すると、最高硬度のものでも急速に摩耗します。規格を満たす硬度だからといって「万能ブレード」になるわけではありません。重要なのは、材料と加工条件との適合性です。 3.短命の真の原因を診断するには? · 金属組織分析を実施する炭化物の分布、結晶粒径、残留オーステナイト含有量を確認します。· エッジ条件を検査する拡大鏡または顕微鏡を使用して、微細な欠けや研磨によるひび割れがないか確認してください。· コーティングの品質を評価する塗膜の厚さ、密着性、均一性を確認する。· 再研磨記録を確認する再研磨のパラメータが適切であったか、また研削焼けが発生したかどうかを確認する。· 設置精度を確認してください同心度、ギャップ、振れが規格を満たしていることを確認する。  4. 明柏科技の「全要素」寿命保証 明柏機械工具技術有限公司は、硬度基準への適合を保証するだけでなく、「全要素」寿命保証を提供します。 ・各バッチのブレードには、金属組織検査報告書(超硬合金のグレード、結晶粒径)が付属します。・顕微鏡による100%のエッジ検査を実施し、微細な欠陥がないことを確認します。・塗膜厚および密着性試験報告書。・再研磨による損傷を避けるための再研磨プロセスパラメータに関する推奨事項。・現場での設置指導により、隙間と同心度の遵守を徹底します。 5. 事例比較 精密ストリップスリッター工場では、硬度HRC62の超硬ブレードを2社のサプライヤーから調達して使用していました。サプライヤーAのブレードは3日間しか持ちませんでしたが、サプライヤーBのブレードは7日間持ちました。明白科技の検査の結果、サプライヤーAのブレードは超硬グレード5(粗粒)であったのに対し、サプライヤーBのブレードはグレード2(微細で均一)であることが判明しました。同じ硬度でも微細構造が異なるため、寿命に2倍以上の差が生じました。 結論 刃の機械的硬度が基準を満たしていても寿命が短い場合、問題は硬度そのものではなく、硬度以外の「目に見えない要因」、つまり金属組織、刃先の欠陥、コーティングの品質、再研磨による損傷、取り付け精度、使用条件の適合性などにあることが多い。明白科技の「全要素」品質管理は、すべての刃が硬度基準を満たすだけでなく、長期にわたる耐久性も実現することを保証する。ウェブサイト:www.mingbaiblade.com
  • 刃をカスタマイズする際、図面に記載された「刃先角度」と実際の加工結果との間に必ずずれが生じるのはなぜですか?
    Jul 13, 2026
    カスタムブレード、円形ブレード、スリッターブレードなどをカスタマイズする際、多くのお客様が困惑する問題に直面します。図面には刃先の角度が明確に示されているにもかかわらず、実際に加工されたブレードの寸法を測ると、必ず図面からずれてしまうのです。これは製造側の加工精度が不十分なためでしょうか?それとも図面自体に問題があるのでしょうか?明百機械工具科技有限公司は、長年の生産経験に基づき、角度ずれの6つの一般的な原因を解説します。 1. 異なる測定基準 — 図面上の角度と実際に測定した角度は同じ「角度」ではありません エッジ角度は、三次元幾何学的な概念です。図面に示されている角度は通常、エッジ方向に垂直な平面など、特定の断面で測定された理論値です。しかし、実際の測定では、測定方向、断面位置、または測定機器が異なると、得られる値も変化します。 例えば、 精密スリット加工用円形ブレードエッジ角度は、エッジの最高点における通常の断面で測定されます。測定位置が0.5mmずれると、角度は1°~2°異なる場合があります。 2. エッジ半径の影響(不動態化値) 図面に示されている刃先角度は、通常、理想的な鋭利な刃先(R=0)を想定しています。実際には、すべての刃は研磨後に一定の刃先半径を持ちます。 高速スリット加工用合金ブレード 多くの場合、マイクロパッシベーション(R=0.01~0.02mm)が施されており、このパッシベーションにより、実際に測定される「見かけの角度」は理論上の角度よりもわずかに大きくなります。  3. 研削中の熱変形 研削加工では熱が発生し、局所的な温度上昇と金属の膨張を引き起こします。冷却後、刃は収縮しますが、収縮量は部位によって異なるため、刃先の角度にわずかな変化が生じる可能性があります。 極薄の機械式ブレード 熱変形に対して特に敏感であり、研削中に十分な冷却を行ったとしても、0.5°から1°のずれが生じる可能性がある。 4. 研削砥石の摩耗とドレッシング頻度 バッチ生産では、研削砥石は徐々に摩耗します。適切な時期にドレッシングを行わないと、砥石の形状が変化し、それに伴って研削刃の角度がずれてしまいます。 耐摩耗性円形ブレード ステンレス鋼帯のスリット加工では、極めて高い角度の一貫性が求められ、ホイールの摩耗による累積的な角度偏差は±1.5°に達する可能性がある。  5.測定機器の精度と校正 測定機器によって精度や校正状態は異なります。同じ刃のエッジ角度をプロジェクター、工具顕微鏡、またはプロフィロメーターで測定した場合、0.5°から1°の差が生じる可能性があります。機器が定期的に校正されていない場合、その差はさらに大きくなります。  6. 図面仕様書の不備 多くの図面では「エッジ角度30°」とだけ指定されており、それがくさび角、すくい角、またはクリアランス角のいずれであるかは示されておらず、測定断面、許容範囲、またはエッジ半径の要件も指定されていません。 高硬度カスタムブレードエッジ角度に許容誤差の仕様がない場合、製造業者は±2°などのデフォルト基準に従いますが、これは顧客の期待から大きく逸脱する可能性があります。 7.角度のずれを避けるには? ― 5つの提案 1. 図面仕様書一式くさび角、すくい角、およびクリアランス角の値を明確に指定し、測定断面の位置を示し、角度許容値(推奨±0.5°)を指定し、エッジ半径の要件を明記してください。 2. 測定方法について合意する製造元に、使用する測定器の種類と測定を行う断面位置を確認し、「角度」について両者が共通の理解を持つようにしてください。 3.初回品検査を依頼する量産を開始する前に、製造業者に初回品検査報告書を提出してもらい、角度が要件を満たしていることを確認した上で量産を開始してください。 4. CNC研削加工能力を持つメーカーを選ぶCNCグラインダーは、研削砥石の経路を正確に制御し、角度偏差を±0.3°以内に抑えることができます。 5. 研削代を考慮するのために カスタムスリッターブレード最終的な精密研削と角度調整を可能にするため、図面に「研削代0.1~0.2mm」と指定することができます。 8. 明柏科技の角度制御機能 明柏機械工具科技有限公司は、5軸CNC研削盤を使用し、刃先角度制御精度±0.3°を実現しています。精密機械刃はすべて出荷前にプロフィロメーターで検査され、角度検査レポートが提供されます。図面指定角度と実際の加工角度の偏差は±0.5°以下(特殊な場合は±0.3°以内)であることを保証します。 結論 図面に示されたエッジ角度と実際の加工結果とのずれは、測定基準、エッジ半径、熱変形、ホイール摩耗、計測器の精度、または図面仕様の不備など、複数の要因から生じる可能性があります。仕様、測定、検査について両者が合意すれば、ずれは許容範囲内に抑えることができます。明百科技は精密加工にこだわり、お客様の図面と実際の製品が「角度単位で」一致することを保証します。ウェブサイト:www.mingbaiblade.com
  • 円形ブレードの穴の摩耗が0.05mmを超えています。修理すべきか、それとも廃棄すべきか?
    Jul 07, 2026
    スリット加工では、円形ブレードがブレードシャフトとの嵌合穴を介してトルクを伝達します。長期間使用すると、フレッティング摩耗と繰り返しの着脱により、穴の壁が徐々に拡大します。穴の摩耗が0.05mmを超えると、多くのユーザーは、精度を懸念して修理するか、無駄を惜しんで廃棄するかというジレンマに直面します。明白機械工具技術有限公司は、専門的な判断基準と修理ソリューションを提供します。 1. 3段階のボア摩耗  軽度の摩耗(0.03mm)および同心度誤差が >0.03mm 5.修理後の検証基準  修理された 精密機械刃 設置前に以下の検査に合格する必要があります。 ・内径が元の公差(H7またはH6)に復元されます・穴の真円度 ≤ 0.003mm・穴と端面の垂直度 ≤ 0.005mm・シャフト取り付け後の半径方向振れ ≤ 0.008mm 6. 明柏科技の修理サービス 明柏機械工具科技有限公司は、円形刃の穴の摩耗修理サービスを提供しています。 ・ボアブラシメッキ(コーティング厚さを制御可能、元の寸法に復元)・ボアスリーブ挿入(プロによる圧入、干渉嵌め)・修理後のCMM検査と精度レポート・品質保証:修理後の組み立て合格率100%、万が一合格しなかった場合は無償で再作業いたします。  結論 円形ブレードの穴の摩耗が0.05mmを超えた場合、修理の可否は、ブレードの残存価値、装置の精度要件、摩耗パターン、および修理コストによって決まります。軽度の摩耗は処理不要、中程度の摩耗は修理可能、重度の摩耗や亀裂は断固として廃棄する必要があります。明百科事典は、専門的な修理技術と検査能力で、ブレードの寿命延長と工具コスト削減をお手伝いいたします。ウェブサイト:www.mingbaiblade.com
  • ステンレス鋼製の刃は、切断時に必ず刃先に構成刃先を形成するのはなぜですか?
    Jul 06, 2026
    ステンレス鋼帯のスリット加工において、ステンレス鋼刃の切断刃先に「腫瘍」のような粘着性の塊が付着することがよくあります。これは「構成刃先」と呼ばれ、切断された材料から生じた微細な金属粒子が高温高圧下で刃先に冷間溶着して形成されます。構成刃先は切断刃先を粗くし、バリを増加させるだけでなく、刃先の摩耗を加速させ、ひどい場合にはチッピングを引き起こすこともあります。明白機械工具科技有限公司は、長年のステンレス鋼スリット加工の経験に基づき、構成刃先の原因を分析し、解決策を提供します。 1. 構築縁の形成メカニズム  ステンレス鋼は、高い靭性、高い加工硬化性、低い熱伝導率を有する。せん断加工時には、刃先と材料との間に激しい摩擦が生じ、温度が急激に上昇する(局所的に500~800℃に達する)。高温高圧下では、ステンレス鋼中のクロムやニッケルなどの元素が刃先表面と「冷間溶接」効果を起こし、材料粒子が徐々に付着・蓄積して、構成刃先を形成する。  構成縁の成長は動的であり、継続的に成長し、周期的に剥離する。剥離する際には、端部の材料が除去され、端部欠陥が発生する可能性がある。 2. ステンレス鋼はなぜ特に構成刃先が付きやすいのか? · 高い接着力ステンレス鋼に含まれるクロムは、その表面が刃物材料と付着しやすい性質を持つ。· 低い熱伝導率熱が端部に集中し、接着が促進される。· 加工硬化せん断中に材料が急速に硬化し、摩擦が増加して温度がさらに上昇する。 3.盛り上がり縁形成の5つの原因 1. エッジ表面の仕上げが不十分 刃先の表面が粗ければ粗いほど、微細な凹凸が多くなり、ステンレス鋼の粒子がこれらの凹凸に「付着」しやすくなり、徐々に蓄積されて構成刃先を形成する。 精密なスリット加工のためのステンレス鋼製ブレード エッジ表面粗さRa≦0.1μmが必要である。そうでない場合、構成エッジが形成される可能性が非常に高い。  2. エッジ角度が小さすぎる 過度に小さなエッジ角度(
1 2 3 4 5 6 7 8
伝言を残す
弊社の製品にご興味があり、詳細を知りたい場合は、こちらにメッセージを残してください。できるだけ早く返信させていただきます。
提出する

伝言を残す

伝言を残す
弊社の製品にご興味があり、詳細を知りたい場合は、こちらにメッセージを残してください。できるだけ早く返信させていただきます。
提出する

ホーム

製品

ワッツアップ

お問い合わせ