ja
当社工場は30年にわたり、様々な業界の数え切れないほどの製品に製品を提供し、切削加工業界に大きく貢献してきました。お客様のニーズに合わせた切削工具をぜひ当社にお任せください!
マブ - ライジングバンブーCEO
 メール
: Mb@mingbaiblade.com
 Tel.: +86-13855519988


スリッターブレードの再研磨後、刃先の状態は次のスリッティングサイクルの品質と寿命を直接左右します。多くのユーザーは再研磨されたブレードを受け取ると、「光沢がある」か「鋭い」かだけを見て、急いで取り付けて使用しています。その結果、切削バリが大きく、寿命が短く、欠けが発生することもあります。明柏機械工具科技有限公司は、長年の再研磨と検査の経験を活かし、取り付け前に刃先が基準を満たしているかどうかを判断するのに役立つ、現場で実施可能な一連の迅速な検査方法をまとめました。
1. 再研磨後に検査を行う必要があるのはなぜですか?
再研磨工程では摩耗層が除去されますが、新たな問題が発生する可能性があります。例えば、研削焼けによる硬度低下、角度ずれによる切削力の変化、刃先の微細な欠けによる早期破損などが挙げられます。検査なしで設置した場合、最悪の場合、切断品質が基準を満たさないだけでなく、刃軸や装置が損傷する恐れがあります。したがって、再研磨後の検査は、スリット加工の品質を確保するための第一の対策となります。
2. 迅速な検査のための5つの主要項目
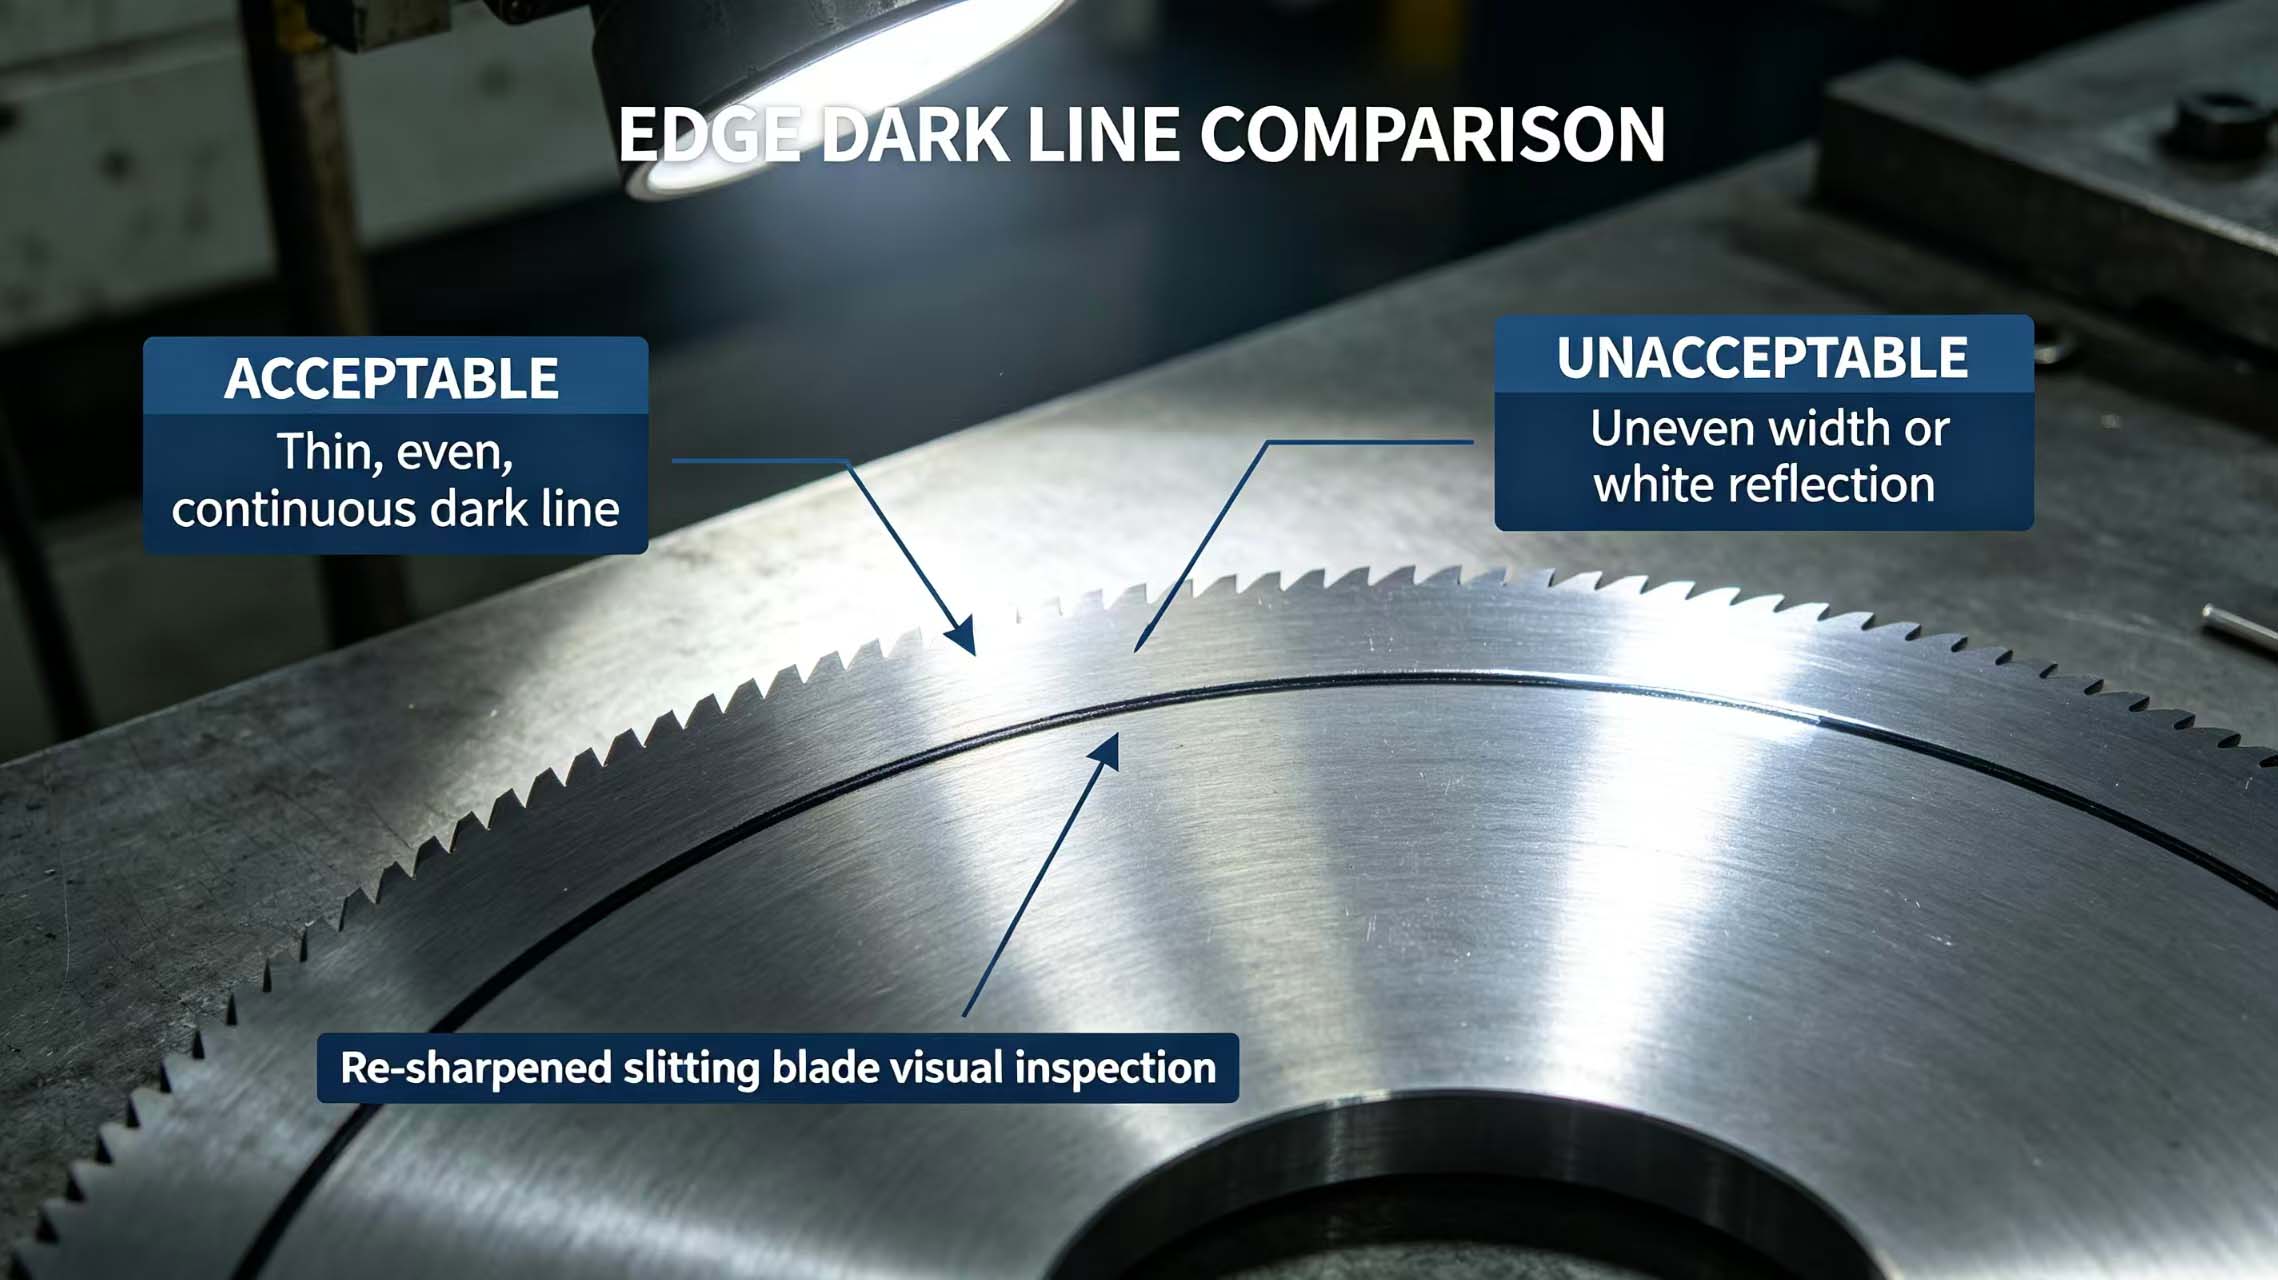
1. 目視検査 — エッジの暗い線が均一かどうかを確認します
置く 金属切断用再研磨スリッターブレード 強い光の下で、縁の黒線を観察してください。良品は、白っぽい縁、欠け、途切れがなく、細く均一で連続した黒線を示すはずです。黒線の幅が不均一であったり、明るい反射が見られる場合は、縁の研磨が不均一であるか、微細な欠けが生じていることを示しており、再加工が必要です。
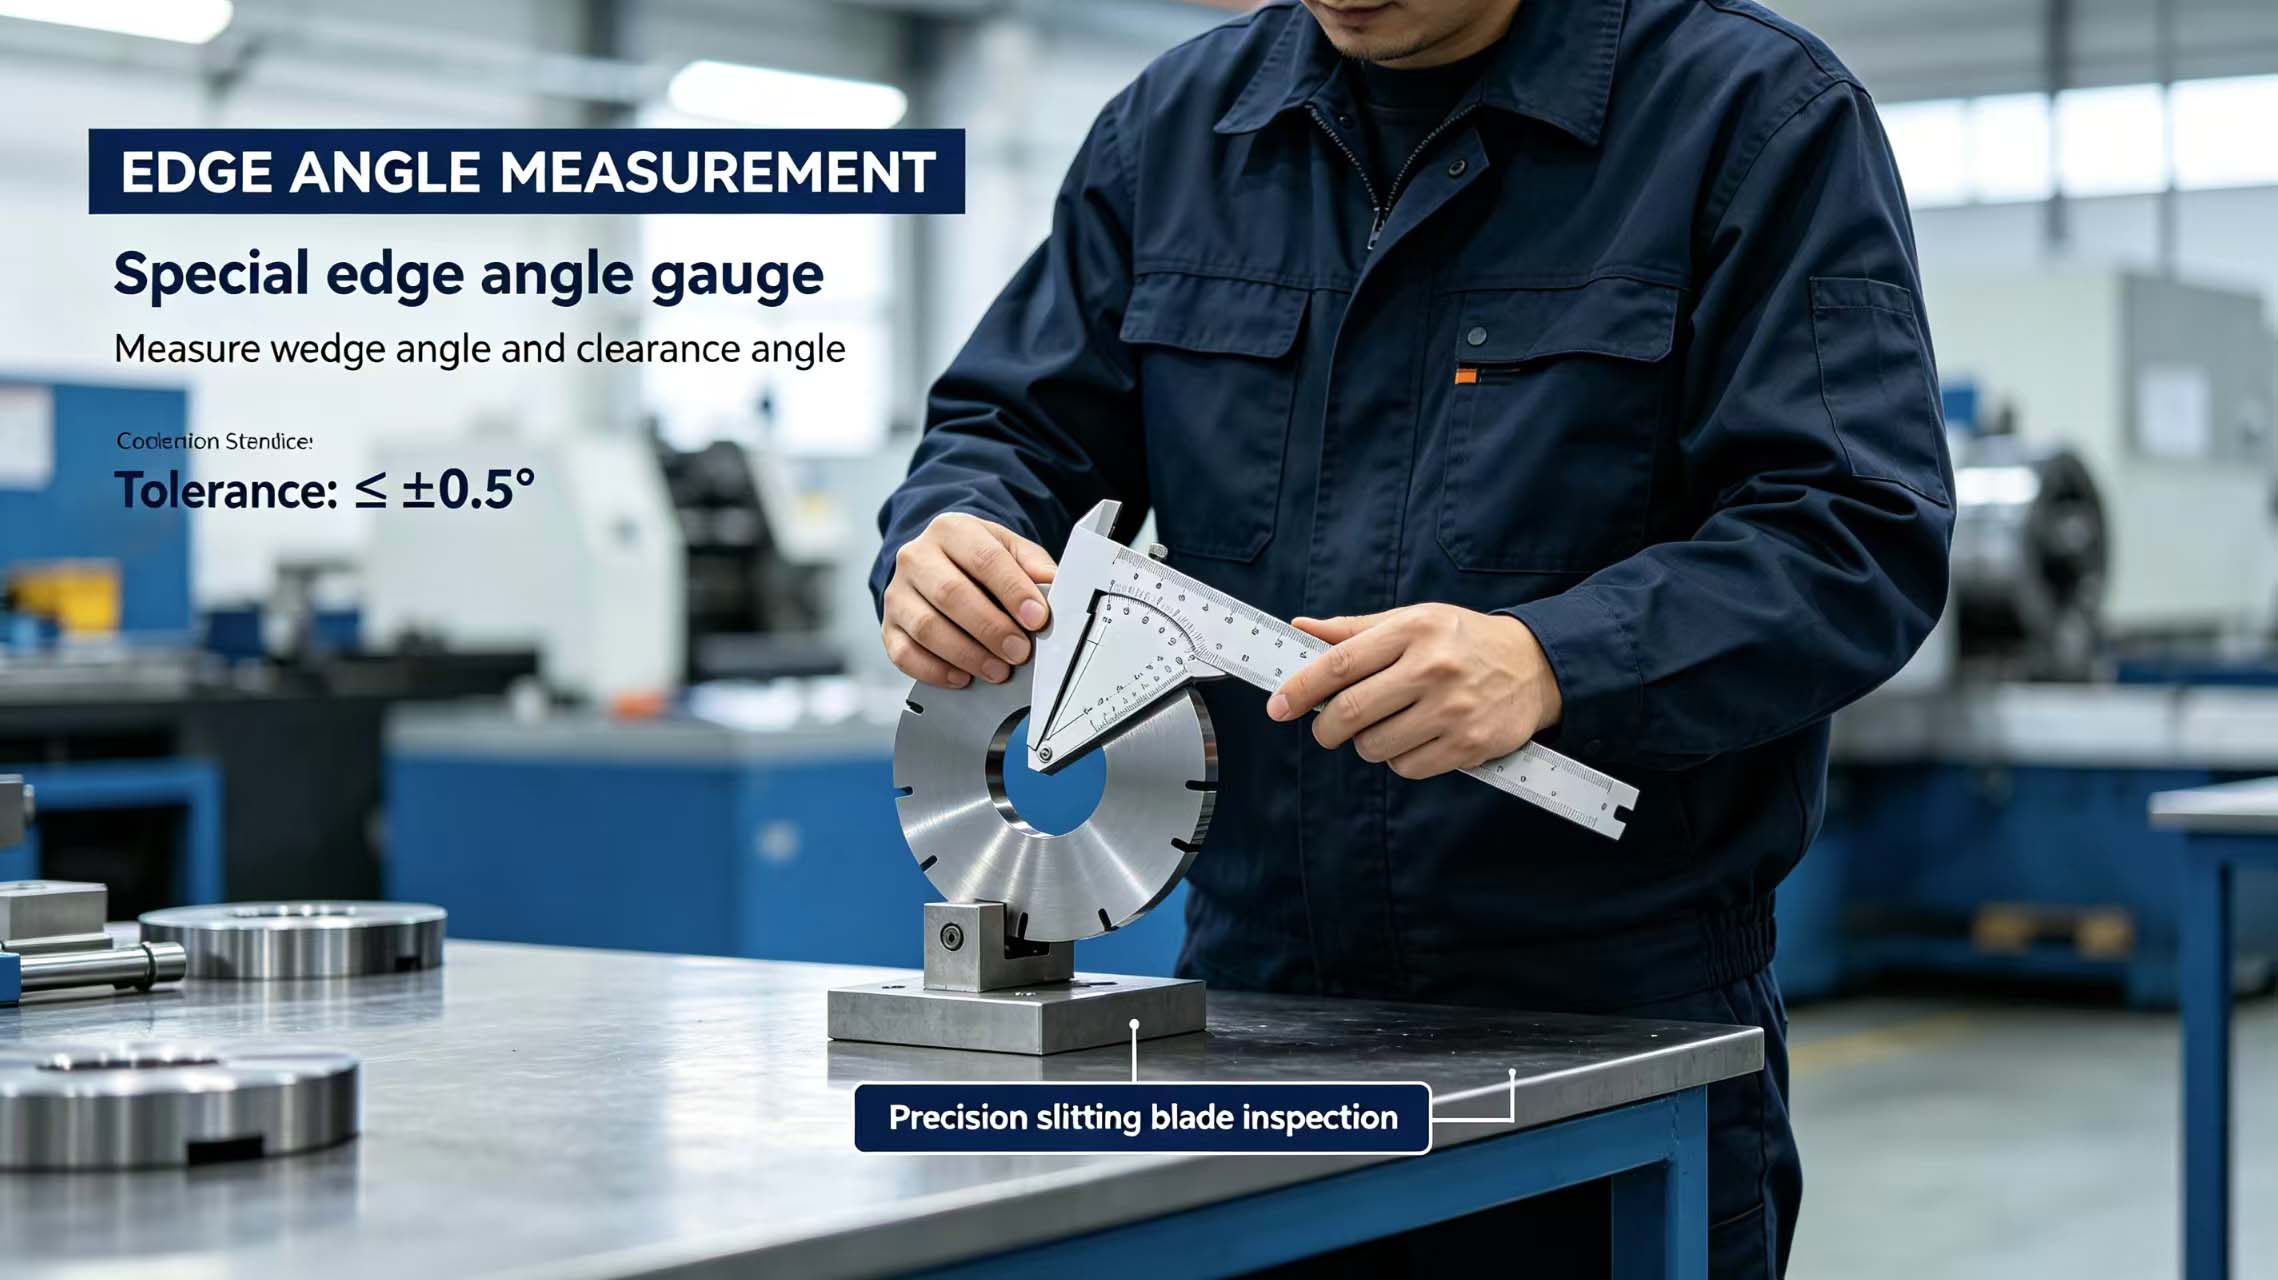
2. エッジ角度の検査 ― 角度計またはプロフィロメーターを使用する
刃先の角度は切断抵抗に直接影響します。現場では、専用の角度ゲージを刃先に当てて測定し、偏差は±0.5°以下である必要があります。 精密スリット用円形ブレード図面どおりにウェッジ角度と逃げ角が合致しているかどうかを測定するには、携帯型プロフィロメーターの使用をお勧めします。角度が大きすぎると切削抵抗が増加し、小さすぎると刃先の強度が不足します。
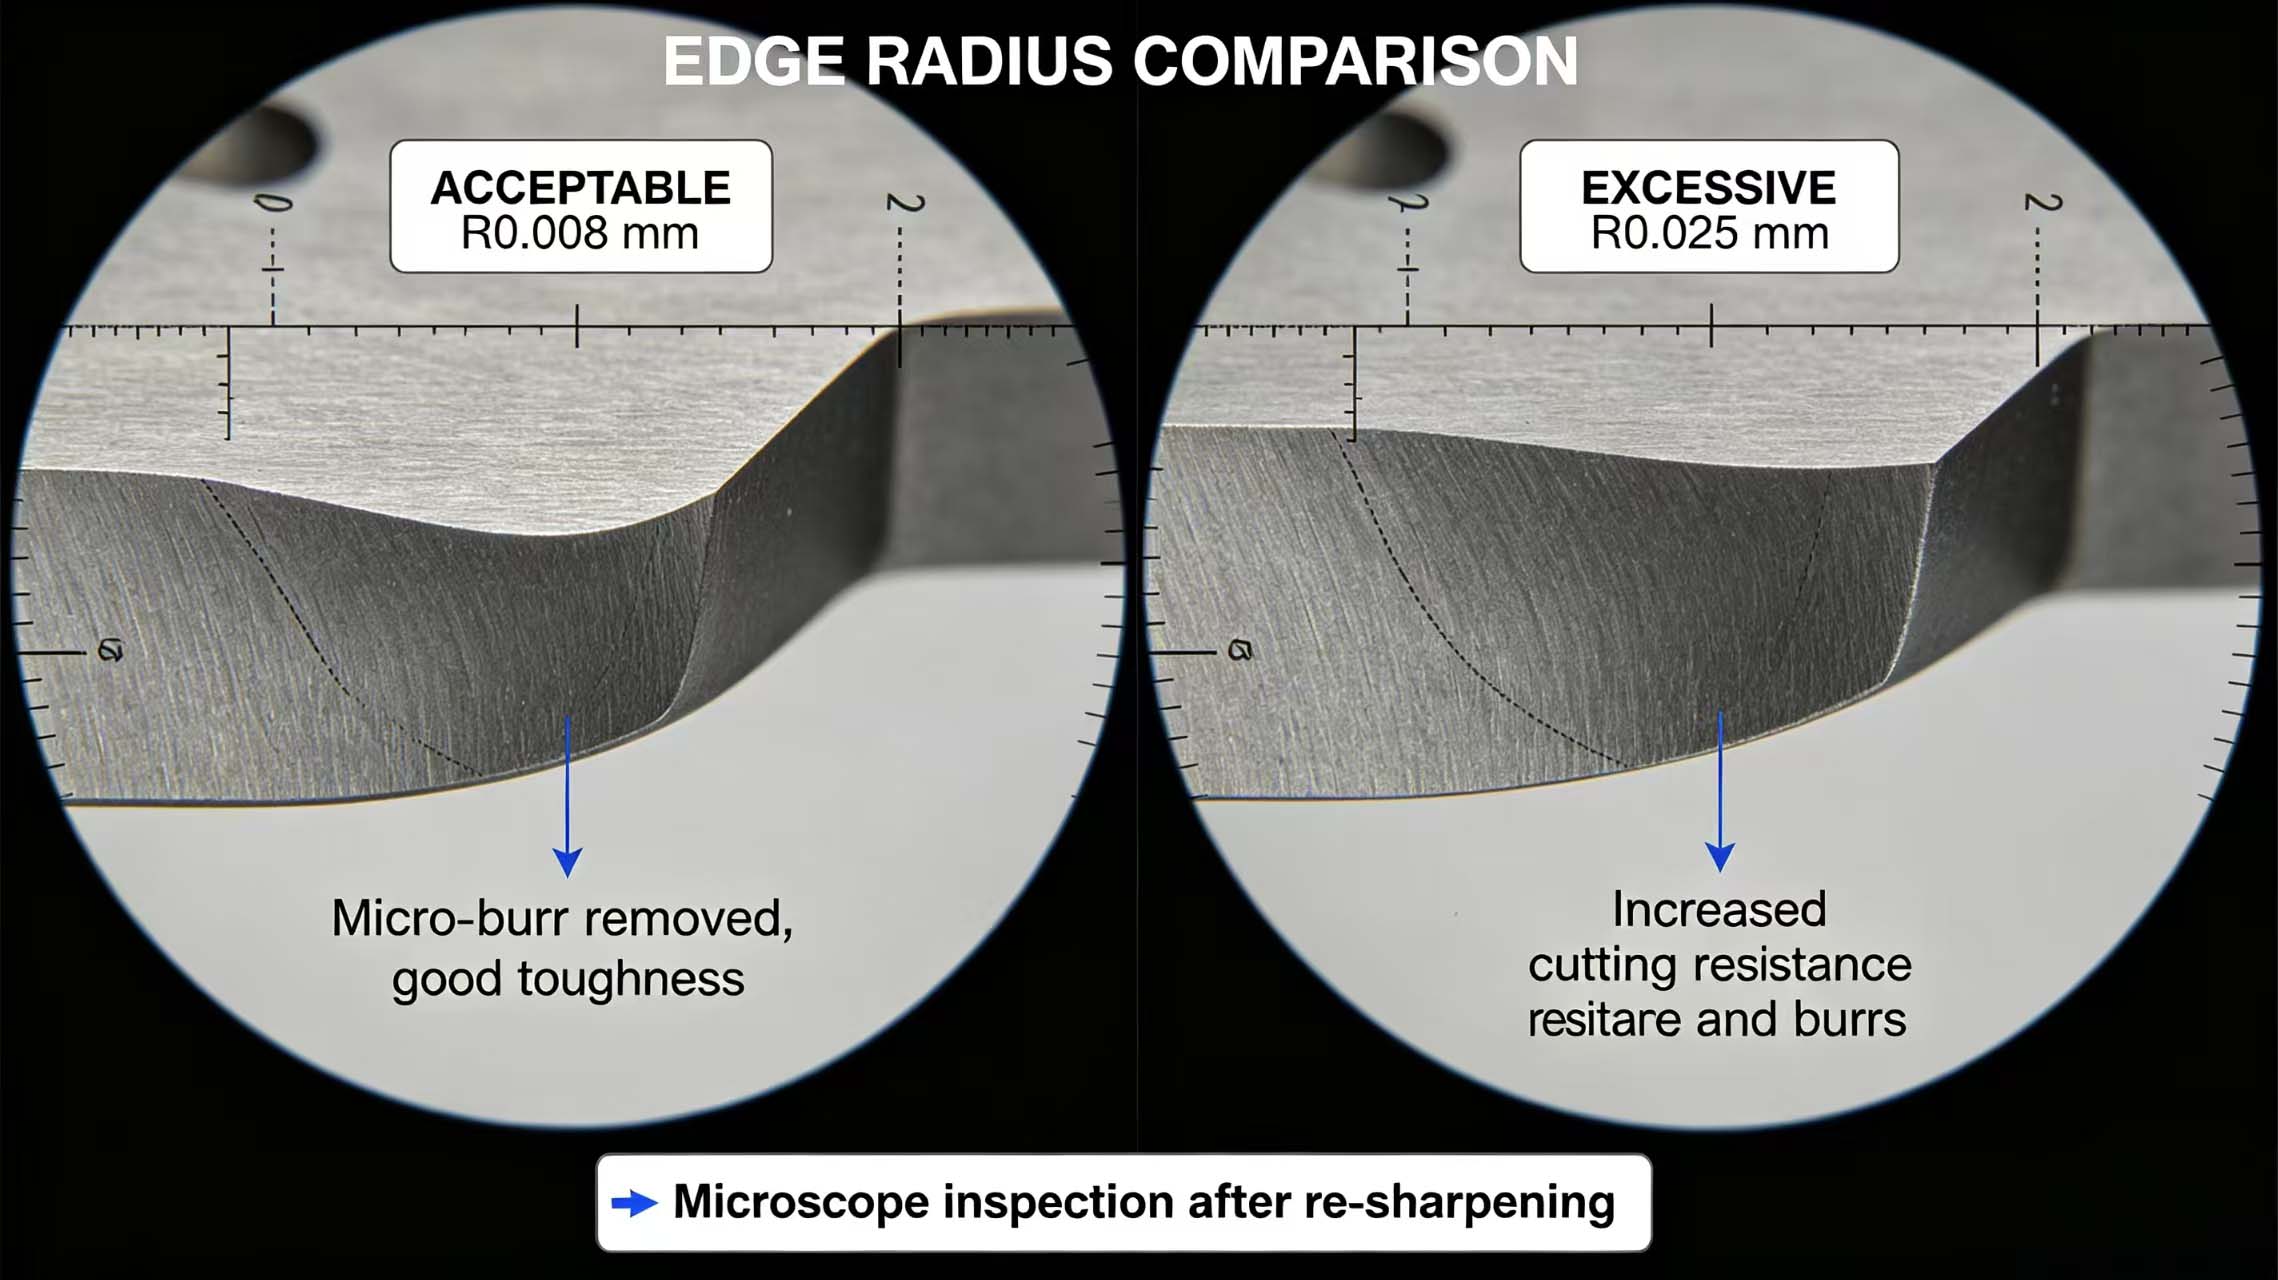
3. エッジ半径の検査 ― 不動態化処理が適切かどうかを判断する
再研磨後、微細な欠陥を除去するためにマイクロパッシベーションが必要になるのが一般的です。拡大鏡または顕微鏡で刃先を観察します。刃先の半径は 高速回転式スリッターブレード R0.005~0.010mmの範囲で制御する必要があります。エッジが鋭すぎる場合(R<0.003mmの場合、チッピングが発生する可能性が高く、過度に不動態化されている場合(R>0.02mm)、切削抵抗が増加し、バリが増加します。
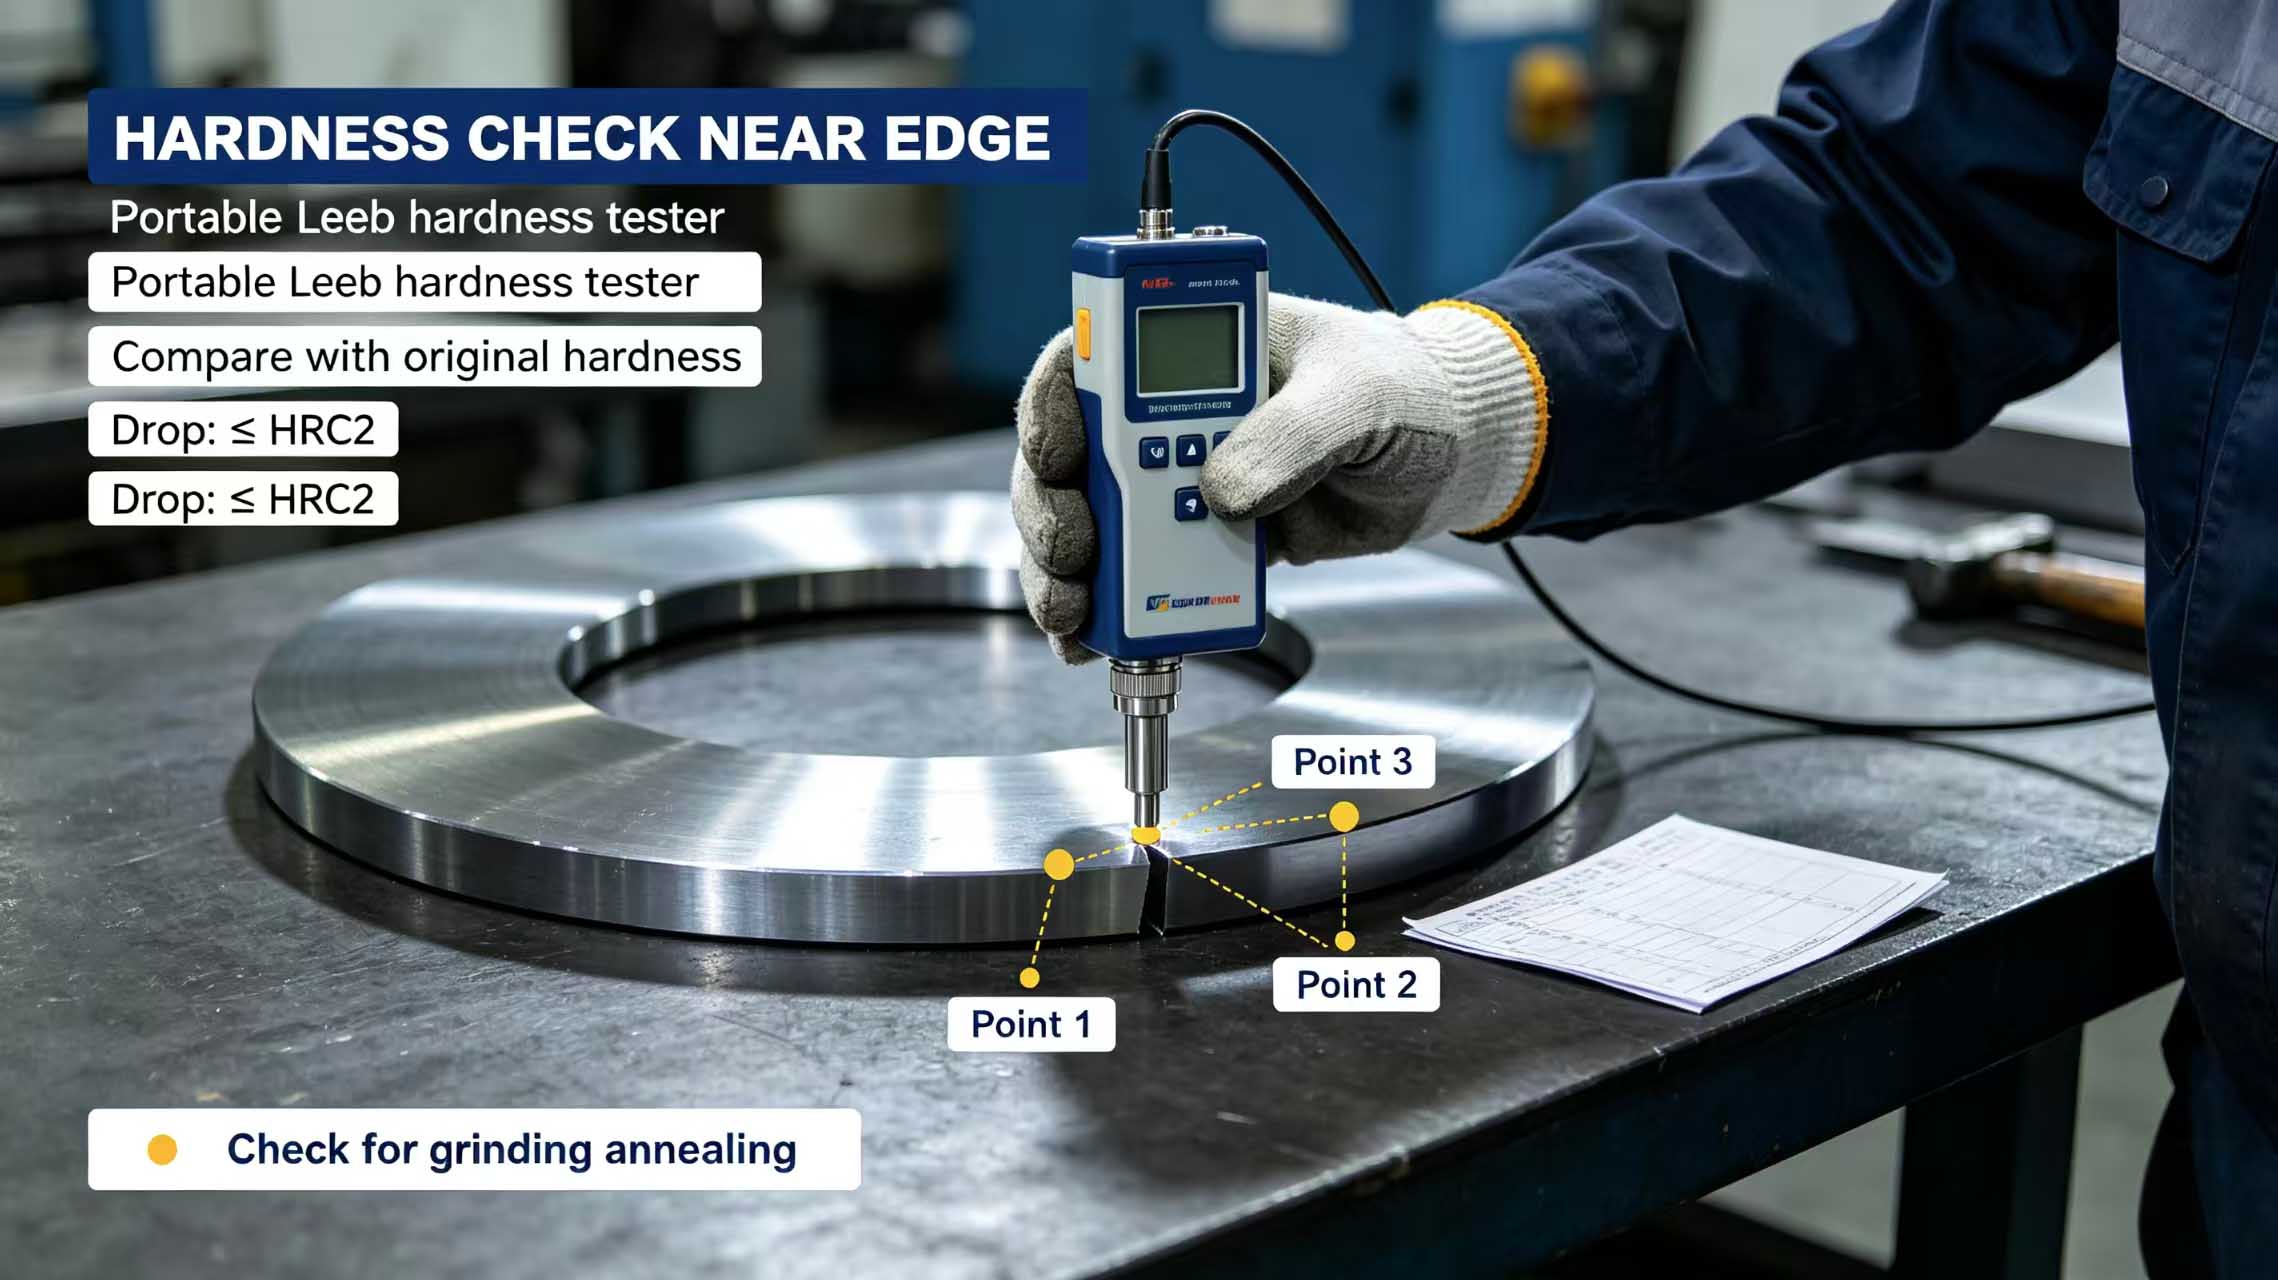
4. 硬度スポットチェック - 研削焼鈍がないことを確認する
研ぎ直し後に最もよく発生する問題は、研ぎ焼けです。携帯型のリーブ硬度計を使用して、刃先付近の3箇所をスポットチェックし、元の硬度と比較します。硬度の低下はHRC2を超えてはなりません。硬度が著しく低下する場合は、研削中の冷却が不十分で二次焼き戻しが発生し、刃の寿命が短くなることを示しています。 耐摩耗合金製の刃で切断 大幅に短縮されるでしょう。
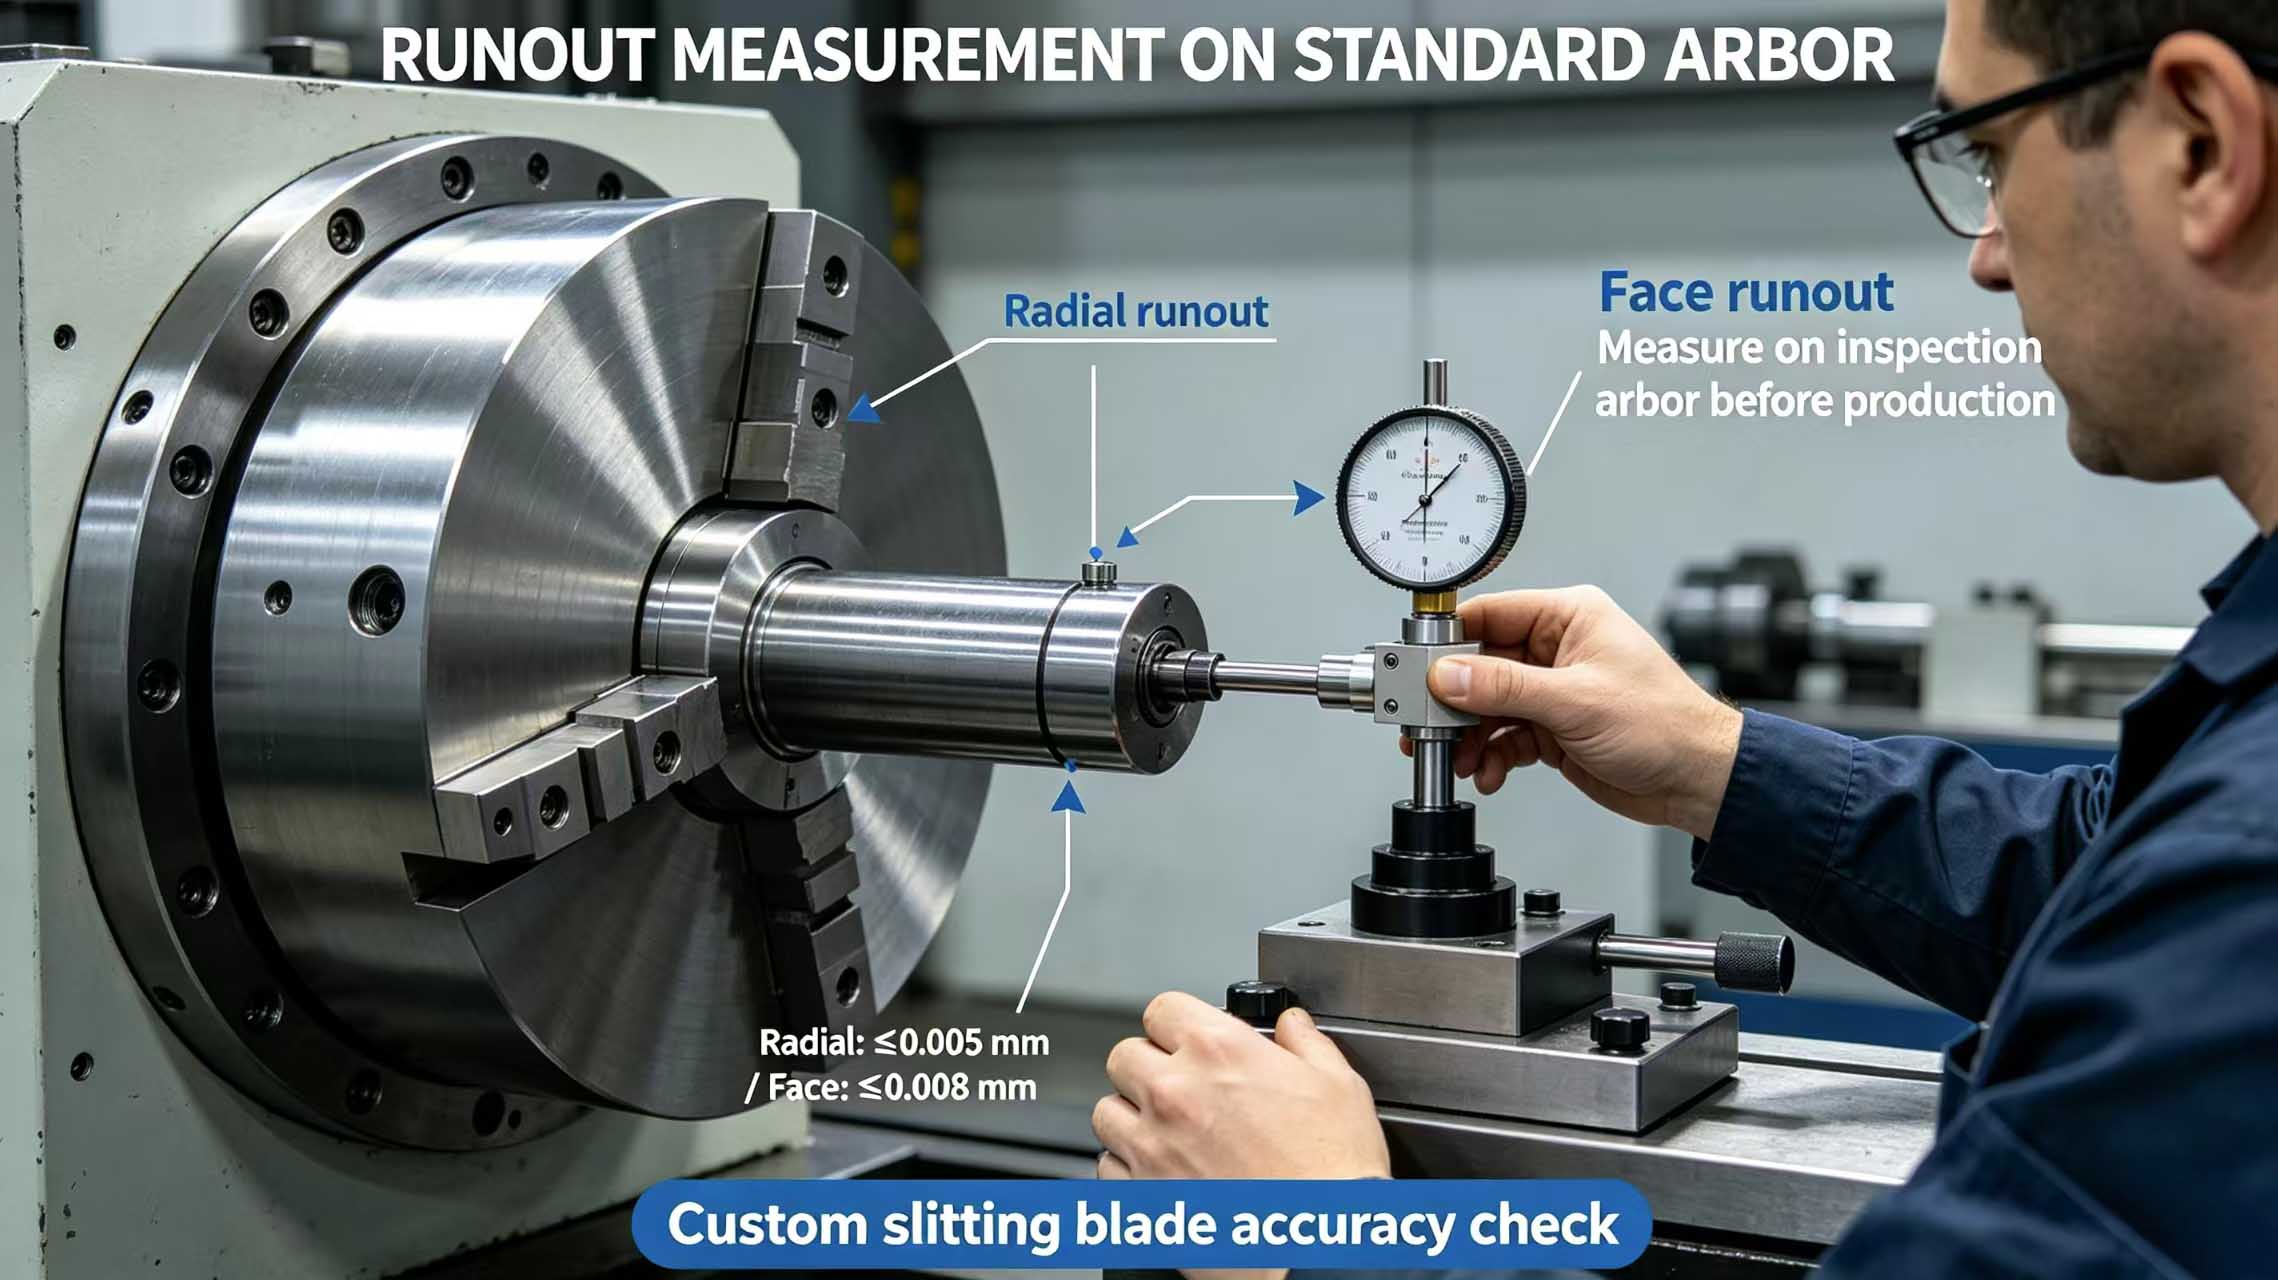
5. 振れ検査 ― 設置精度を確認する
ブレードを標準ブレードシャフトに取り付け、ダイヤルインジケーターを使用してラジアル振れとアキシャル振れを測定します。 工業用途向けカスタムスリッターブレード 外径は0.005mm以下、軸方向振れは0.008mm以下である必要があります。振れが許容範囲を超えると、切削中に周期的なバリが発生し、刃先の摩耗が加速します。
3. 現場での迅速検査ツール一覧
強力な懐中電灯またはデスクランプ
10倍拡大鏡または携帯用顕微鏡
専用エッジ角度ゲージ
携帯型リーブ硬度計
ダイヤルインジケーターとマグネットベース
標準ブレードシャフトまたは検査マンドレル
4.判断基準および対応に関する推奨事項
資格のある均一な暗線、角度偏差≦±0.5°、エッジ半径が許容範囲内、硬度低下≦HRC2、振れが許容範囲内。直接取り付け、使用できます。
資格なし許容範囲を超える項目がある場合は、再加工または廃棄する必要があります。硬度低下が許容範囲を超える場合は、再熱処理が必要です。角度または半径がずれている場合は、再研磨で修正できます。振れが許容範囲を超える場合は、ブレード軸またはブレード穴を確認してください。
5. 明柏科技の再研磨検査サービス
明柏機械工具技術有限公司は、ワンストップの再研磨および検査サービスを提供しています。 スリット加工用高精度円形ブレード再研磨された刃は、外観、角度、半径、硬度、振れの5つの検査を受け、検査報告書が添付されます。再研磨後の刃の切れ味は新品の刃の95%以上になることをお約束します。基準を満たさない場合は、無料で再加工いたします。
結論
再研磨されたスリッター刃は、「切れ味が良いかどうか」だけで判断することはできません。代わりに、外観、角度、半径、硬度、振れの5項目で迅速な検査を行う必要があります。この方法を習得することで、設置前に不良刃を選別し、生産事故を回避できます。明白科技は、専門的な再研磨検査サービスで、お客様のスリッター加工品質を保証いたします。
よくある質問 :
Q1:研ぎ直し後、刃先にわずかに白い縁が残っています。それでも使用できますか?
A:わずかに白い縁が見られる場合は、研磨痕である可能性があり、使用には影響ありません。ただし、白い縁が目立ち、断続的に見られる場合は、刃先に微細な欠けが生じている可能性がありますので、使用前に再研磨してください。
Q2:プロフィロメーターを使わずに、エッジの角度を素早く判断するにはどうすればよいですか?
A:専用の角度ゲージを刃先に当てて角度を測るか、拡大鏡で刃先の面取り比率を観察してください。熟練した技術者であれば、試し切りの感触で判断することもできます。ただし、正確な角度を測るにはやはり器具による測定が必要です。
Q3:再研磨後の硬度低下がどの程度になると不合格とみなされますか?
A:元の硬度と比較して、HRC2以上の低下は不合格と判断されます。硬度低下は研削焼けを示しており、刃先の耐摩耗性が大幅に低下するため、再熱処理が必要です。
Q4:再研磨後に振れが許容範囲を超えた場合はどうすればよいですか?
A:まず、刃穴にバリや損傷がないか確認し、次に刃軸が曲がっていないか確認してください。刃穴に問題がある場合は、刃穴を加工し直してください。刃軸に問題がある場合は、刃軸を修理してください。無理に取り付けないでください。
Q5:明柏科技の再研磨サービスにはどのような検査が含まれていますか?
A:検査項目は、外観検査、刃先角度検査、刃先半径検査、硬度スポットチェック、振れ検査の5項目で構成され、検査報告書が発行されます。お客様のご要望に応じて、金属組織検査や動的バランス試験を追加することも可能です。
 IPv6ネットワークをサポート
|
サイトマップ
|
Xml
|
プライバシーポリシー
伝言を残す
スキャンしてWeChatに送信 :
WhatsAppにスキャン :