ja
当社工場は30年にわたり、様々な業界の数え切れないほどの製品に製品を提供し、切削加工業界に大きく貢献してきました。お客様のニーズに合わせた切削工具をぜひ当社にお任せください!
マブ - ライジングバンブーCEO
 メール
: Mb@mingbaiblade.com
 Tel.: +86-13855519988


バッチ調達において 円形の刃最大の危険は単価ではなく、バッチ間の品質変動です。同じサプライヤーからの異なるバッチでも、硬度、寸法偏差、刃先角度に違いが生じる可能性があり、生産ラインでのパラメータ調整が頻繁に行われ、切削品質が不安定になります。明百機械工具技術有限公司は、長年のサービス経験に基づき、バッチの一貫性を検証するための6つの主要な寸法と具体的な方法を体系的に紹介しています。
1. 寸法整合性検証 ― 外径から平行度まで
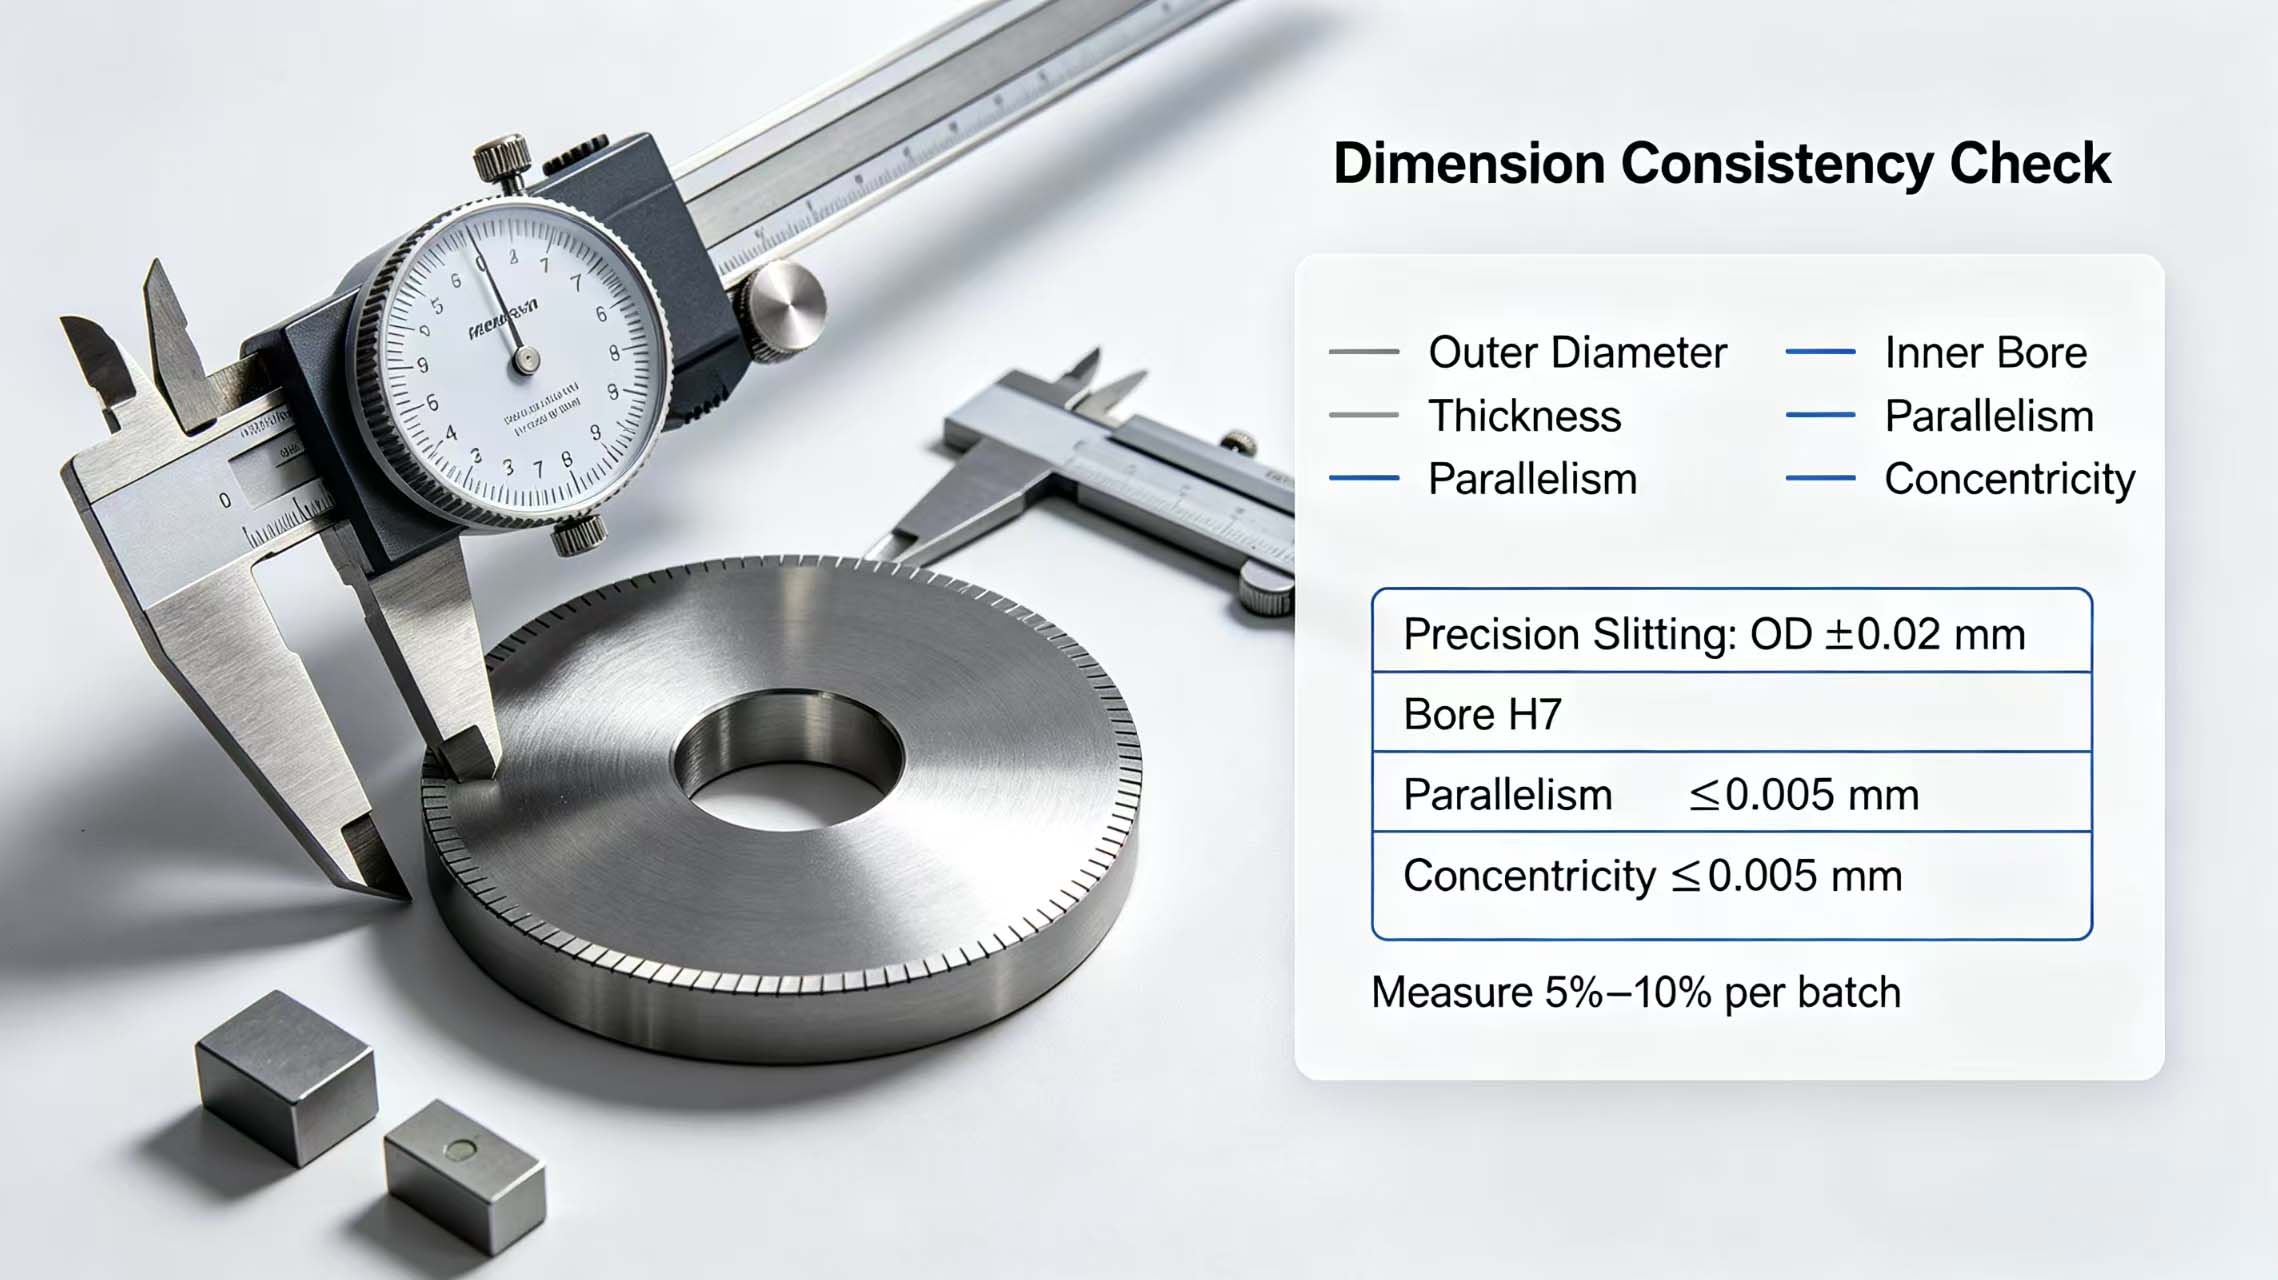
寸法偏差は、ロット間のばらつきを最も分かりやすく示す指標です。検査対象となる項目には、外径、内径、厚さ、平行度、同心度などがあります。
サンプリング方法:各バッチからブレードの5~10%を抽出します。マイクロメーターを使用して外径と厚さを測定し、内径にはマイクロメーターを使用し、平行度と同心度には花崗岩定盤付きダイヤルゲージを使用します。 精密スリット刃のバッチ一貫性外径公差は±0.02mm以内に管理し、穴径はH7公差に従い、平行度は≤0.005mm、同心度は≤0.005mmとする。
ロット間の外径差が0.03mmを超えると、取り付け後に刃の隙間が変化し、切断品質に直接影響します。
2. 硬度の一貫性検証 ― 多点試験は信頼性が高い
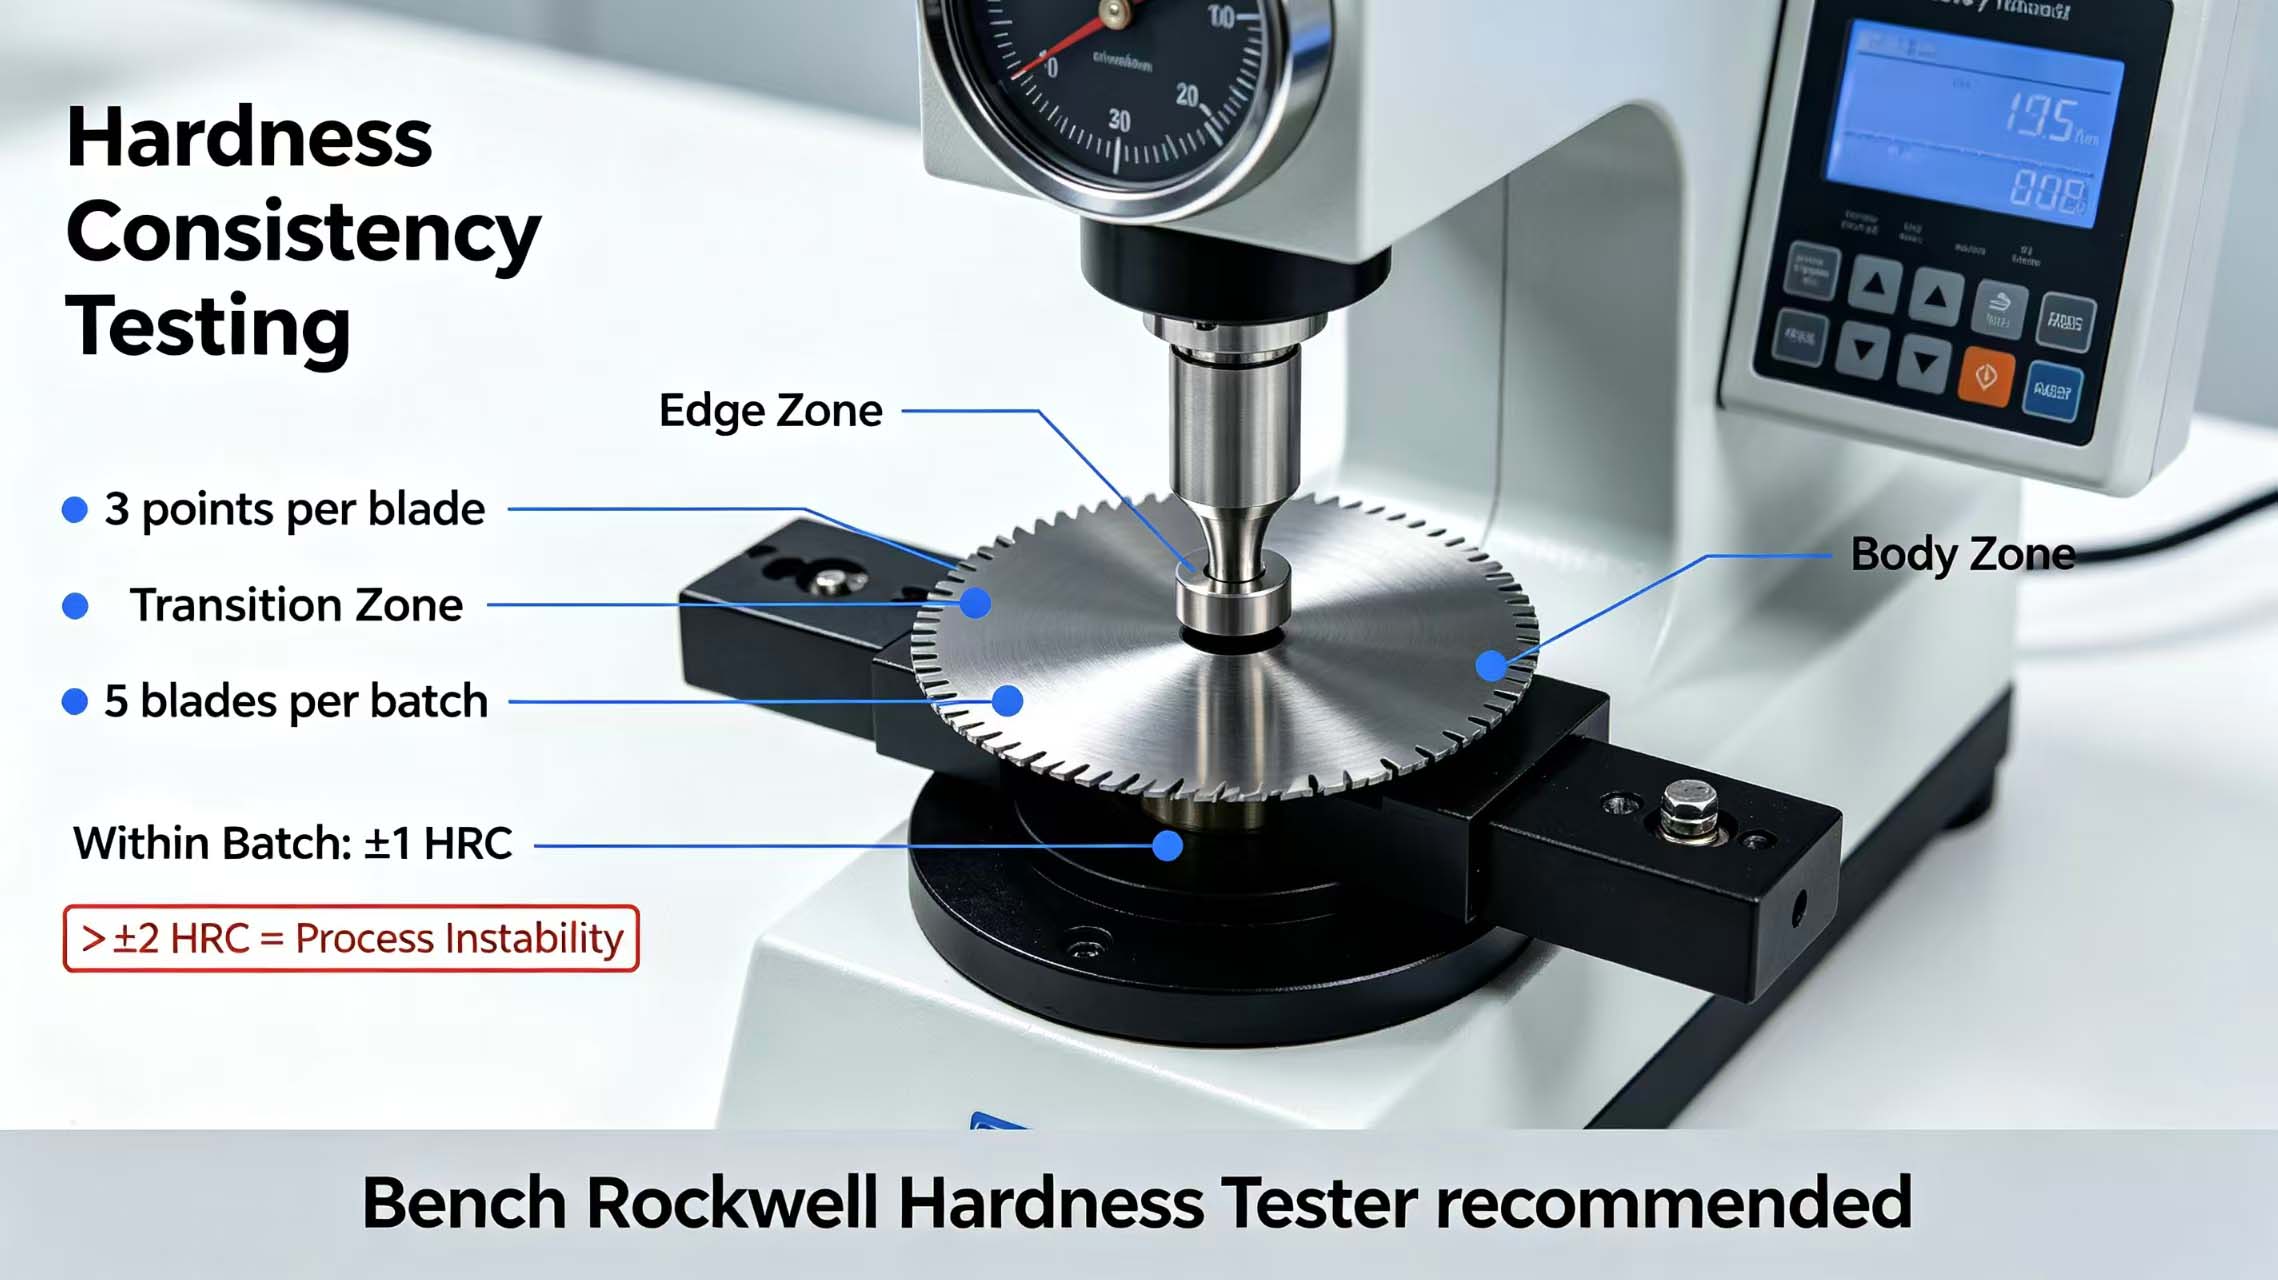
硬度は刃物の耐摩耗性の基礎となる要素ですが、一点硬度測定ではバッチ全体の硬度分布を正確に表すことはできません。 バッチ購入における一貫性検査 要件:ブレード1枚につき少なくとも3箇所(エッジゾーン、トランジションゾーン、ブレード本体ゾーン)を検査し、バッチごとに少なくとも5枚のブレードをサンプリングし、平均値を記録し、変動範囲を注記する。
合格基準:同一バッチ内の硬度変動は±1HRC以内であること。変動が±2HRCを超える場合は、熱処理工程が不安定であり、その後のバッチの一貫性が保証されない。必ず卓上型ロックウェル硬度計を使用すること。携帯型リーブ硬度計は、現場での予備的な判定にのみ使用できる。
3. 金属組織の一貫性 ― 同じ硬度でも、寿命が異なる
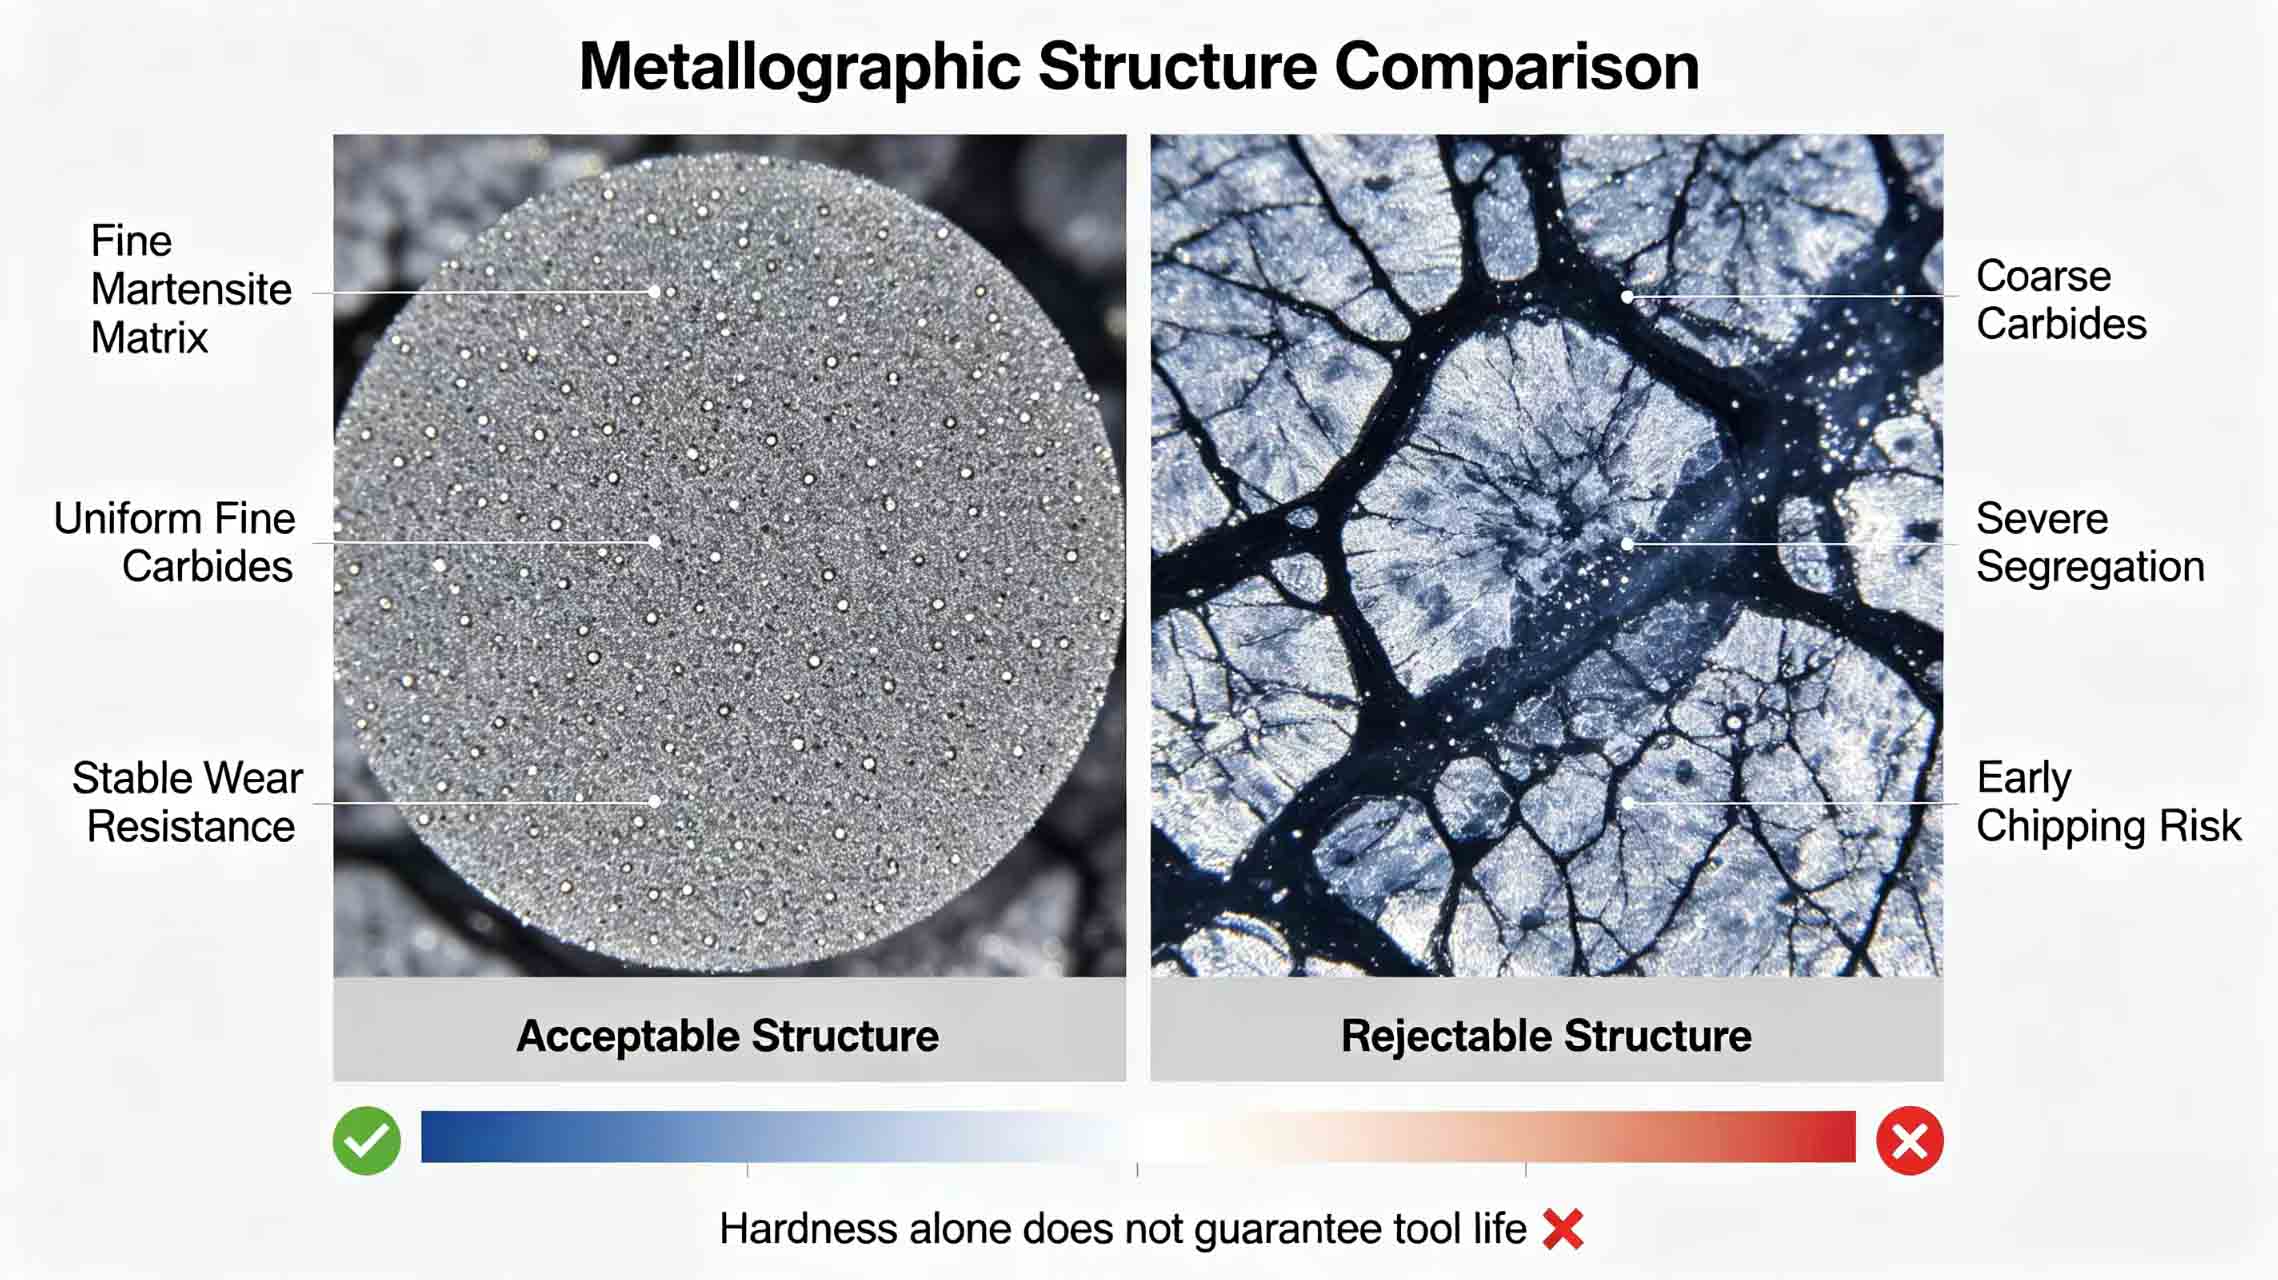
2つのロットの刃は、硬度試験値が同じであっても、耐用年数が30%以上異なる場合があり、これは多くの場合、金属組織構造の違いによるものです。 円形ブレードの寸法一貫性サンプリング 金属組織分析に取って代わることはできません。
金属組織分析のために、バッチごとに1~2枚の刃をサンプリングし、炭化物の分布、結晶粒径、残留オーステナイト含有量を観察することをお勧めします。良質な金属組織は、微細なマルテンサイト組織に微細な炭化物が均一に分布している状態であるべきです。炭化物が粗大で偏析が著しい場合、硬度が基準を満たしていても、刃先が早期に欠けやすくなります。
4. エッジ形状の一貫性 ― 角度と半径の両方が安定している必要がある
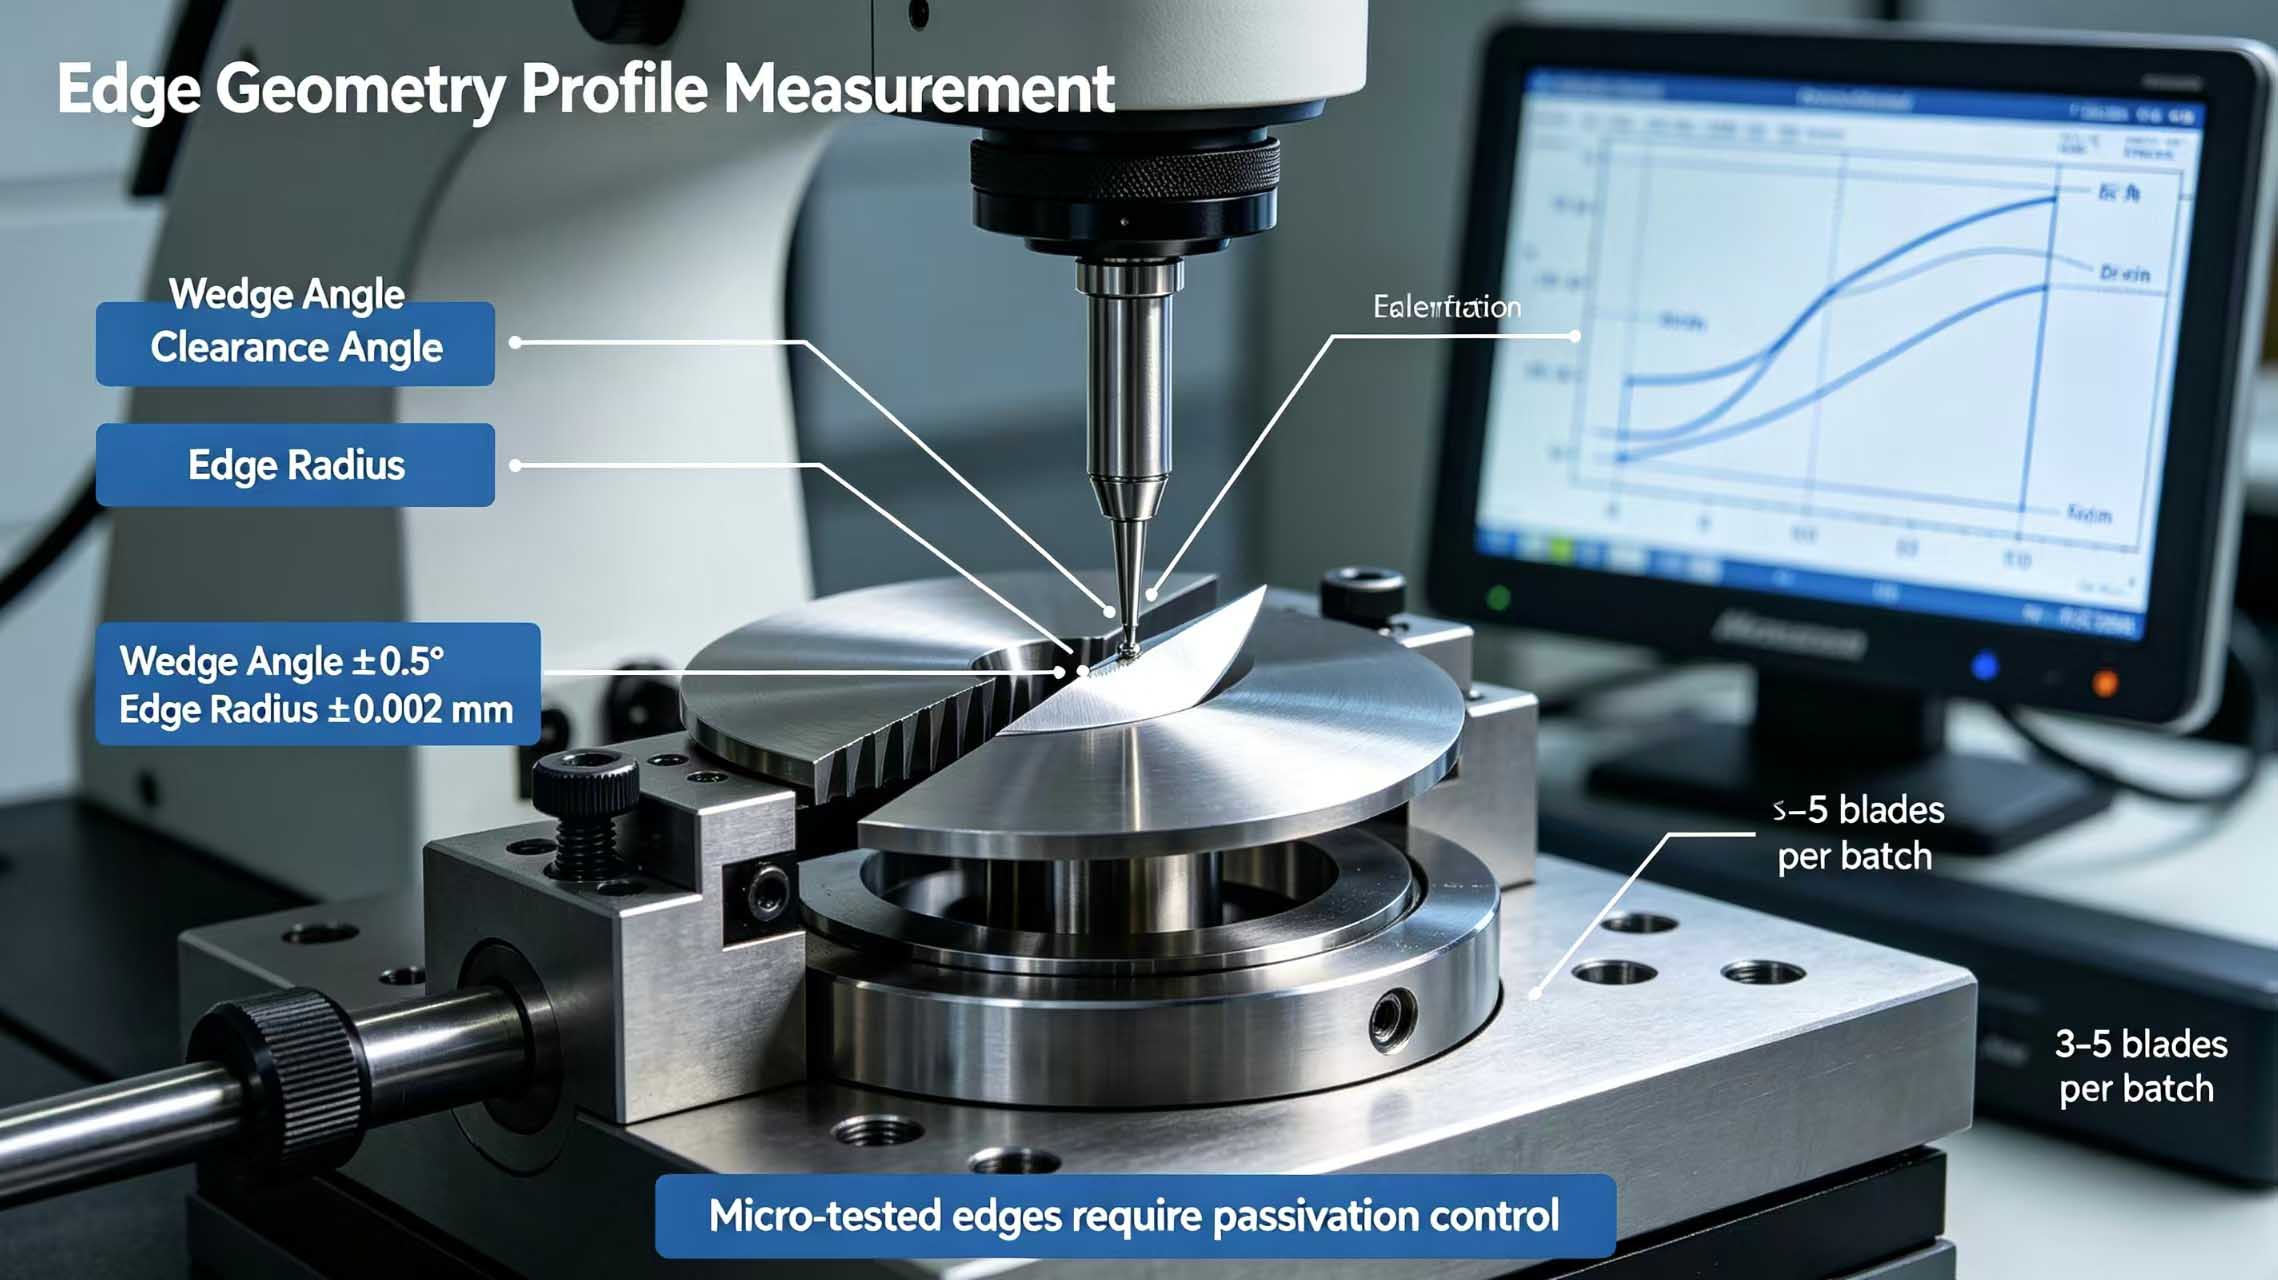
刃先の角度と半径は、切断抵抗とバリの大きさに直接影響します。刃先の形状がロットごとに異なると、切断品質が変動します。
検査方法:プロフィロメーターまたは工具顕微鏡を使用し、バッチごとに3~5枚のブレードをサンプリングして、エッジウェッジ角、クリアランス角、およびエッジ半径を測定します。 プロフィロメーターによるエッジ形状の一貫性 要件:くさび角偏差≦±0.5°、刃先半径偏差≦±0.002mm。マイクロパッシベーション処理を施したブレードの場合、パッシベーション値の一貫性が特に重要です。
5.塗膜の均一性 ― 色、厚さ、密着性
コーティングされた円形ブレードを購入する場合、コーティングの均一性も同様に重要です。コーティングの厚さ、色、密着性は製造ロットによって異なる場合があります。
検査方法:塗膜厚計を用いて塗膜厚を測定し、1バッチあたり3~5枚のブレードをサンプリングする。塗膜厚の変動は±0.5μm以下とする。色の均一性を目視で確認し、ムラや色の違いがないことを評価する。スクラッチ法またはテープ法を用いて密着性をテストし、塗膜が剥がれないことを確認する。
6. 動的バランスの一貫性 ― 高速スリット加工における目に見えない脅威
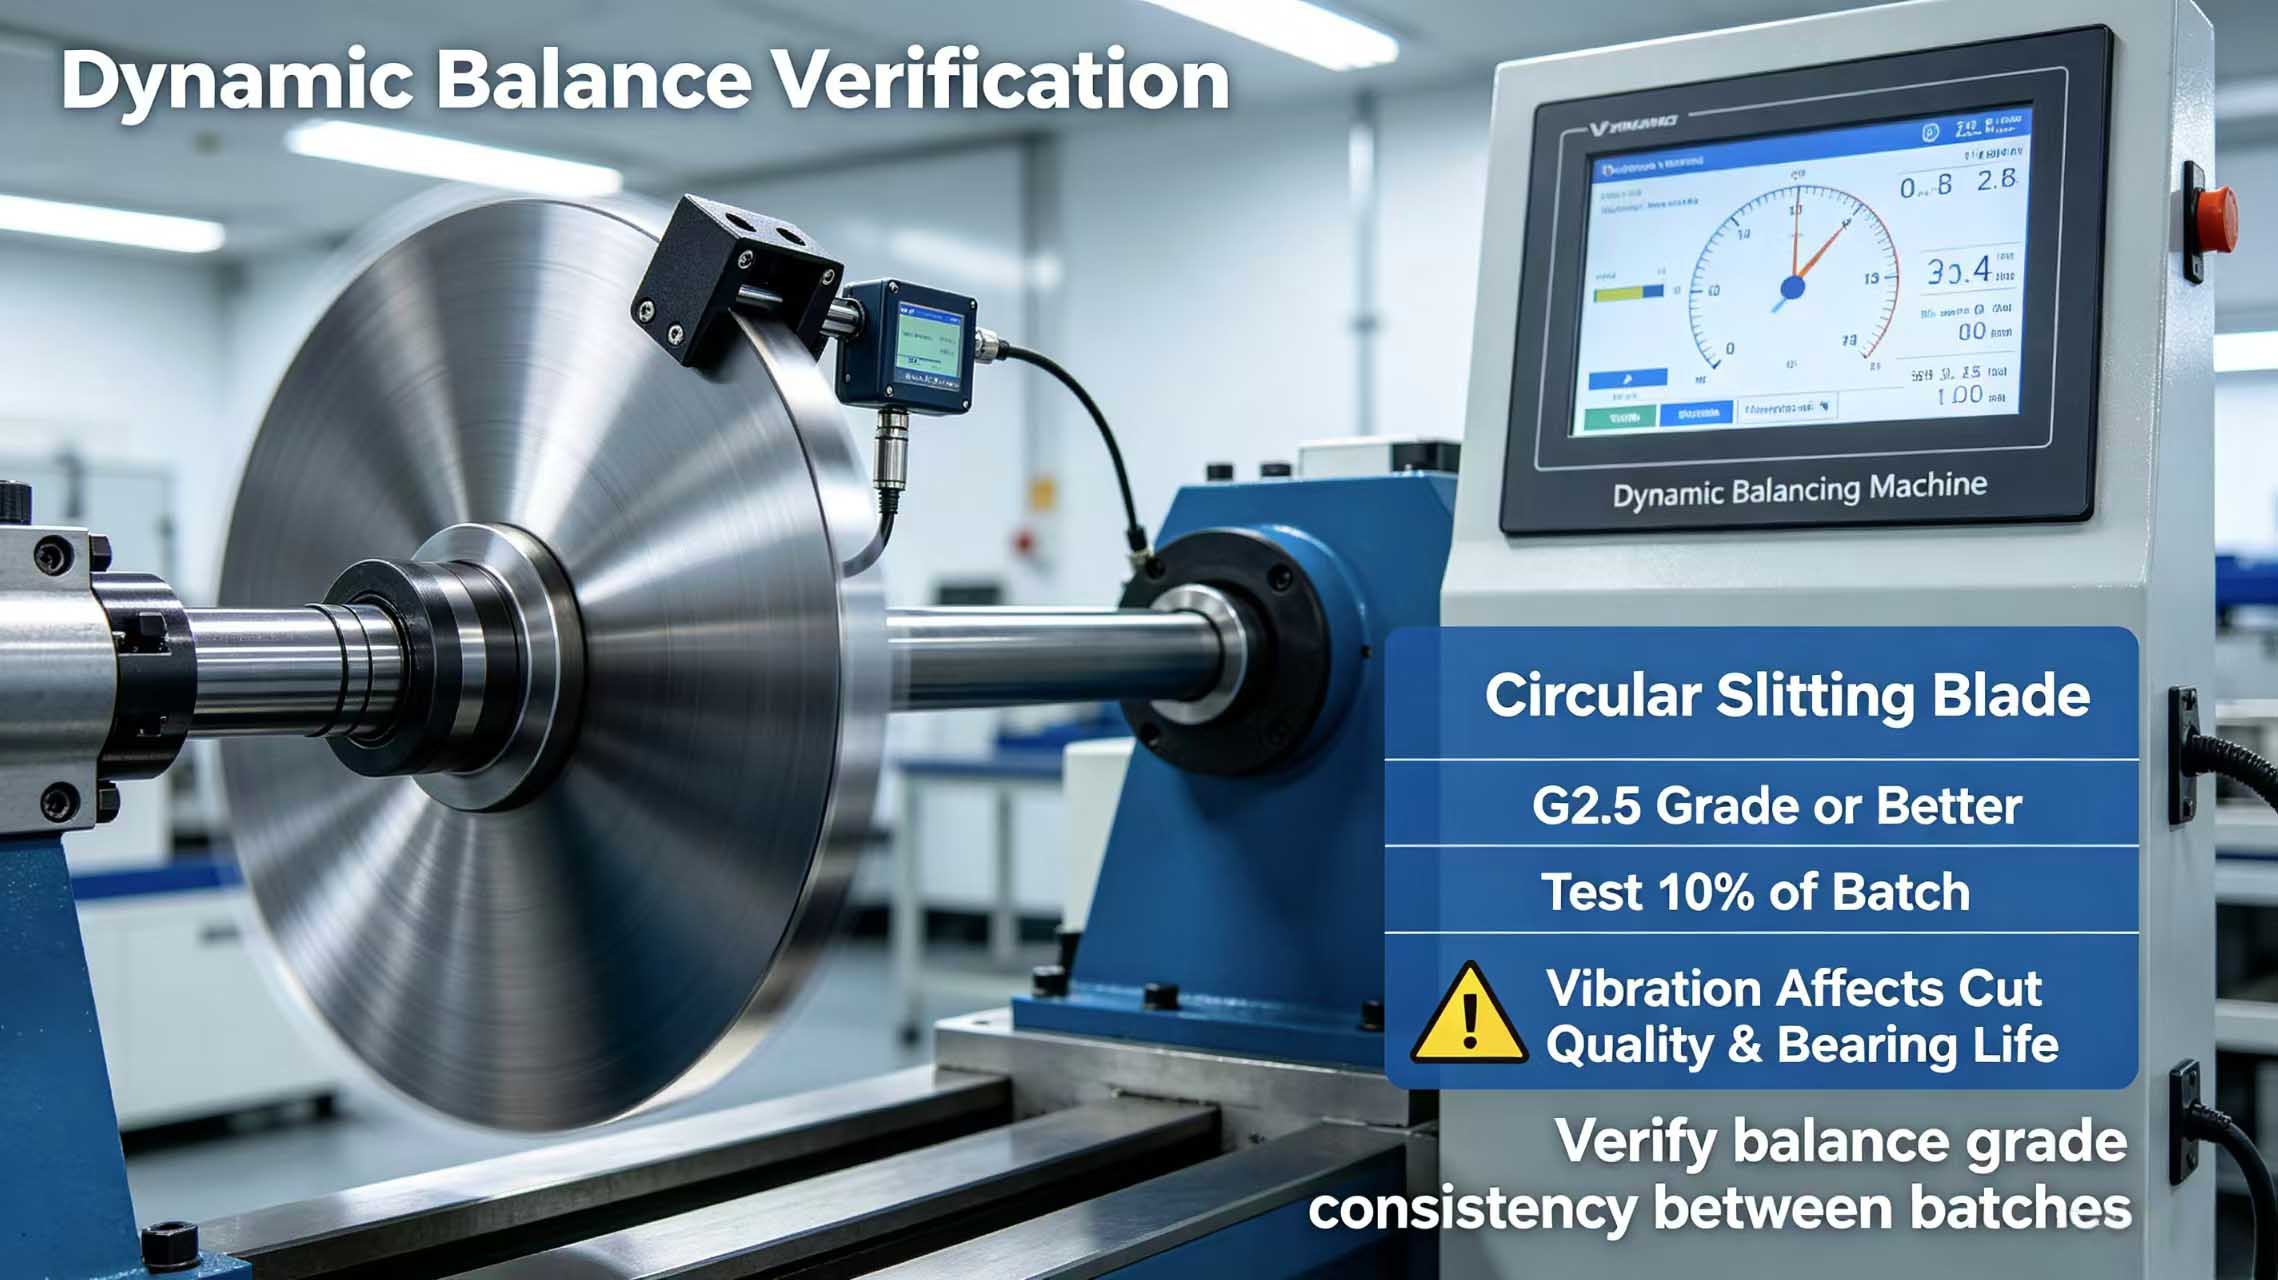
のために 高速スリット用円形ブレード動的バランスの等級は、バッチの一貫性を示す重要な指標である。 動的バランスの一貫性バッチ検証 要件:各バッチのブレードの10%をサンプリングし、動的バランス試験機でテストする。残留アンバランスはG2.5等級以上でなければならない。バッチ間で動的バランス等級が異なると、高速運転時の振動差が大きくなり、最悪の場合、切断品質の低下、スピンドルベアリングの損傷につながる。
7. 検証プロセスとファイル管理
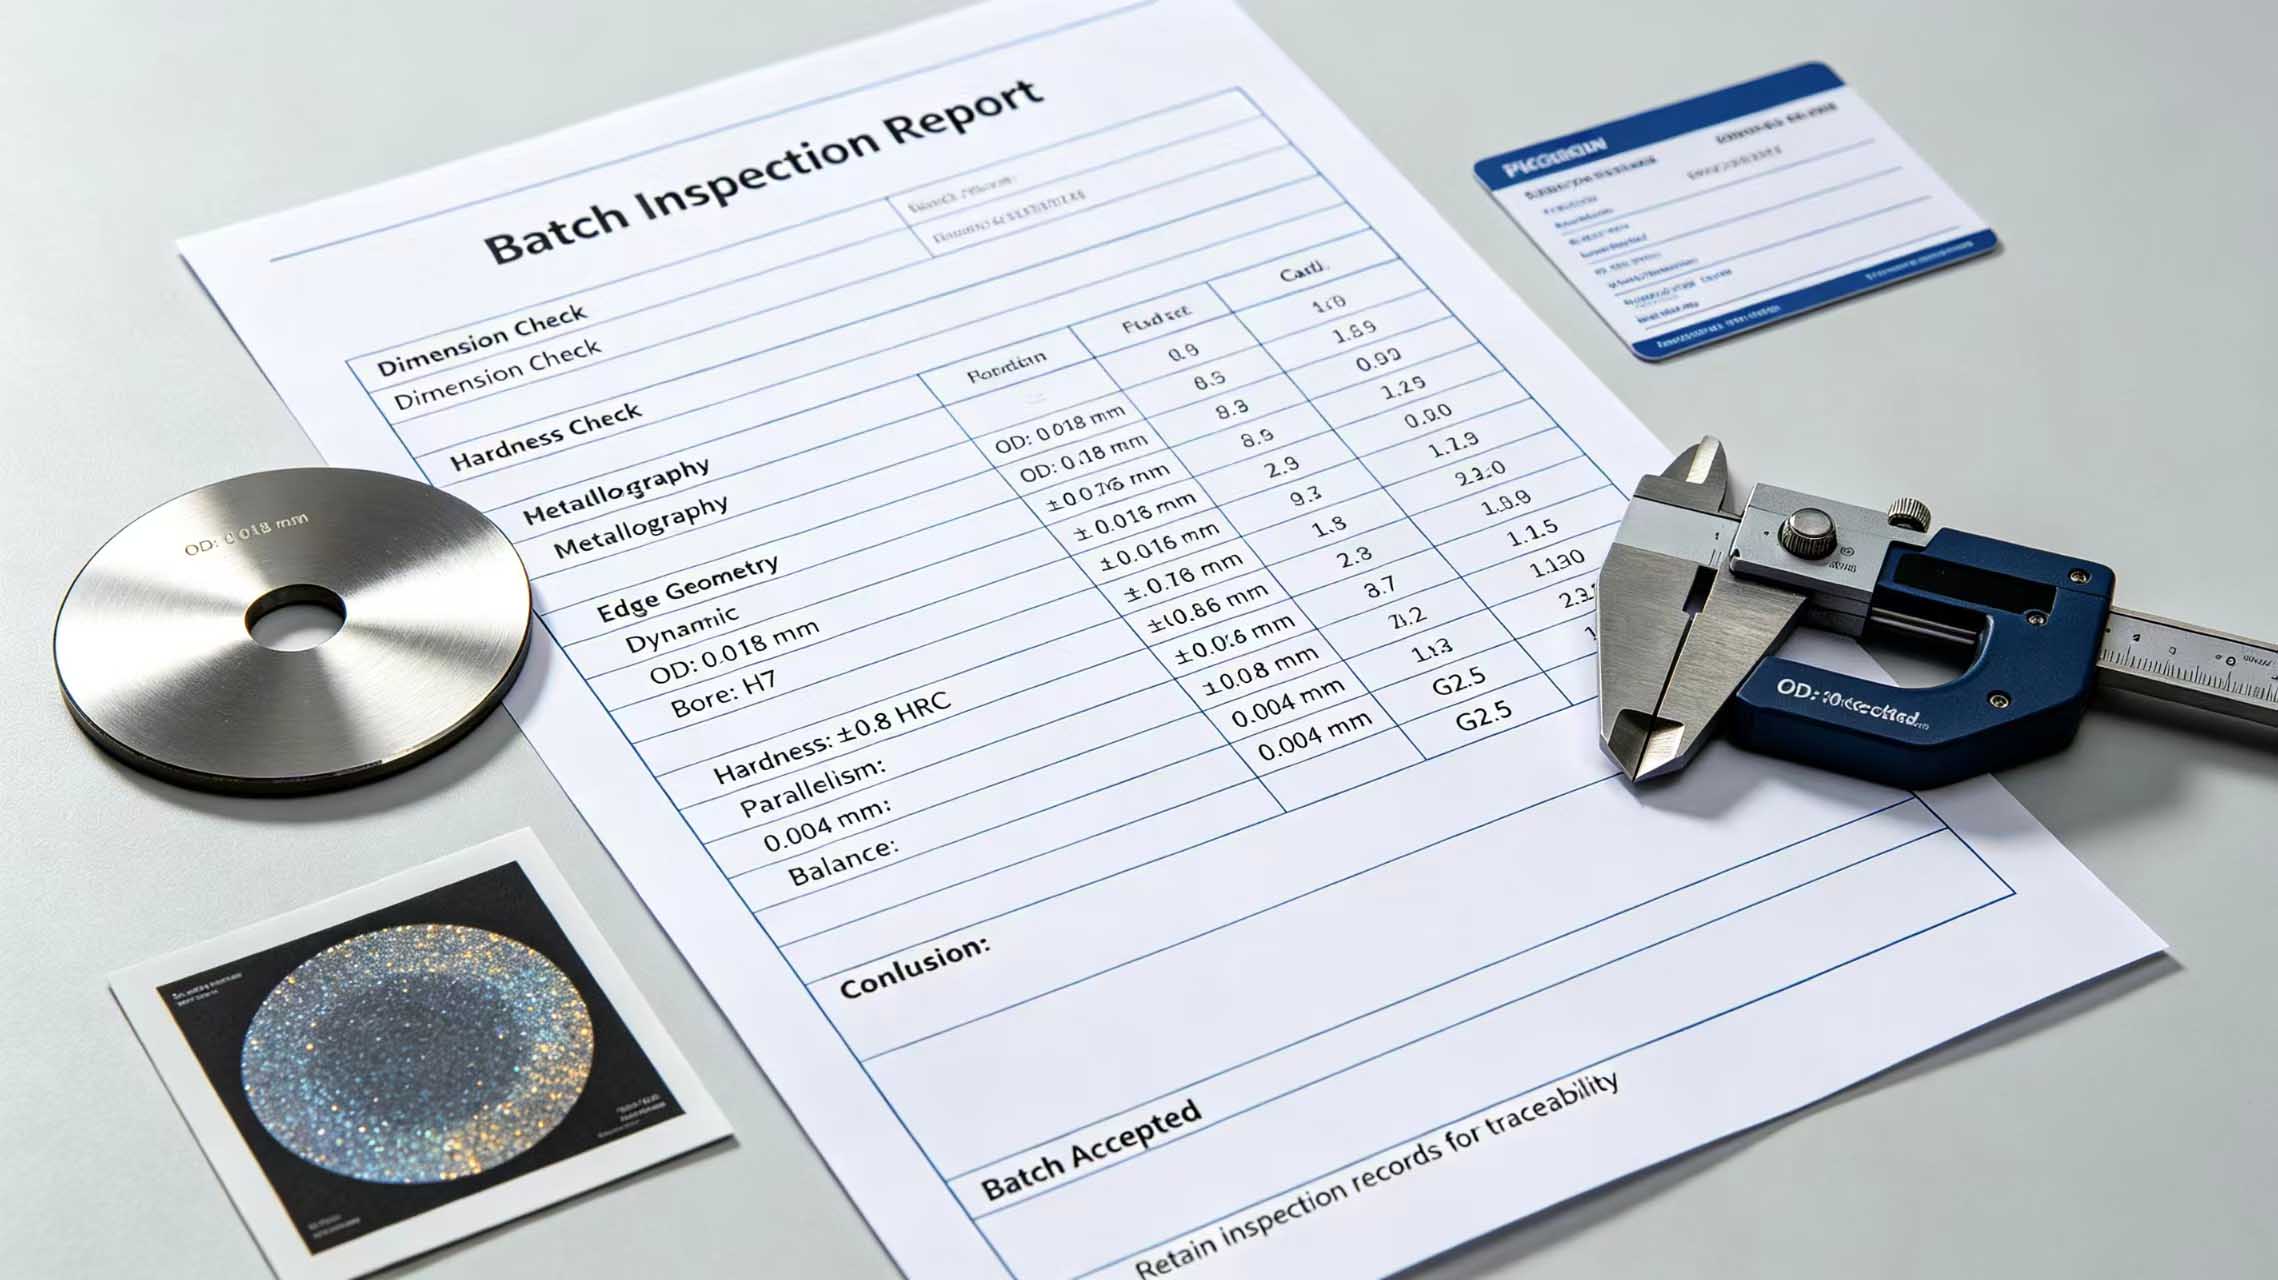
以下の検証プロセスを確立することをお勧めします。初回納品時に標準サンプルを封印し、以降の各バッチが到着するたびに、上記の6つの項目に従ってサンプルを採取して検査し、標準サンプルと比較します。寸法、硬度、金属組織、エッジ形状、コーティング、動的バランスなど、すべての検査データをバッチファイルに記録します。異常が発見された場合は、直ちに追跡調査を行い、供給業者にフィードバックします。
8. 明柏科技のバッチ一貫性保証
明柏機械工具科技有限公司は、出荷する円形ブレードの各バッチに対して厳格なバッチ一貫性検査を実施しています。各バッチには、寸法サンプリングデータ、5点硬度試験データ、金属組織写真、および動的バランス試験結果を含む検査レポートが付属します。当社は、同一バッチ内の硬度変動が±1HRC以下、外径公差が±0.02mm以下、動的バランス等級が常にG2.5に達することを保証いたします。お客様がバッチの異常を発見された場合は、いつでもブレードを返送して再検査を受けることができ、当社は相応の責任を負います。
結論
円形ブレードのバッチ調達においては、単一バッチの品質よりもバッチ全体の品質の一貫性が重要です。寸法、硬度、金属組織、刃先形状、コーティング、動的バランスの6つの側面における体系的な検証とバッチファイル管理を組み合わせることで、バッチ変動リスクを効果的に回避できます。明百科技は、安定した製造プロセスと透明性の高い検査データを備えた、信頼できる円形ブレードサプライヤーとしてお客様をサポートいたします。
よくある質問 :
Q1:バッチごとの一貫性検査は、すべてのバッチに対して実施する必要がありますか?
A:寸法と硬度のサンプリングは、到着時に各バッチごとに実施することをお勧めします。金属組織検査と動的バランス検査は、四半期ごと、または5バッチごとに実施できます。高精度が求められる用途では、各バッチごとに完全な検査を実施する必要があります。
Q2:同一ロット内での硬度のばらつきはどの程度までが正常ですか?
A:適切な真空熱処理条件下では、同一バッチ内の硬度変動は±1HRC以下であるべきです。変動が±2HRCを超える場合は、熱処理工程の制御が不安定であるため、供給業者に是正を求める必要があります。
Q3:すべてのブレードに対して動的バランス試験を実施する必要がありますか?
A:高速スリット加工(ライン速度500m/分以上)の場合は、すべての刃を検査することをお勧めします。通常のスリット加工の場合は、10~20%のサンプリングで十分です。ただし、動的バランス等級は各バッチで一定である必要があります。
Q4:最初のサンプルを密封した後、どのくらいの違いがあれば、次のバッチは不合格となりますか?
A:寸法差が許容範囲を超える場合、硬度差が±1HRCを超える場合、刃先角度差が±0.5°を超える場合、または動的バランス等級が低下する場合、これらのいずれかに該当する場合は、そのロットは不合格となります。
Q5:バッチの不整合が発見された場合、どうすべきですか?
A:該当ロットの使用を直ちに中止し、サンプルと検査データを保管の上、供給業者に連絡して原因究明を依頼してください。供給業者側の工程上の問題であれば、返品、交換、是正を要求してください。明百科事典は、異常ロットの再検査を保証し、それに伴う責任を負います。
https://www.mingbaiblade.com/
 IPv6ネットワークをサポート
|
サイトマップ
|
Xml
|
プライバシーポリシー
伝言を残す
スキャンしてWeChatに送信 :
WhatsAppにスキャン :