ステンレス製の刃が使用中に突然切れ味が悪くなるのは、材質の問題でしょうか、それとも操作方法の誤りでしょうか?
Sep 23, 2026
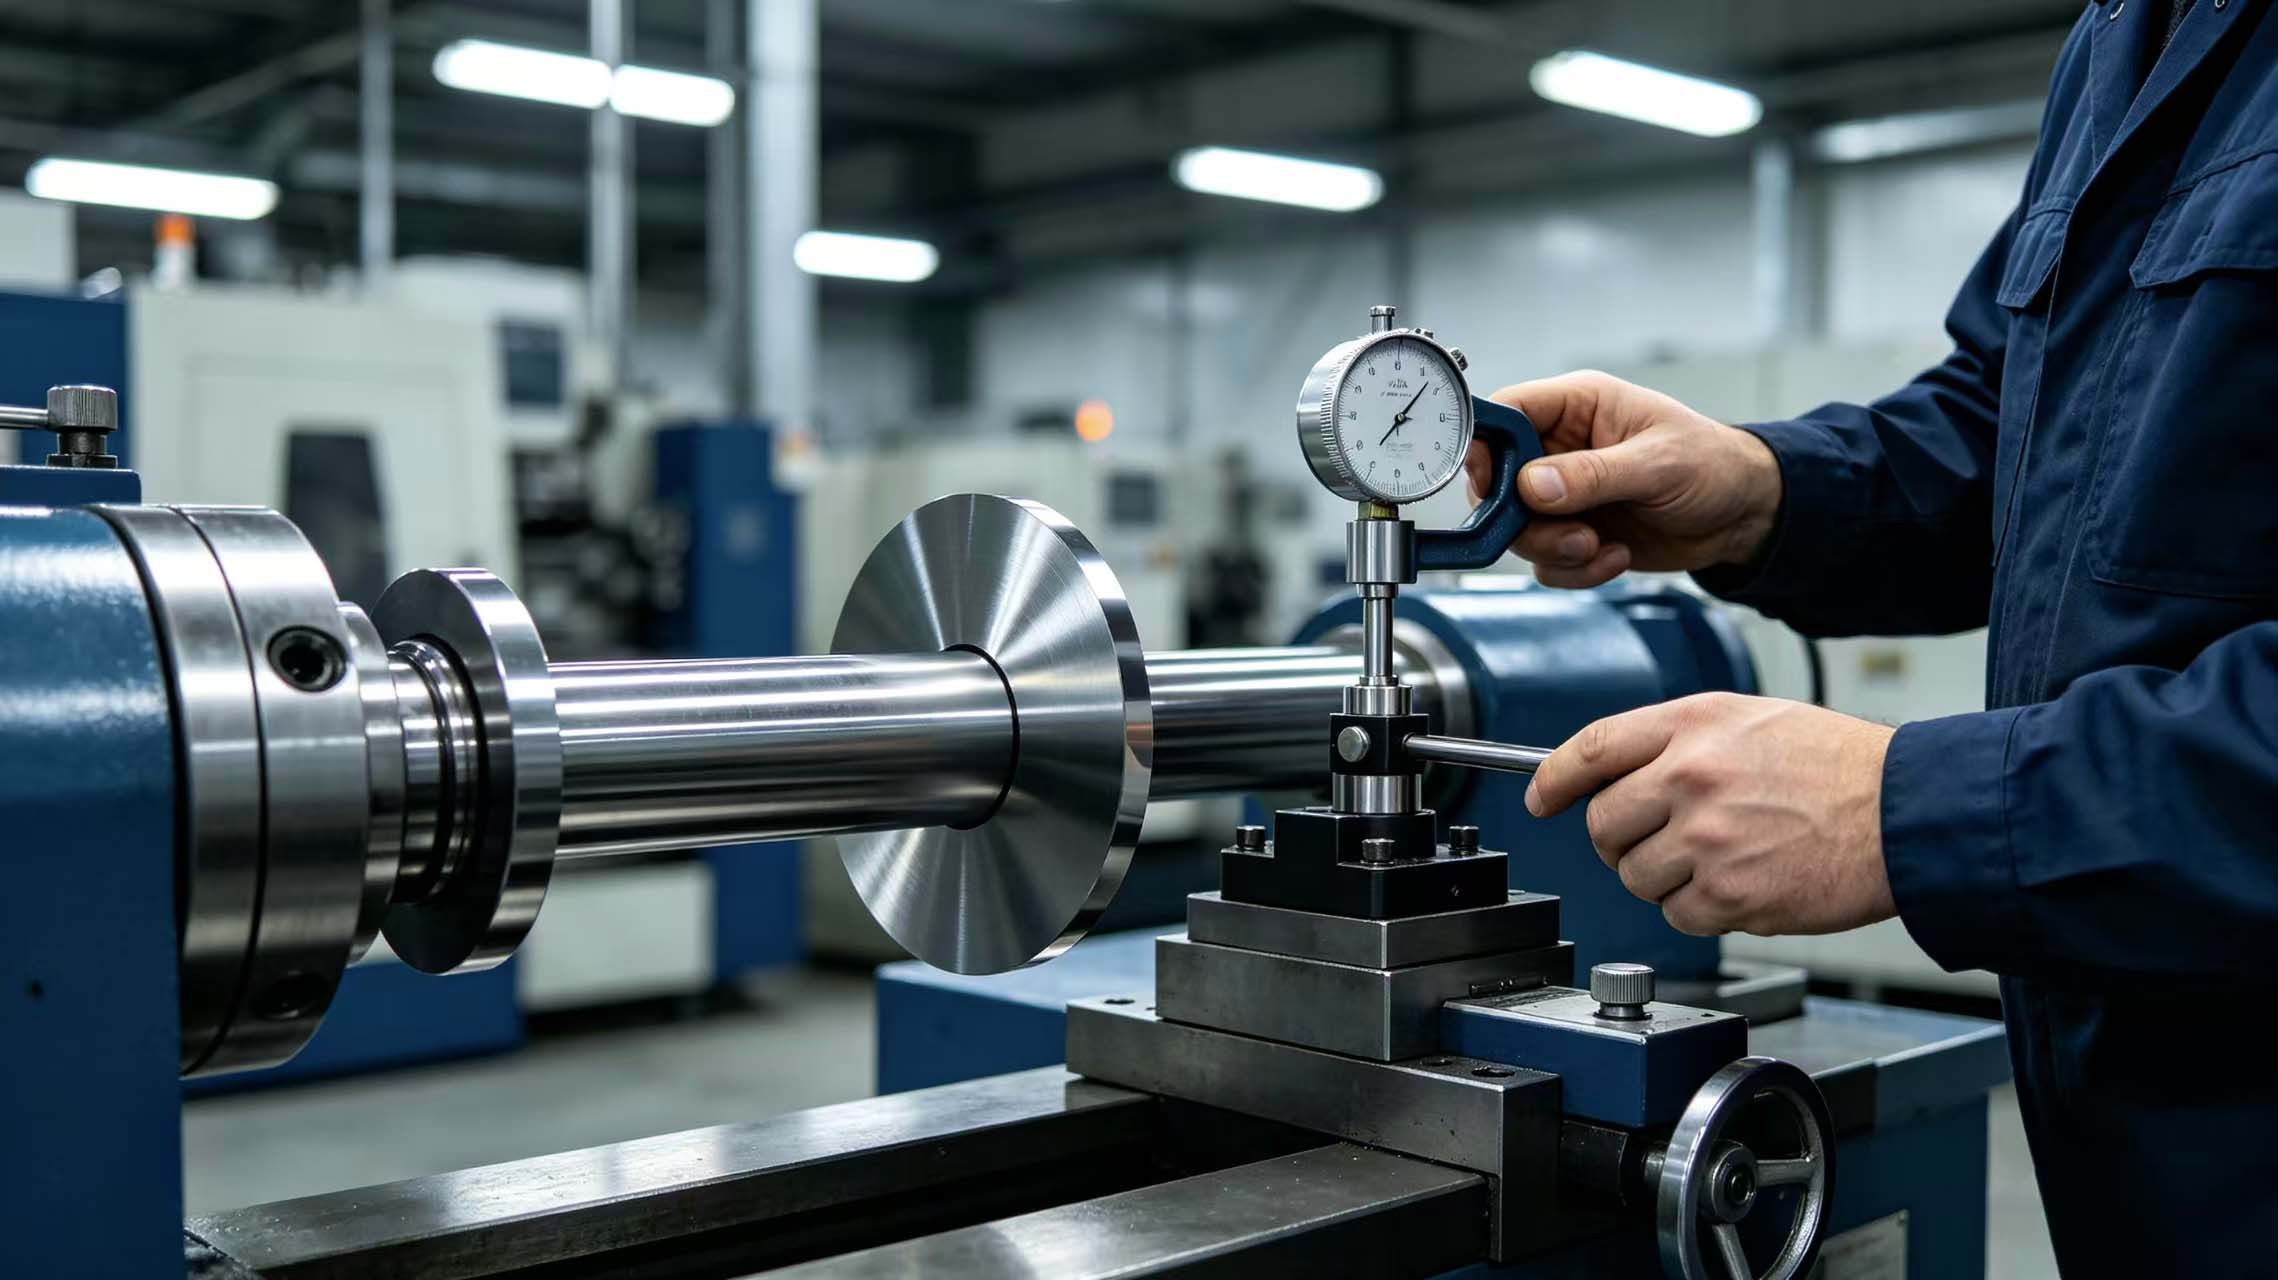
ステンレス鋼のスリット加工では、 ステンレス鋼製スリット刃 刃が突然切れなくなるのはよくある問題です。多くのユーザーはまず「刃の材質が悪い」と考えますが、明柏機械工具科技有限公司の長年の現場診断経験によると、突然切れなくなる原因のうち、不適切な操作が60%以上を占め、材質の問題は約30%に過ぎず、残りは設備や原材料の問題です。この記事では、根本原因を迅速に特定し、解決策を提供します。 1. 物質的問題の3つの典型的な現れ方1. 硬度が基準値以下、または表示が偽り一部のメーカーは、劣悪な鋼材を使用したり、不十分な熱処理を施したりすることでコストを削減しており、その結果、実際の硬度が低下しています。 ステンレス製スリッターブレード 公称値よりもはるかに低い値になる。使用中に刃先がすぐに丸くなり、数百メートル切断しただけで刃の交換が必要になる。2. 不適切な金属組織硬度試験は合格するが、炭化物は粗大で偏析が激しく、エッジの局所的な耐摩耗性に大きな差が生じる。これはエッジの「波状」摩耗として現れる。 食品グレードのステンレス鋼製ブレード一部は非常に早く摩耗する箇所もある。3. 不適切な材料選定ステンレス鋼専用の刃ではなく、通常の炭素鋼製の刃を使用したり、高硬度ステンレス鋼のスリット加工に十分な靭性はあるものの耐摩耗性が不十分な材料を使用したりすると、刃の寿命が半分以下に短くなります。例えば、9CrSi製の刃で430ステンレス鋼をスリット加工すると、刃の寿命が半分以下に短くなります。 2. 不適切な操作の6つの一般的な原因1. 刃の隙間設定が不適切隙間が小さすぎると、上下の刃が擦れ合い、刃先がすぐに摩耗します。隙間が大きすぎると、材料が伸びて破れ、刃先に余分な衝撃がかかります。 ステンレス鋼製の円形ブレード 通常は材料の厚さの6~10%程度であるべきです。2. 過剰なせん断速度過剰な速度は摩擦熱を急激に上昇させ、刃先温度が焼き戻し温度を超え、硬度を低下させ、摩耗を加速させる。3. 潤滑と冷却の不足ステンレス鋼は熱伝導率が低く、切断熱は刃先に集中します。潤滑が不十分な場合、刃先は ステンレス鋼製機械刃 急速に軟化し、接着摩耗さえ発生する。4. 材料の硬い部分や継ぎ目溶接痕、介在物、または入荷材料の急激な厚み変化は、瞬間的な衝撃を引き起こし、エッジの微細な欠けにつながり、その後、摩耗が加速する。5. 偏心取り付けまたは過度の振れ取り付け後、半径方向の振れが0.01mmを超えると、回転時にエッジに不均一な力がかかり、局所的な摩耗が急速に進行します。6. 過負荷使用刃の設計能力を超える厚板や高硬度材料の長時間の切断は、刃先の疲労を加速させる。 3. 3段階迅速診断法ステップ1:摩耗形態を観察する均一な丸み → 硬度不足または通常の摩耗局所的な欠け → 衝撃または過度の材料の脆性波状摩耗 → 過度の振れまたは不均一な金属組織接着剤の蓄積 → 潤滑不足またはコーティングの問題ステップ2:操作記録を確認する刃の交換サイクルが急に短くなったか、材料のロットが変更されたか、または装置のパラメータが調整されたかを確認してください。 ステンレス鋼製の専用ブレード 通常の使用条件下では安定した寿命を持つべきであり、突然の摩耗は多くの場合、運転条件の変更に関連している。ステップ3:硬度と振れをテストする携帯型硬度計を使用して、エッジの硬度を抜き取り検査し、公称値と比較してください。取り付け後にダイヤルゲージを使用して振れを確認してください。硬度が規格を満たし、振れが許容範囲内であれば、問題は動作上の問題です。そうでなければ、材料または取り付けの問題です。 4. 解決策材料の問題:供給業者に対し、金属組織検査報告書および多点硬度試験データの提出を求める。ステンレス鋼のスリット加工に適した材料、例えばCr12MoV、SKD-11、または粉末高速度鋼などに切り替えてください。選ぶ ステンレス鋼合金製の刃 PVDコーティングにより、耐付着性と耐摩耗性を向上させています。運用上の問題:ギャップを材料厚さの6~10%にリセットしますエッジの過熱ゾーンを避けるため、せん断速度を10~20%低下させる。オイルミスト潤滑または最小量潤滑を使用して、潤滑と冷却を強化する。ブレードシャフトの振れをチェックして、取り付け精度を確認してください。入荷材料の品質を安定させ、硬化箇所や接合部への衝撃を回避する。 5.明百科技のおすすめ明柏機械工具技術有限公司は、ステンレス鋼スリット加工専用のブレードソリューションを提供しています。 ステンレス鋼帯スリット刃 硬度および金属組織検査報告書が付属し、お客様の作業環境に基づいて最適な材料とコーティングをご提案いたします。材料の問題と操作上の問題を区別し、突然の光沢低下の根本原因を解決するために、無料のオンサイト診断サービスを提供しています。 結論ステンレス鋼製の刃が突然切れ味が悪くなった場合、必ずしも材質の問題とは限りません。多くの場合、運転条件、潤滑・冷却、または取り付け精度に問題があります。摩耗形態、運転記録、硬度・振れ試験の3段階診断により、原因を迅速に特定できます。明百科技は、専門的な技術サービスで刃の寿命延長とスリット加工品質の安定化をお手伝いいたします。 よくある質問 :Q1:ステンレス鋼の刃が突然切れ味が悪くなった場合、最初に何をチェックすべきですか?A:まず、摩耗の形態を確認してください。均一な丸みは通常、硬度不足または通常の摩耗を示します。局所的な欠けは通常、衝撃または材料の脆性が高すぎることを示します。波状の摩耗は通常、振れが大きすぎることを示します。粘着物の付着は通常、潤滑不足を示します。次に、運転記録と硬度/振れを確認してください。Q2:それが材料の問題なのか、それとも運用上の問題なのかをどのように判断すればよいですか?A:3段階の方法:まず、摩耗形態を観察します。次に、運転記録(材料の変更、パラメータの調整など)を確認します。最後に、硬度と振れを測定します。硬度が基準を満たし、振れが許容範囲内であれば、問題は運転上の問題です。硬度が不足しているか、振れが許容範囲を超えている場合は、材料または設置上の問題です。Q3:ステンレス鋼のスリット刃の場合、ギャップはどのくらいにすべきですか?A:通常は材料の厚さの6~10%です。薄い材料の場合は下限値を、厚い材料の場合は上限値を使用してください。隙間が小さすぎると摩擦が増加し、大きすぎるとバリが発生します。正確な設定にはシックネスゲージを使用し、試し切りで確認してください。Q4:潤滑と冷却はステンレス鋼の刃の寿命に大きな影響を与えますか?A:非常に大きな問題です。ステンレス鋼は熱伝導率が低く、切断時の熱が刃先に集中します。潤滑が不十分だと、刃先が急速に軟化し、凝着摩耗を引き起こします。オイルミスト潤滑または最小量潤滑を推奨します。流量は10~20ml/hとし、ノズルを切断開始部に向けてください。Q5:明柏科技はステンレス鋼ブレードの選定に関する推奨事項を提供できますか?A:はい。お客様のステンレス鋼のグレード、厚さ、設備速度、および既存の問題に基づいて、最適な材料(Cr12MoV、SKD-11、粉末高速度鋼など)とコーティングソリューションに関する無料の推奨事項を提供するとともに、現場での診断サービスも提供いたします。https://www.mingbaiblade.com/
 メール
: Mb@mingbaiblade.com
 Tel.: +86-13855519988


 IPv6ネットワークをサポート
|
サイトマップ
|
Xml
|
プライバシーポリシー
 ja